Manuale Pannello Operatore Basato su Fanuc Generic Series
CNC Simulator ITALIA di Antonio Benedetto
Manuale d'uso per lo studente. Percorso guidato passo-passo: ogni istruzione si esegue sul pannello simulato. I riferimenti fra parentesi rimandano alla documentazione del tornio preso a modello. Il pannello riproduce la logica generica dei controlli Fanuc: ogni macchina in officina può presentare disposizione dei tasti, codici e interblocchi diversi, quindi consulta sempre il manuale della macchina che stai usando.
STAMPA / SALVA IN PDFImpaginazione A4, un capitolo per pagina, soluzioni degli esercizi aperte, numero di pagina e logo in fondo a ogni foglio.
CAPITOLO 1
Il pannello di comando
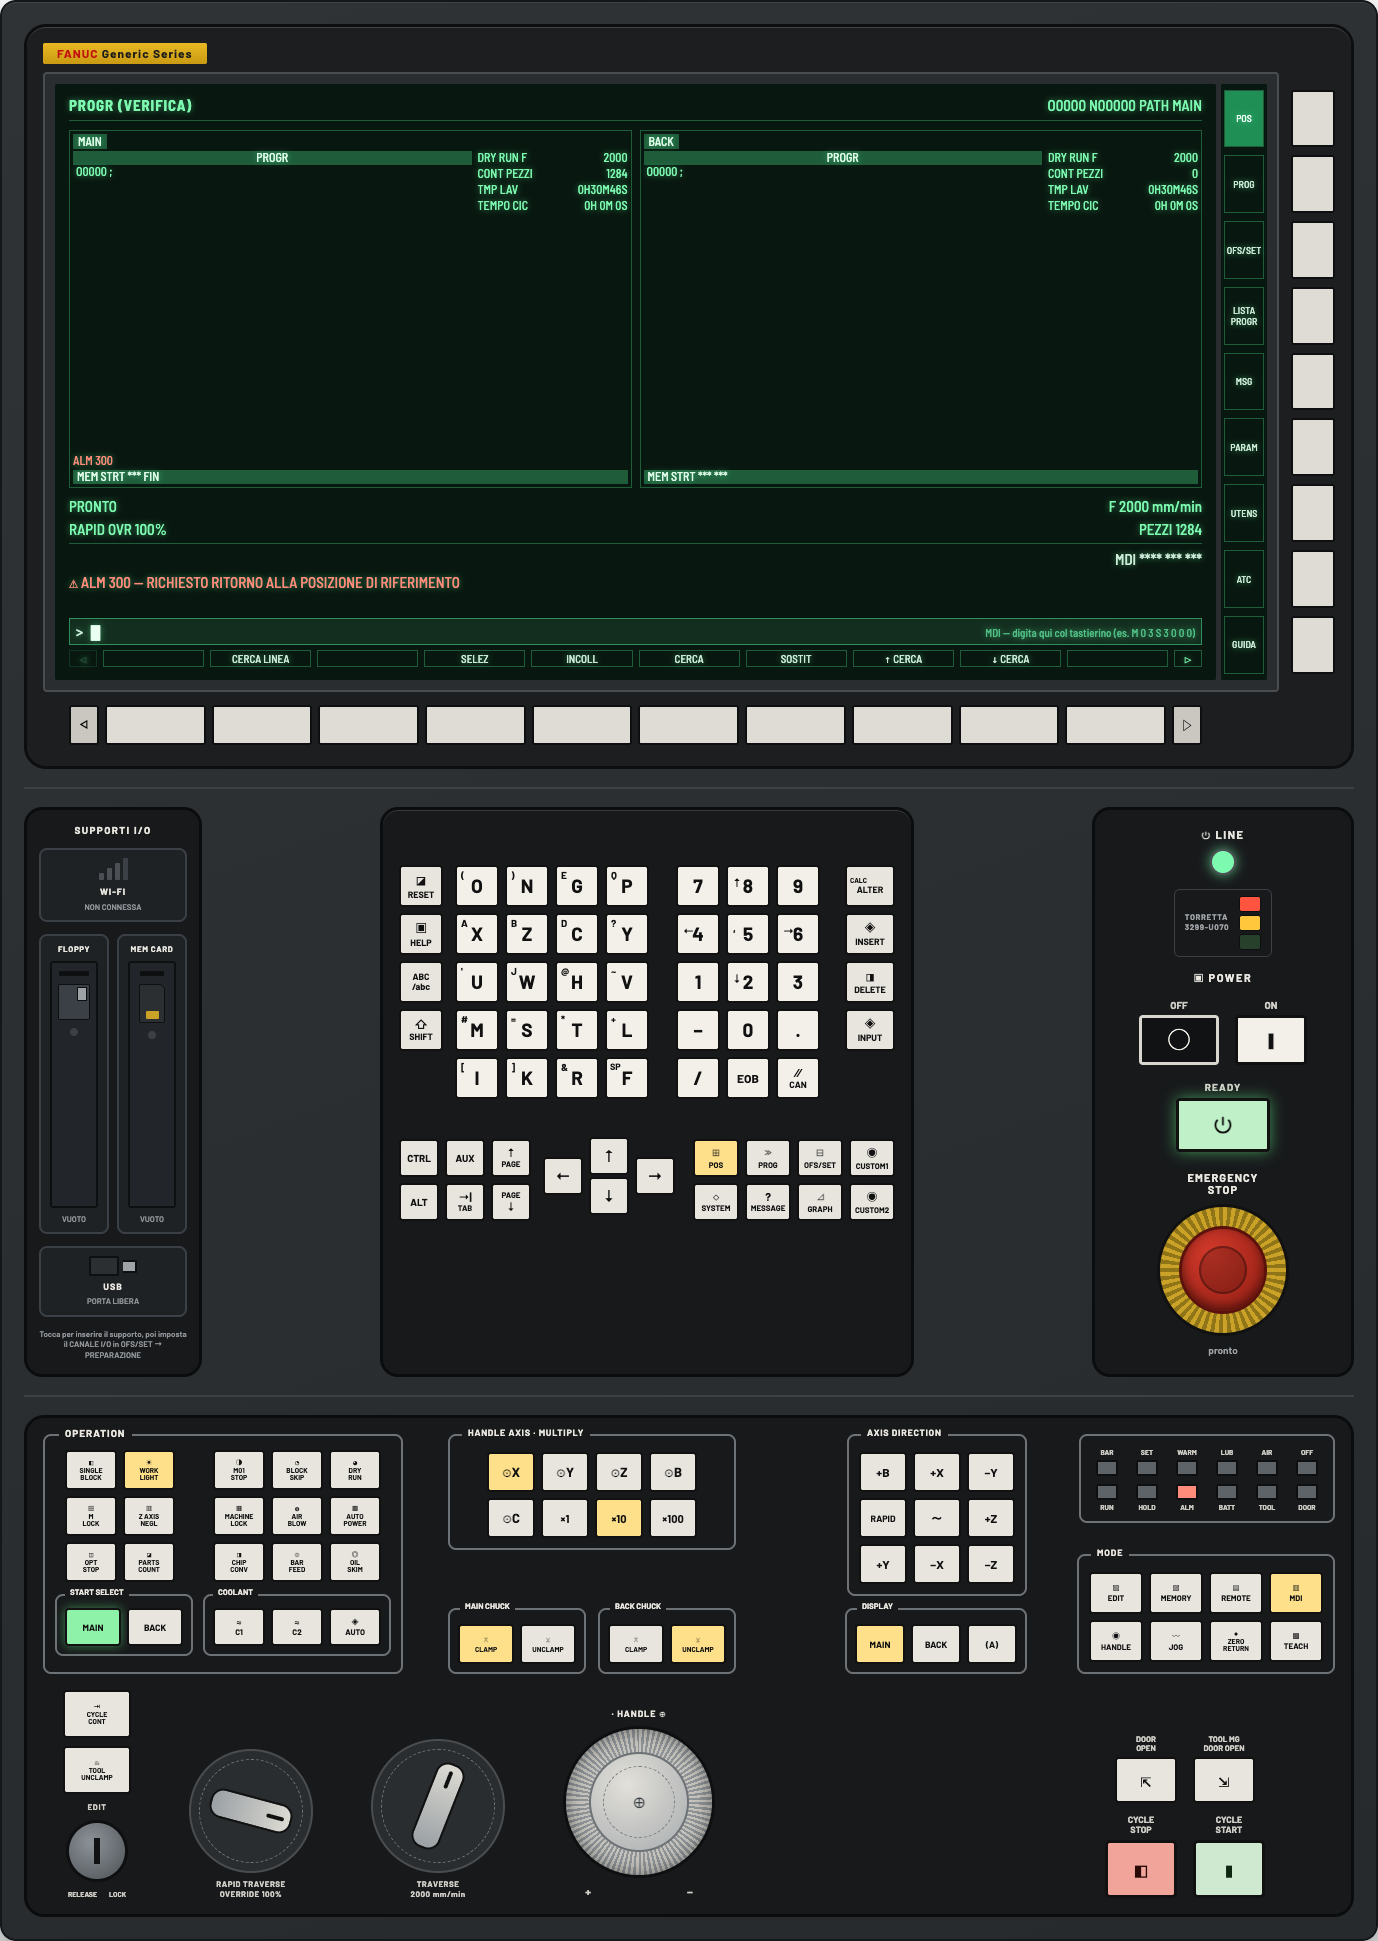
Il pannello è diviso in cinque blocchi, indicati con le lettere da A a E dall'alto verso il basso e da sinistra a destra. Impararne i confini è il primo passo: ogni comando che userai appartiene a uno di questi cinque (cap. 4.1).
ASchermo LCD con le soft key: mostra posizione, programma, compensazioni, messaggi.BSupporti di ingresso/uscita: rete Wi-Fi, floppy, scheda di memoria e chiavetta USB (cap. 3).CTastiera MDI: si introducono programmi e dati, si scelgono le pagine dello schermo (cap. 20).DAlimentazione: LINE, POWER OFF/ON, READY e il fungo di emergenza (cap. 5).EPannello macchina: modi, assi, autocentranti, refrigerante, avvio e arresto ciclo (cap. 6).
A
B
C
D
E
Fig. 1 — Il pannello operatore completo: A schermo LCD con le soft key, B supporti di ingresso/uscita, C tastiera MDI, D alimentazione ed emergenza, E pannello macchina.
CAPITOLO 2
Blocco A — lo schermo
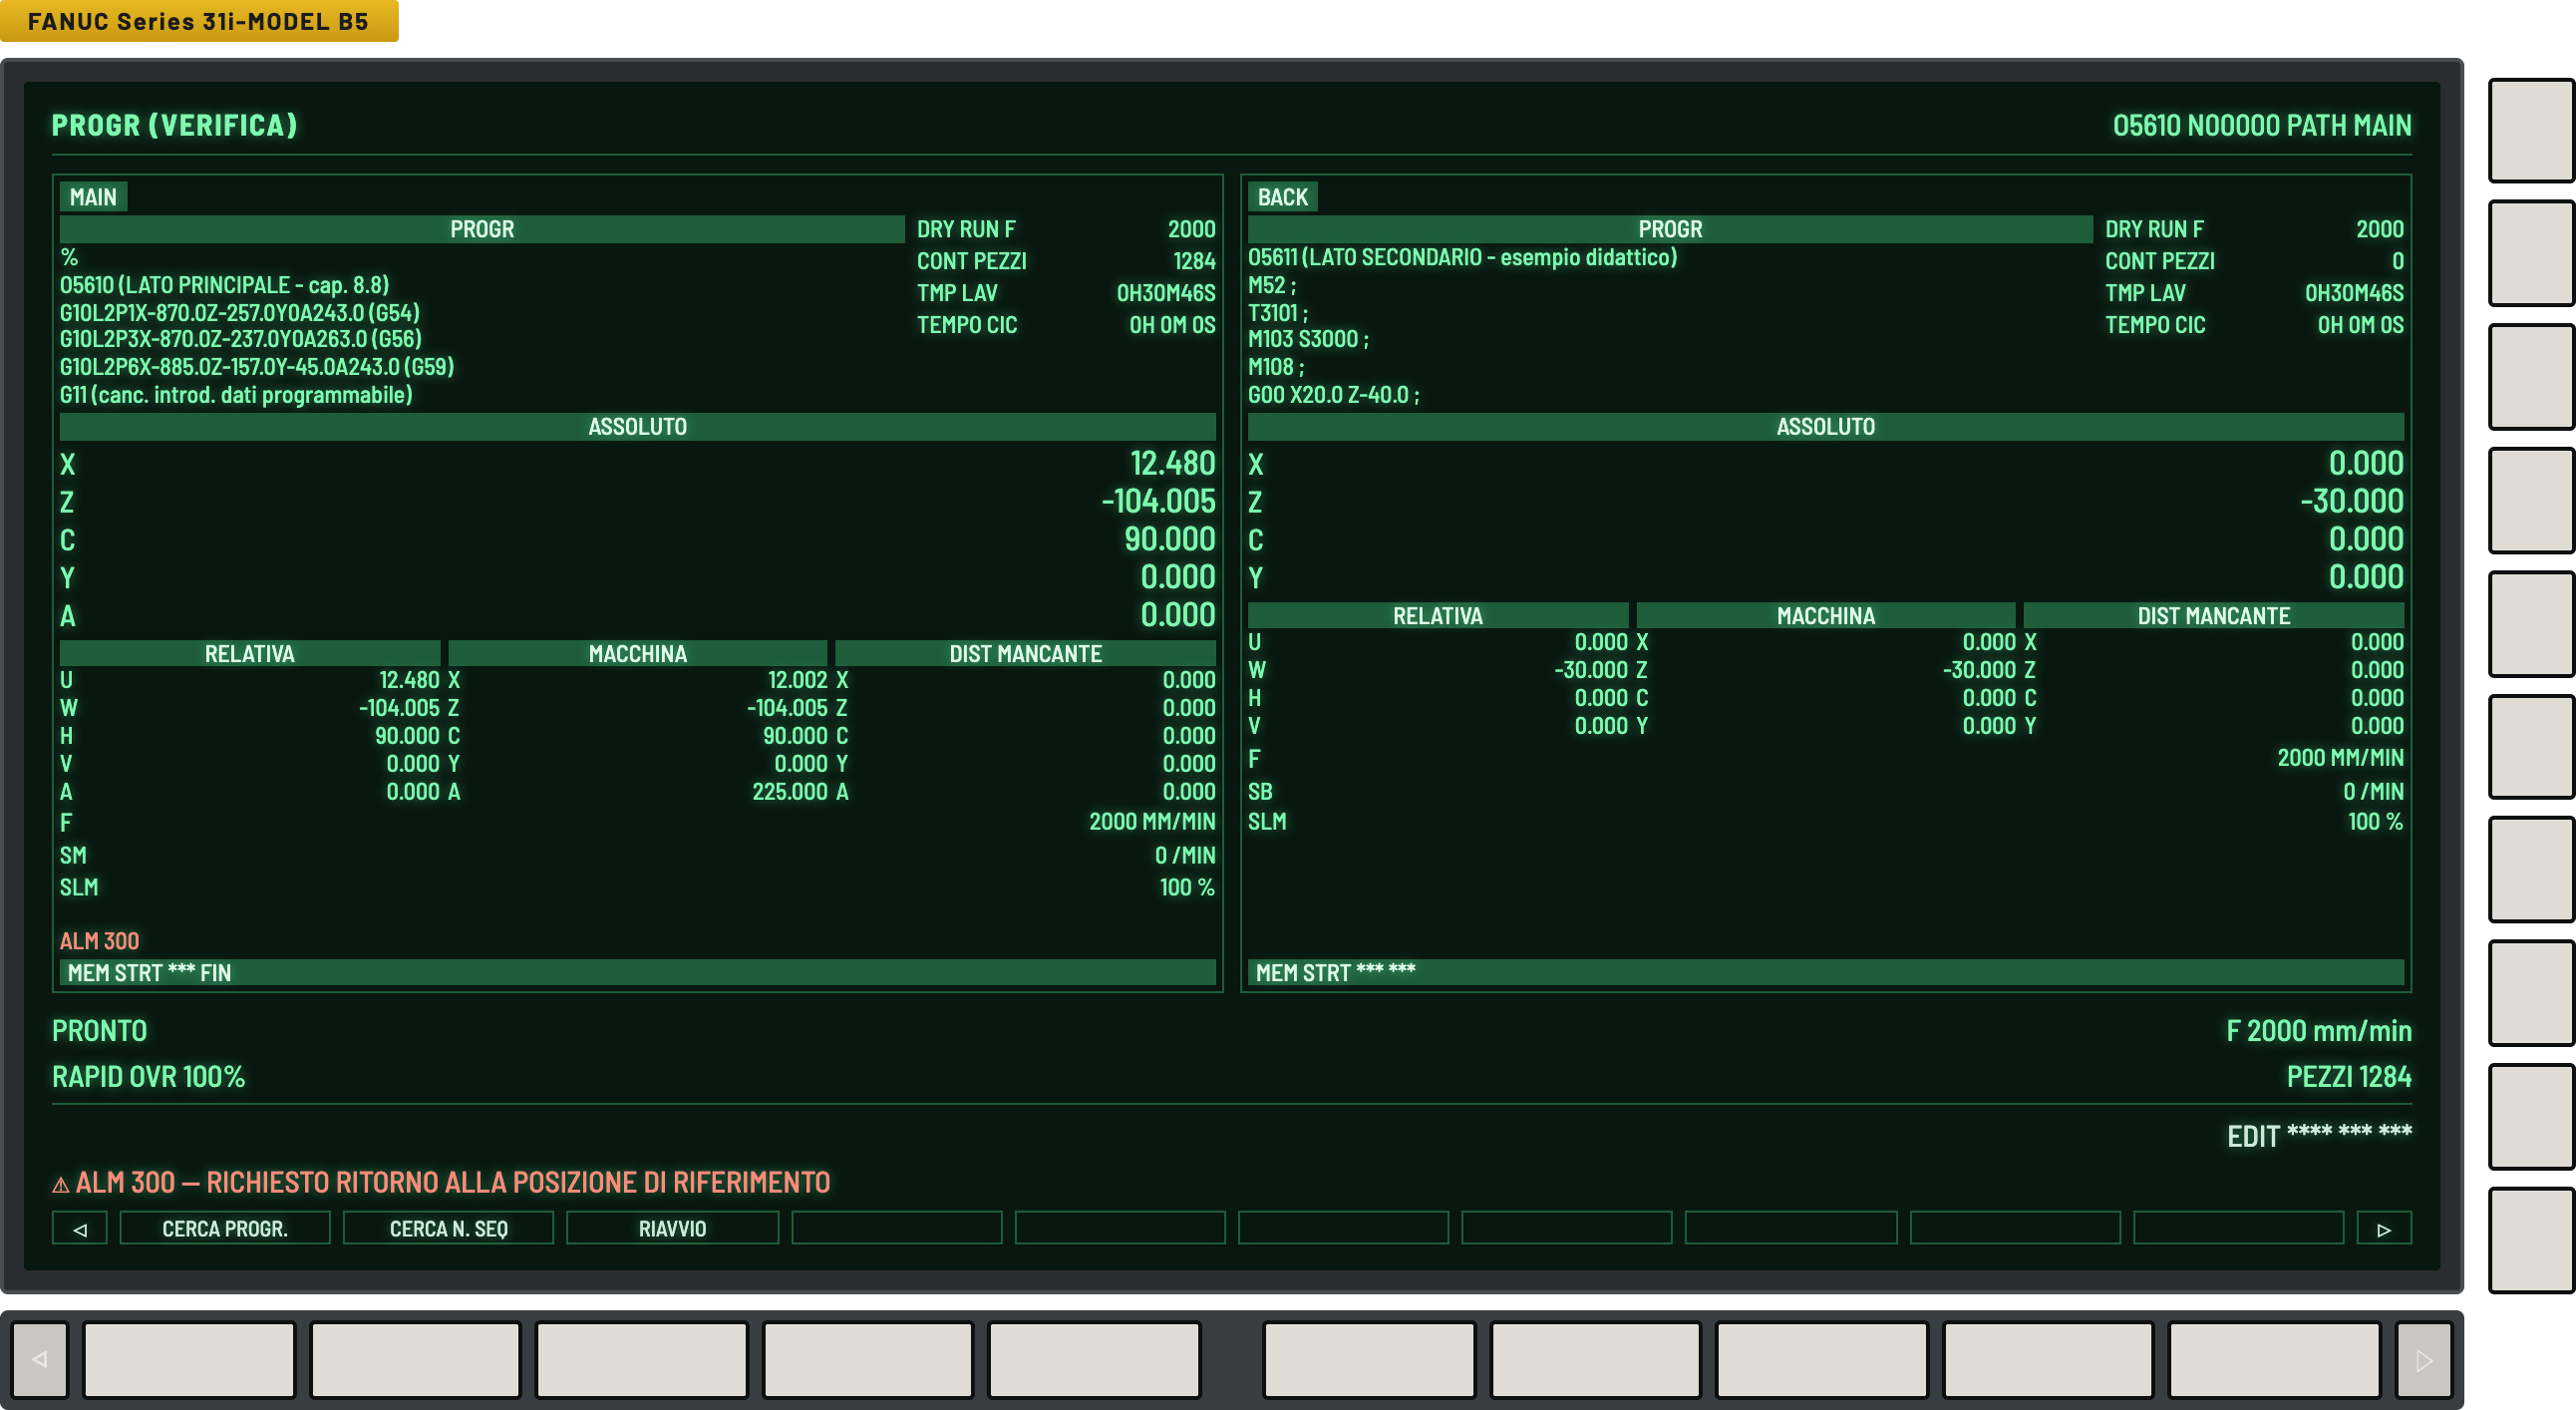
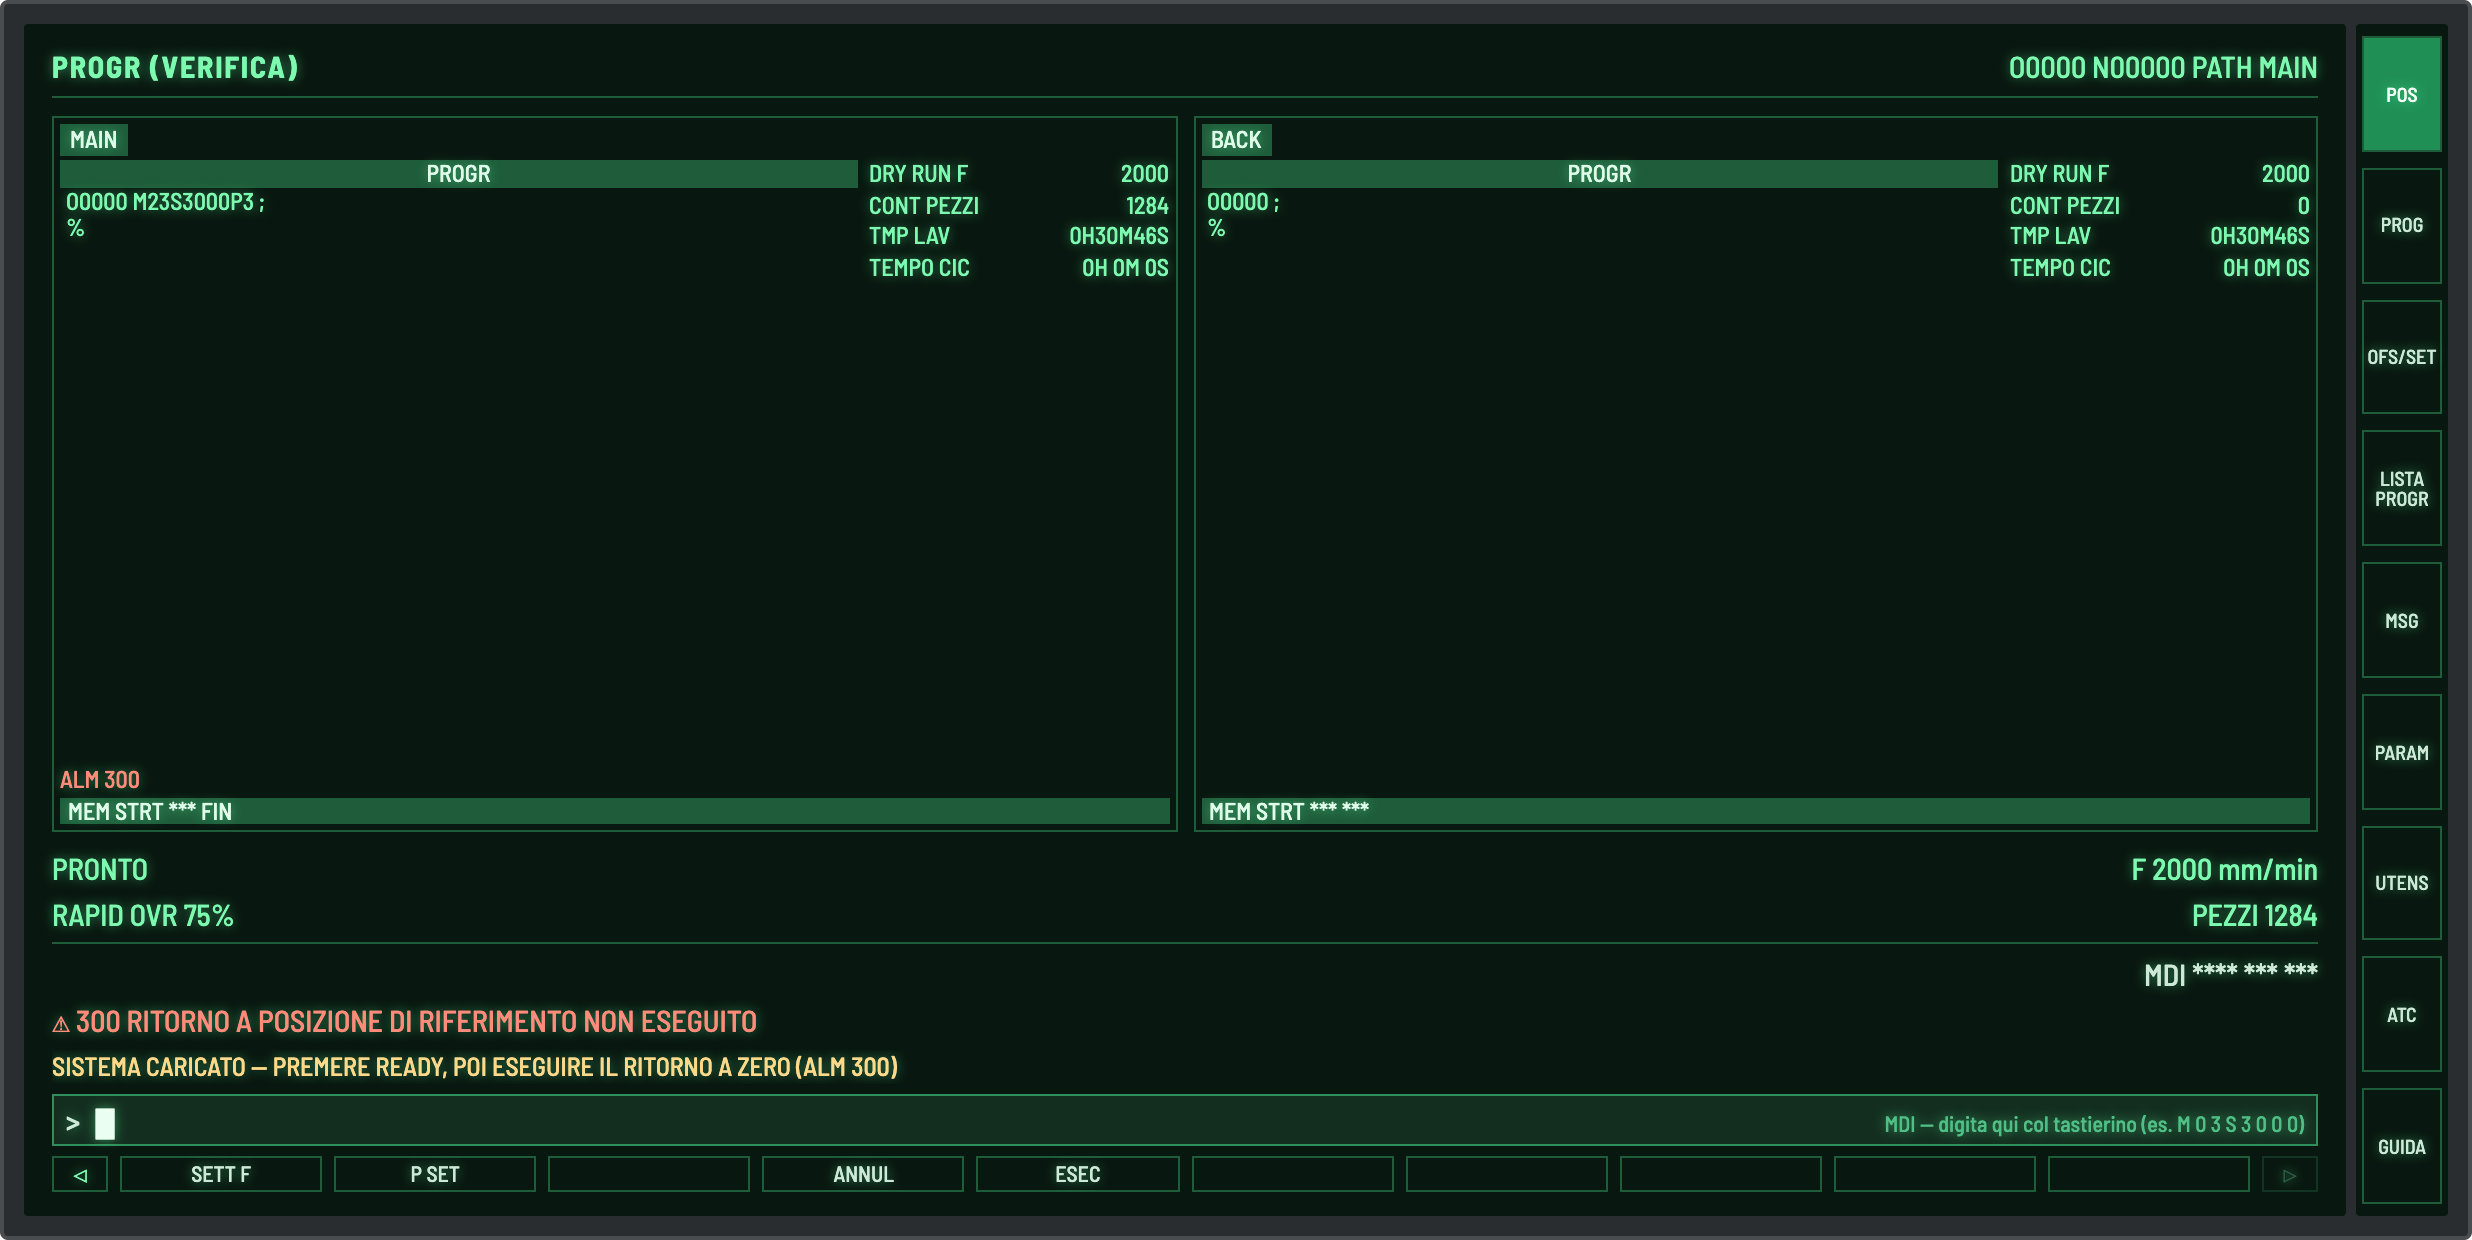
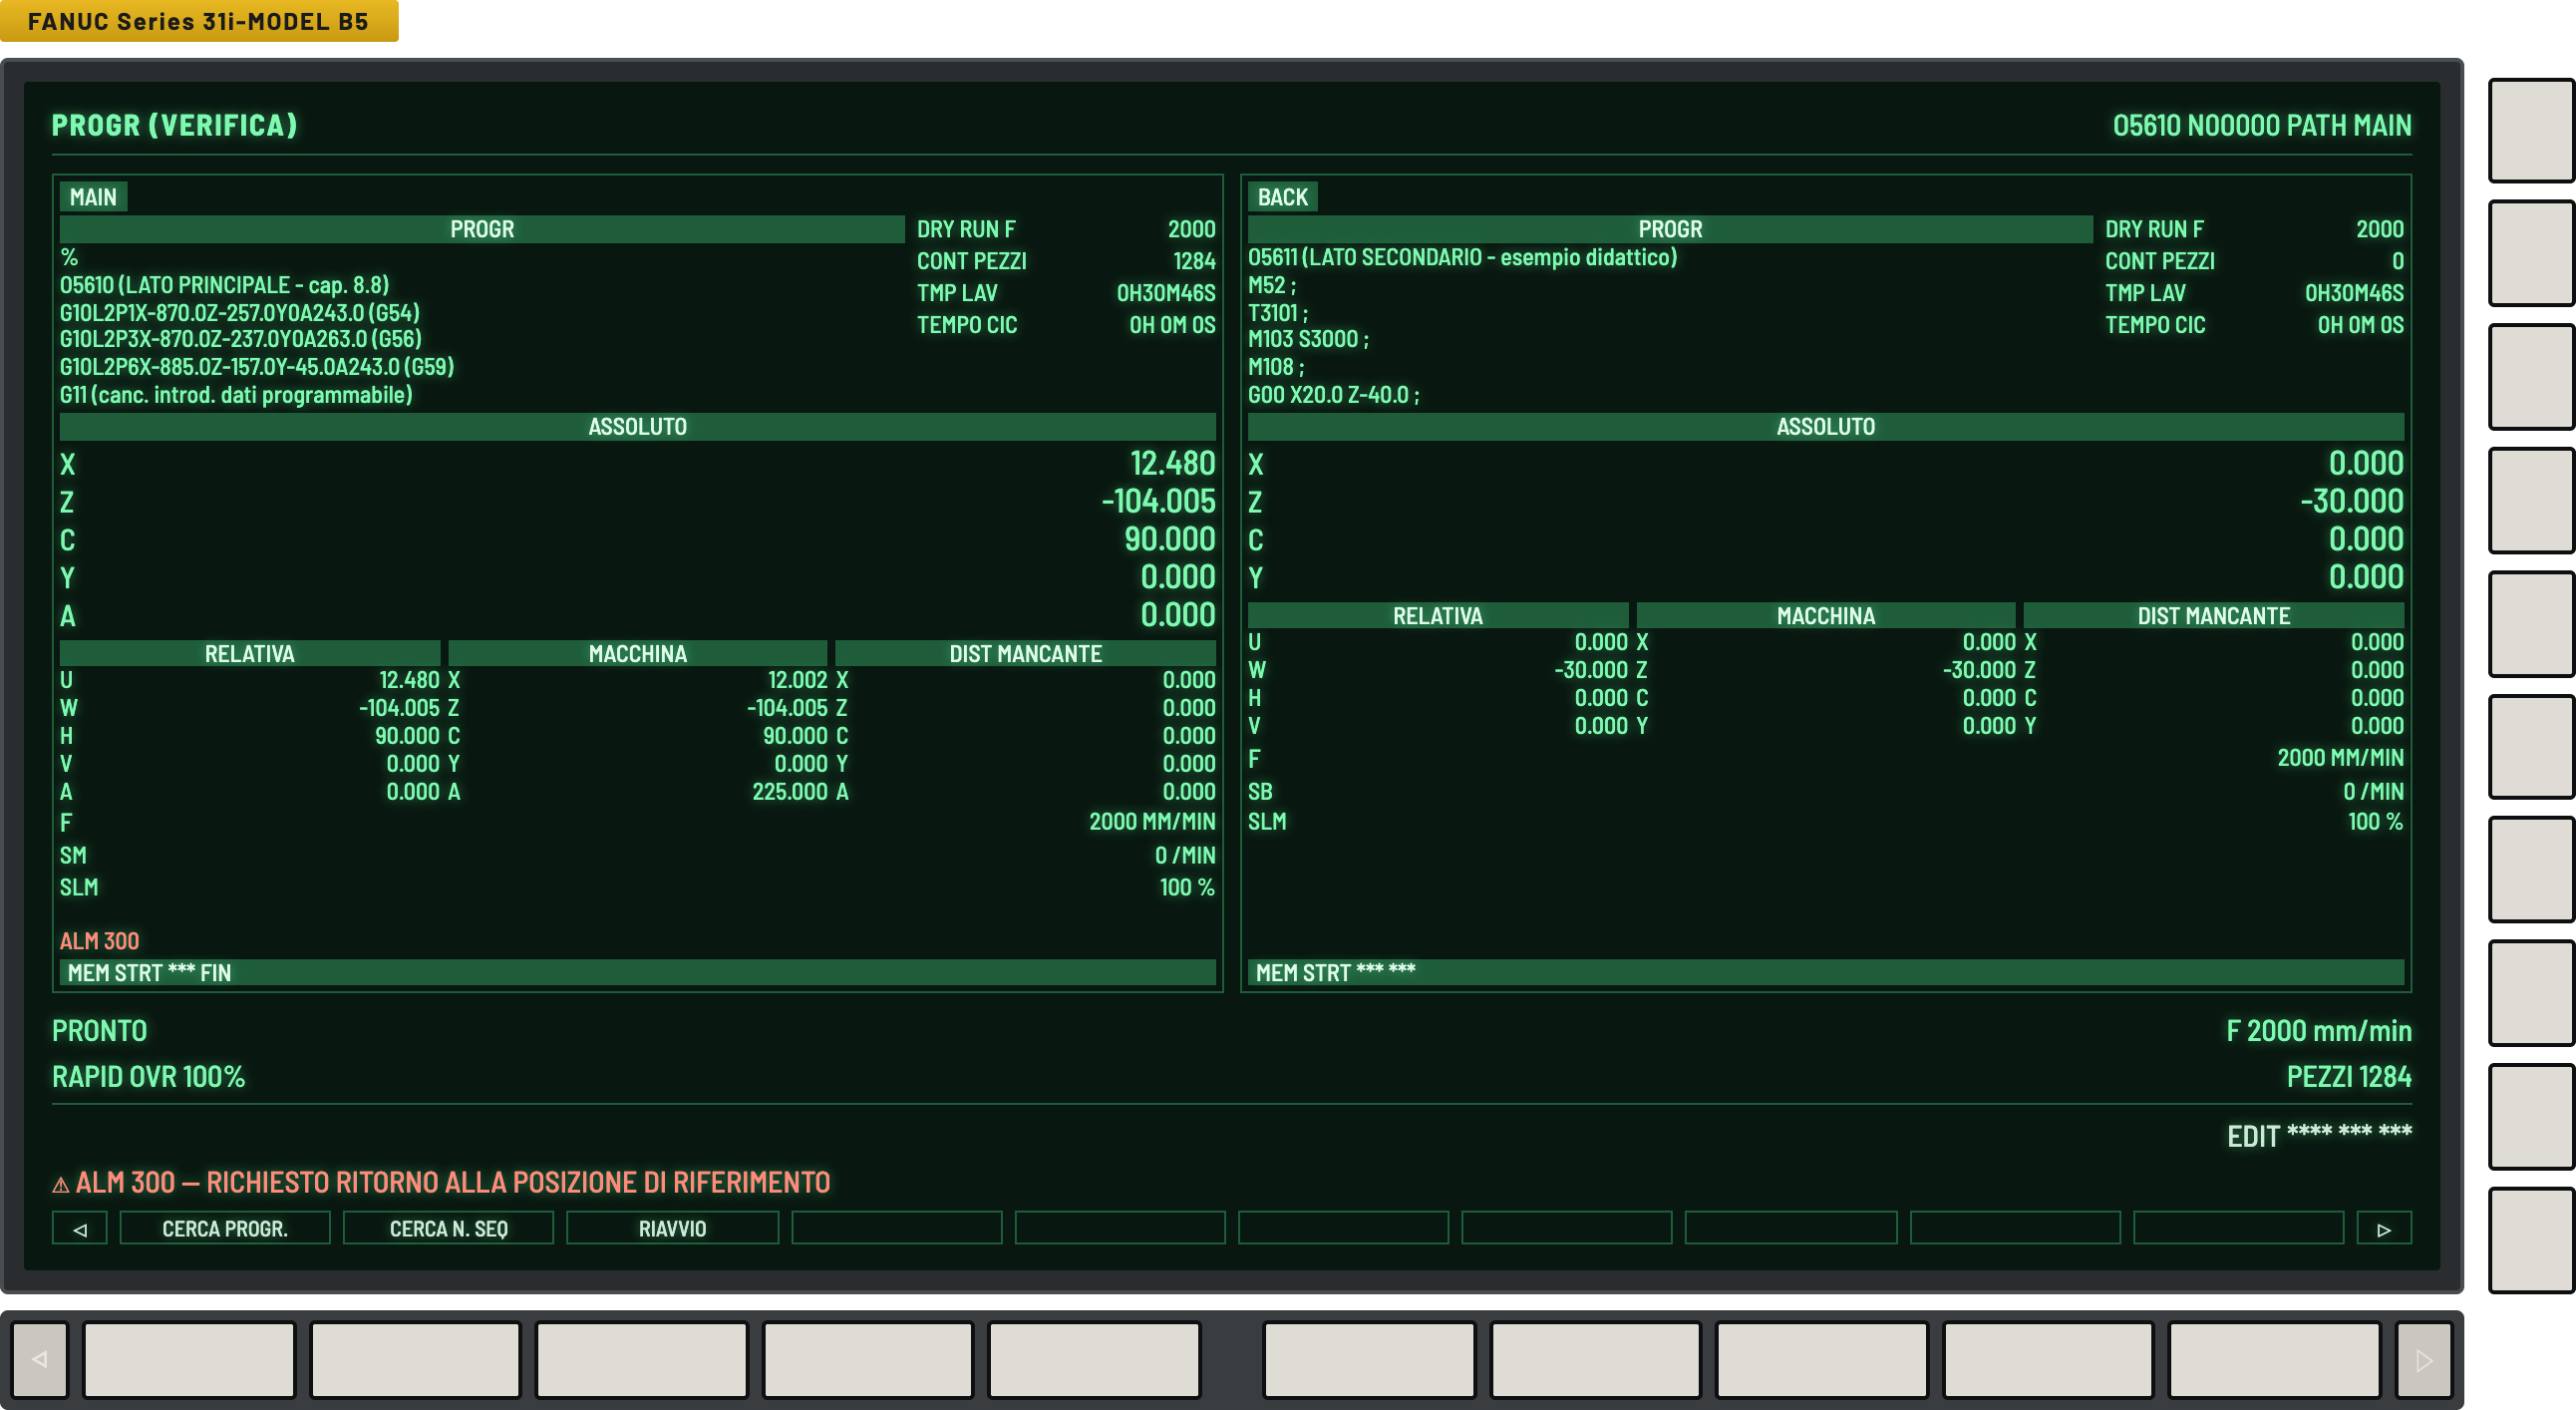
Lo schermo è circondato da soft key: nove sul lato destro e dieci in basso, più le due frecce ◁ ▷. Le loro etichette compaiono a schermo e cambiano con la pagina attiva: la soft key non ha una funzione fissa, esegue la voce scritta sopra di essa.
◁ ▷Scorrono il menu delle soft key quando le voci sono più di dieci.10 in bassoEseguono la voce visualizzata: in PROGR sono CERCA LINEA, SELEZ, INCOLL, CERCA, SOSTIT, ↑CERCA, ↓CERCA.10 lateraliVoci di pagina e sottomenu del capitolo attivo.
PROVA SUL PANNELLO
Guarda la striscia di etichette in fondo allo schermo, poi premi POS e PROG nel blocco B: le voci cambiano insieme alla pagina.
Fig. 2 — Schermata PROGR (VERIFICA) con i due canali affiancati, le nove soft key laterali e le dieci inferiori. La figura è ripresa da una macchina specifica presa a modello: la disposizione delle voci può differire dalla tua.
CAPITOLO 3
Blocco B — supporti di ingresso/uscita
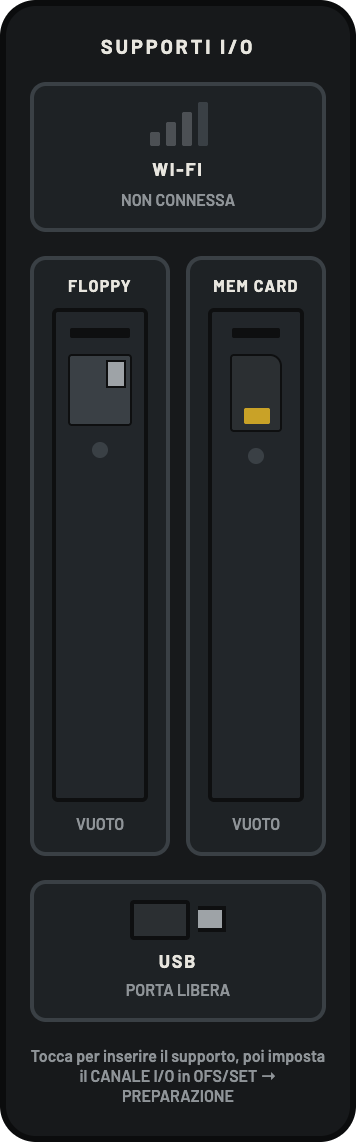
Il blocco B, la colonna a sinistra della tastiera MDI, raccoglie i supporti su cui viaggiano i programmi. Ogni supporto va reso disponibile prima di poterlo leggere o scriverci: si tocca l'elemento e il riquadro si illumina mostrando il path e il numero di canale I/O da impostare nella schermata IMPOST.
SUPPORTOCANALE I/OPATH E NOTEWI-FI5Rete della macchina verso il server programmi: path //DNC1/PROG/. Le tacche diventano verdi a connessione stabilita. Senza connessione la lettura viene rifiutata.FLOPPY0Unità 1,44 MB: path //FD0/. Il dischetto va inserito nello slot (feritoia illuminata e LED di attività acceso).MEM CARD4Scheda di memoria nello slot frontale del CNC: path //CARD/. È il supporto previsto dal manuale macchina.USB17Chiavetta nella porta frontale: path //UD1/CNC/. Anche questo canale è previsto dal manuale macchina.
1
2
3
4
1Antenna Wi-Fi — tocca per connettere la rete. Le quattro tacche diventano verdi e compare //DNC1/PROG/ · I/O 5.2Slot floppy — tocca per inserire il dischetto: si illuminano la feritoia e il LED di attività, path //FD0/ · I/O 0.3Slot scheda di memoria — tocca per inserire la scheda: path //CARD/ · I/O 4, il supporto previsto dal manuale macchina.4Porta USB — tocca per inserire la chiavetta: path //UD1/CNC/ · I/O 17.
Fig. 3 — Blocco B, i quattro supporti di ingresso/uscita. Riquadro spento = supporto assente, riquadro verde = supporto disponibile.
Toccando di nuovo l'elemento il supporto viene rimosso (o la rete disconnessa): il riquadro si spegne e ogni trasferimento su quel canale risponde SUPPORTO NON DISPONIBILE. Il canale I/O e il supporto attivo devono corrispondere: con CANALE I/O 4 serve la scheda inserita, con 17 la chiavetta, e così via.
Sui supporti sono registrati programmi di esercitazione: 5 file su scheda e chiavetta, 3 su floppy e sul server. Il nome del file corrisponde al numero di programma; il programma di ripresa porta la lettera B finale (per esempio O0101 e O0101B), perché due file non possono avere lo stesso nome. La procedura di lettura e di emissione è quella del capitolo 18.
Esercizio 3.1 — leggere un programma dalla chiavetta
Introduci O0310 dalla memoria USB nel CN principale, poi aprilo dalla lista programmi. Quali passaggi servono e in quale ordine?
Soluzione
Tocca USB nel blocco B (compare //UD1/CNC/ · I/O 17). DISPLAY su MAIN. In MDI premi OFS/SET → [PREPARAZIONE], cursore su CANALE I/O, digita 17 e INPUT. Passa in EDIT e sblocca la chiave, premi PROG → [(OPRT)] → ▷ → [LEGGI], digita O0310, [SETT F], quindi [ESEC]: compare INPUT e al termine il programma è in memoria. Infine LISTA PROGR → cursore su O0310 → [SELEZ.].
CAPITOLO 4
Blocco C — la tastiera MDI
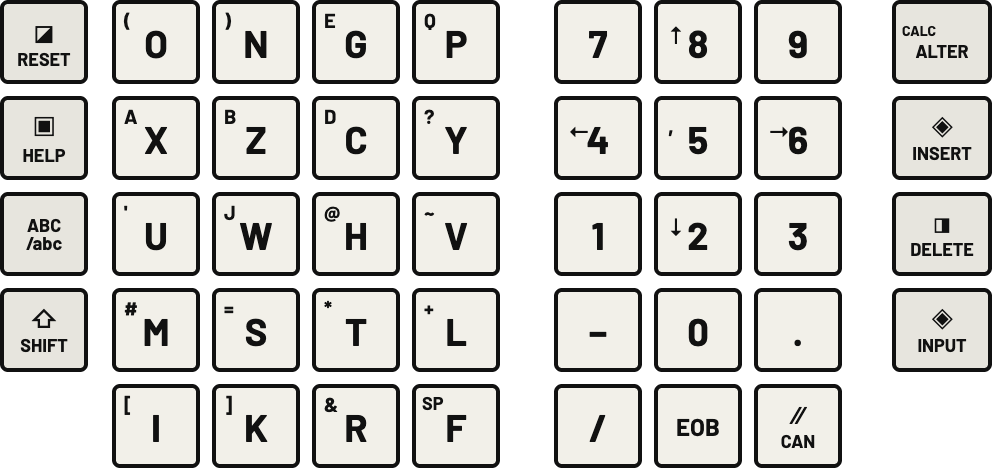
Qui si scrive. Ogni tasto è documentato di seguito, nell'ordine in cui appare sul pannello (cap. 4.1, tasti 1-25).
Fig. 4 — Blocco C: colonna dei tasti di servizio, alfanumerici a doppio carattere, numerici, editing e tasti di pagina.
COLONNA SINISTRA
RESETReset del CNC, annulla l'allarme del CNC o della macchina e svuota la riga in scrittura.HELPApre la schermata di aiuto. Cinque pagine in sequenza: codici M, indirizzi, codici G, sistemi di coordinate, conteggio filettatura.ABC/abcCommuta l'introduzione fra lettere maiuscole e minuscole. Resta illuminato con le minuscole attive.SHIFTSeleziona il secondo carattere serigrafato sul tasto successivo: X→A, Z→B, C→D, W→J, G→E, P→Q, O→(, N→).
TASTI ALFA4ERICI
Venti tasti a doppio carattere: il grande con la semplice pressione, quello piccolo in alto a sinistra con SHIFT.
O ( — numero programmaN ) — numero sequenzaG E — funzione prepar.P Q — ripetizioni, sostaX A — asse X / asse AZ B — asse Z / asse BC D — asse CY ? — asse YU ' — X increm.W J — Z increm.H @ — C increm.V ~ — Y increm.M # — funzioni varieS = — velocità mandrinoT * — utensileL + — numero dato G10I [ — smussatura int.K ] — smussatura sup.R & — raggioF spazio — avanzamento
TASTI 4ERICI
7 8 9 · 4 5 6 · 1 2 3 · − 0 .Cifre, segno meno e punto decimale. Sui tasti 8 2 4 6 sono serigrafate anche le frecce del cursore./Barra di salto blocco: il blocco che inizia con / viene saltato quando BLOCK SKIP è attivo.EOBFine blocco: inserisce il punto e virgola che chiude la riga.CANCancella l'ultimo carattere digitato.
COLONNA DESTRA — EDITING
ALTERSostituisce il blocco corrente con quanto digitato. Serigrafia CALC per la funzione calcolatrice.INSERTInserisce il blocco digitato nel programma del canale selezionato.DELETECancella il carattere in scrittura oppure, a riga vuota, l'ultimo blocco inserito.INPUTIntroduce i dati per compensazioni e parametri; in MDI esegue subito il blocco.
RIGA INFERIORE — CONTROLLI E PAGINE
CTRL · AUX · ALTTasti di servizio del controllo, usati in combinazione con altri.TABSposta il campo di introduzione.PAGE ↑ ↓Cambia pagina di visualizzazione: scorre programmi e tabelle di una schermata alla volta.← ↑ ↓ →Spostano il cursore di una riga o di un carattere.POSPagina di posizione. Premuto di nuovo commuta fra la verifica a due canali e la posizione del singolo canale.PROGProgramma: in EDIT richiama e modifica, in MDI introduce i dati, in MEM mostra il punto in esecuzione.OFS/SETCompensazioni utensile, dati di lavoro e contapezzi.CUSTOM1Schermata personalizzata: attrezzatura, coppia del mandrino portautensili, tubi guida barra.SYSTEMParametri e dati di diagnosi.MESSAGEMessaggi e allarmi del CN, con Contenuti e Manutenzione.GRAPH · CUSTOM2Non utilizzati su questa macchina (cap. 4.1, tasti 24 e 25).
Esercizio 4.1 — scrivere il primo blocco
Porta MODE su MDI, START SELECT su MAIN, poi scrivi M03 S3000 e inseriscilo nel programma. Quale sequenza di tasti usi?
Soluzione
MDI · MAIN · M · 0 · 3 · S · 3 · 0 · 0 · 0 · EOB · INSERT. Il blocco compare numerato 01 in cima al riquadro MAIN.
CAPITOLO 5
Blocco D — alimentazione ed emergenza
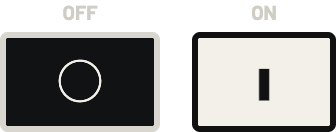
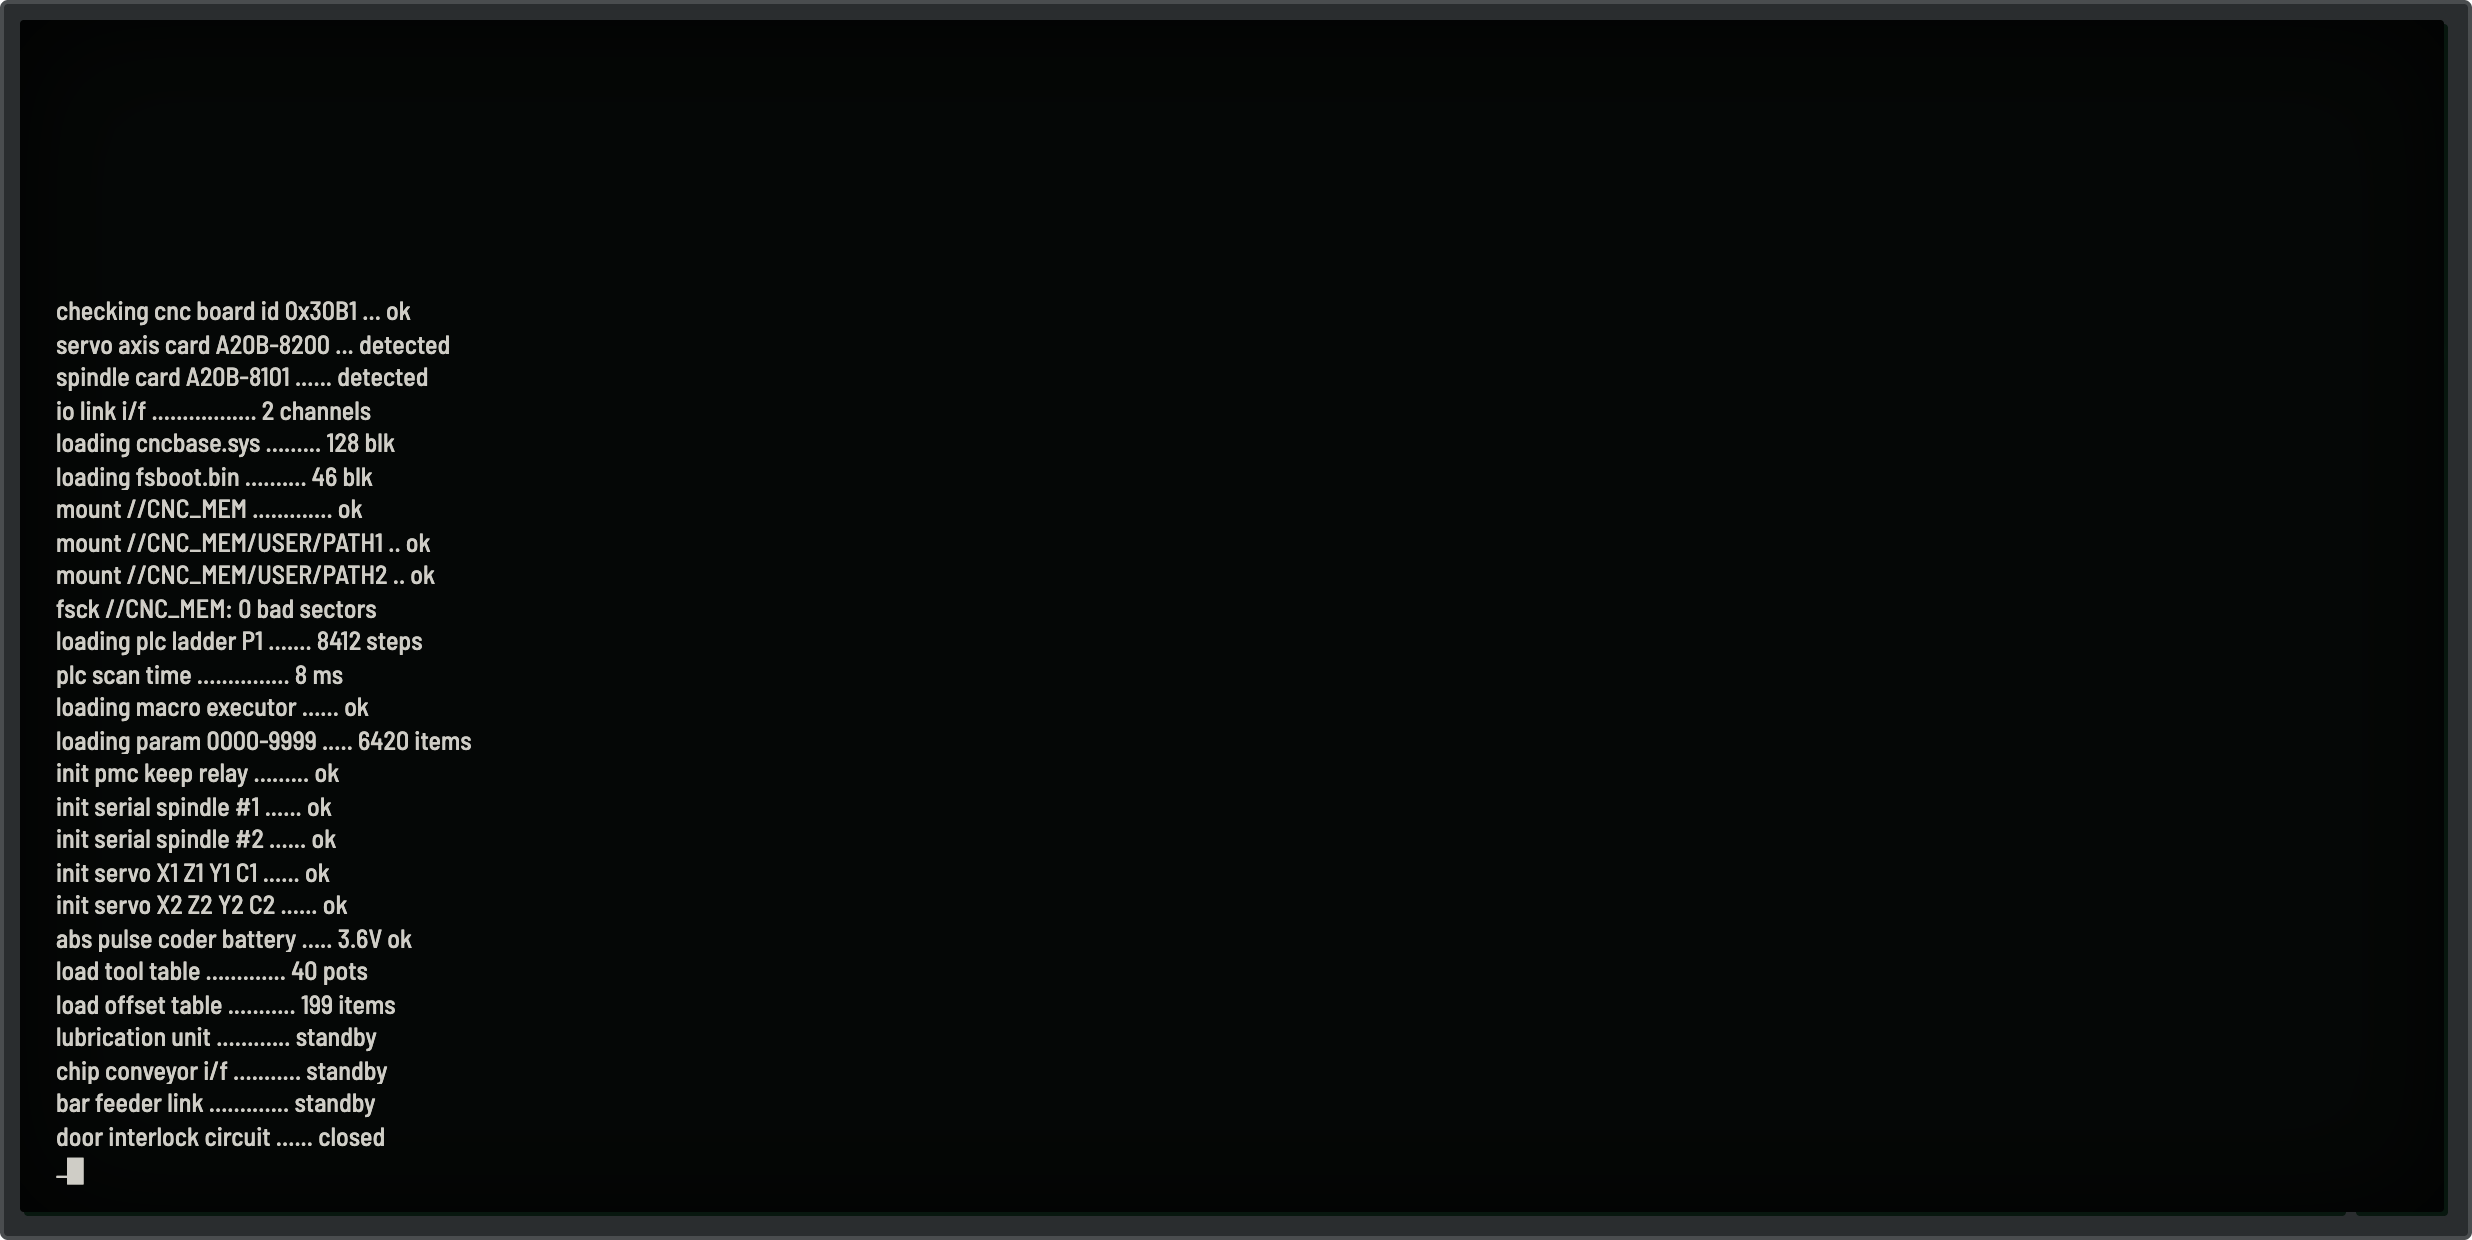
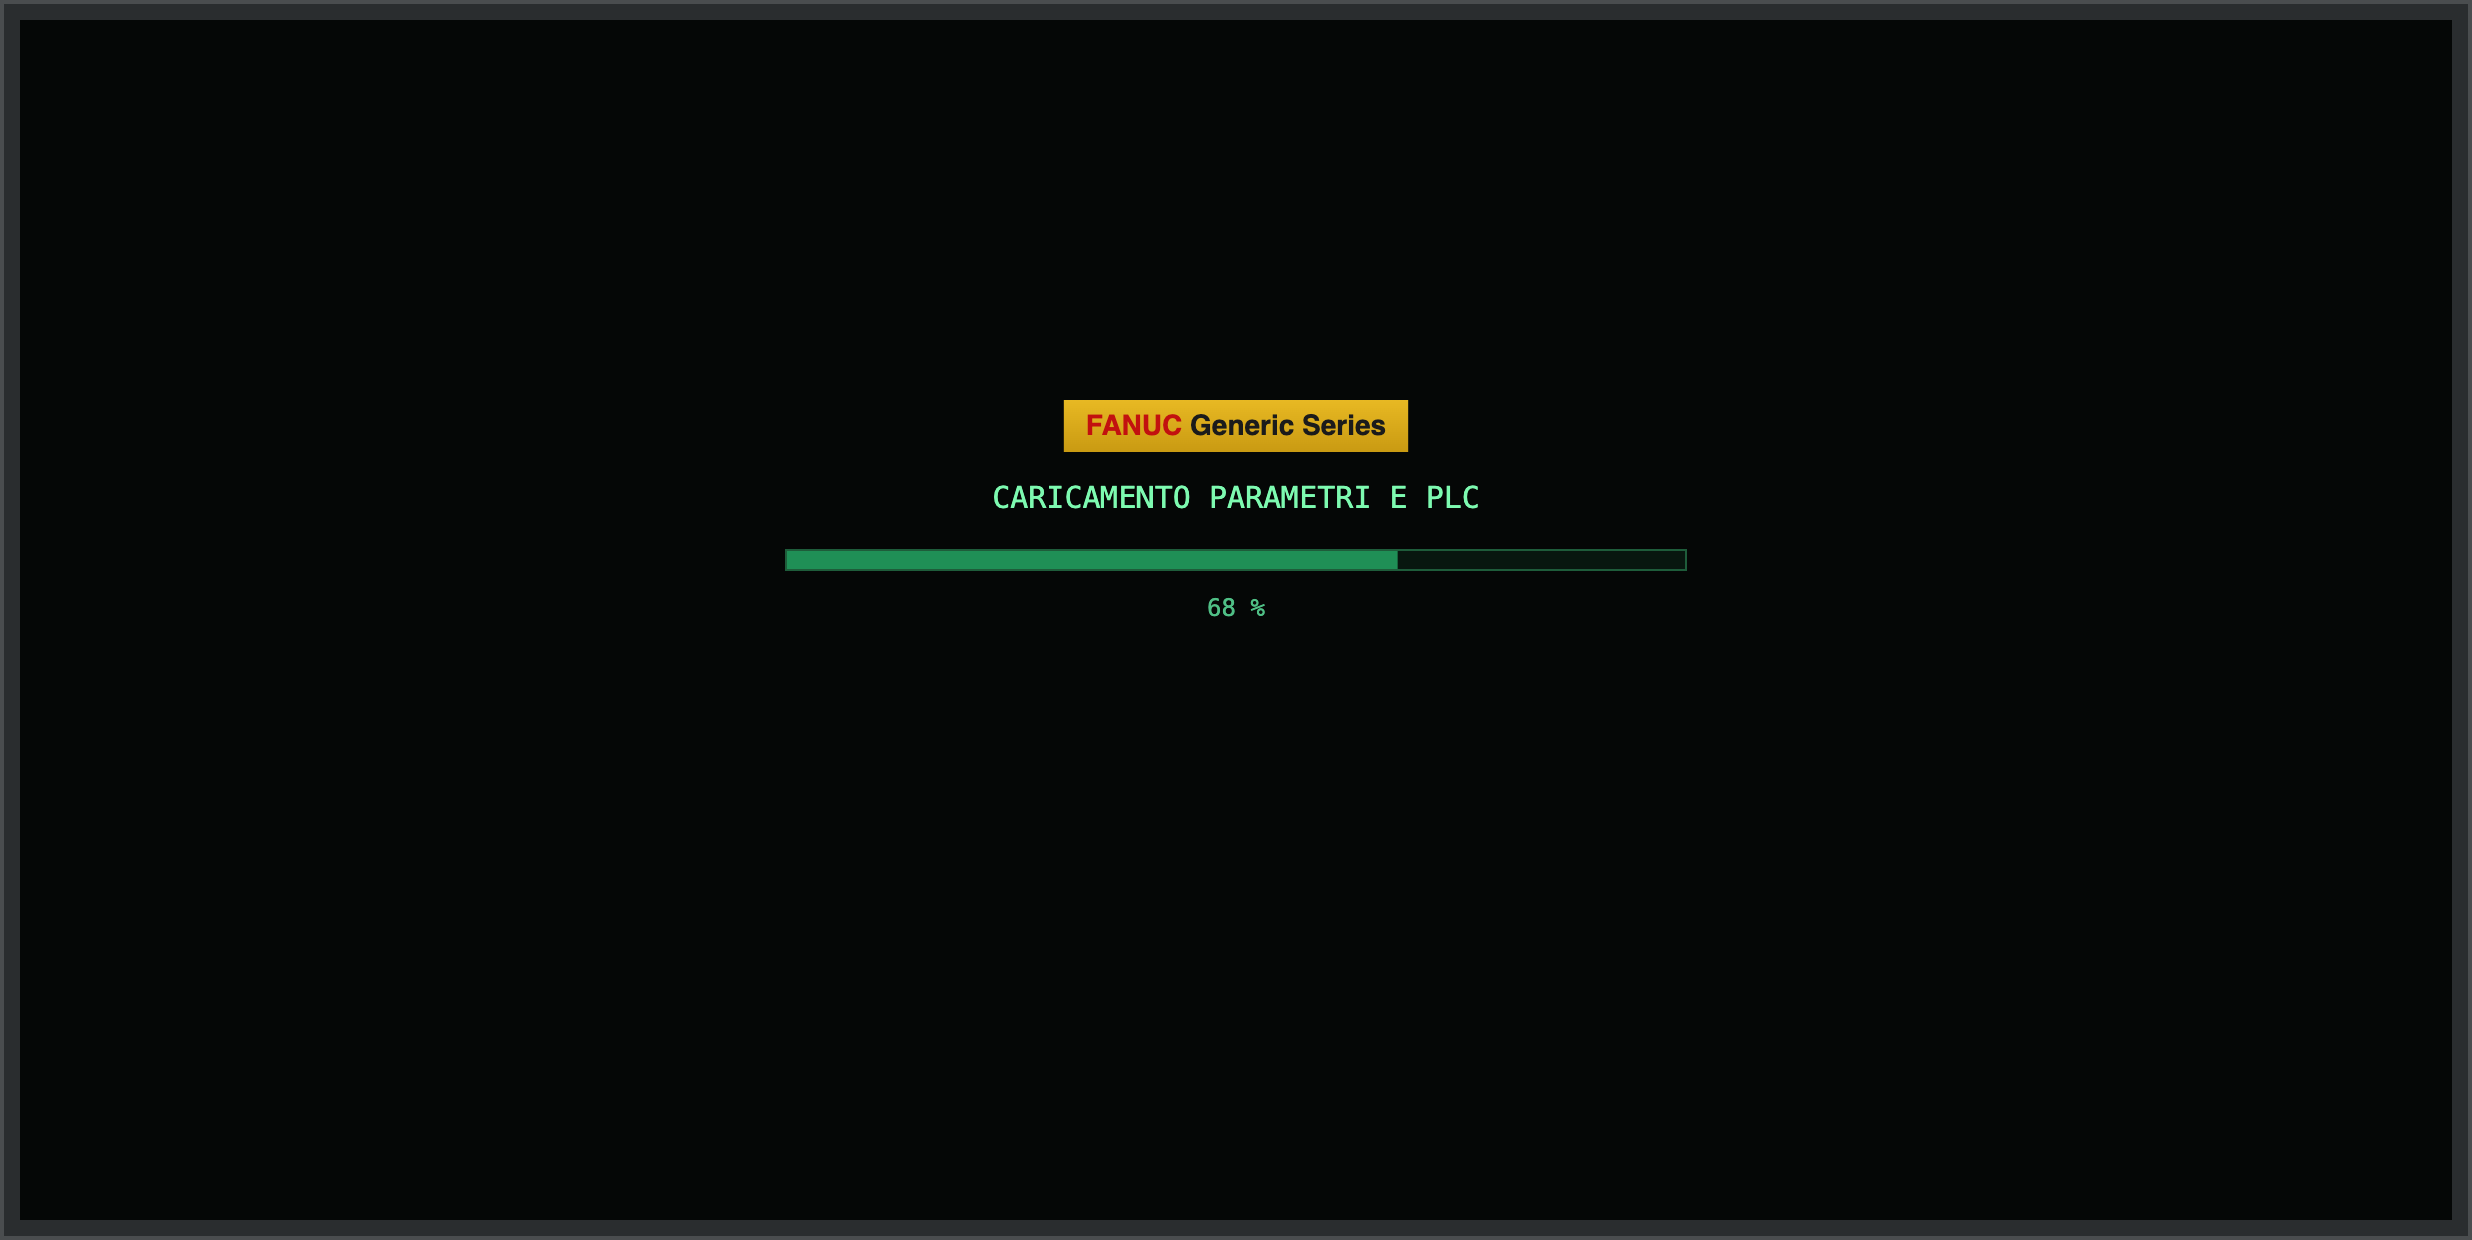
LINESpia di linea: accesa quando il controllo è alimentato e l'emergenza non è inserita.POWER OFFToglie tensione: arresta mandrini, refrigerante e ciclo, lo schermo si spegne e nessun tasto risponde tranne POWER ON.POWER ONAccende il controllo. Prima scorre il caricamento di sistema a terminale (test memoria, PLC, parametri, servo), poi compare la schermata FANUC con la barra di avanzamento; a caricamento finito la macchina è ancora non abilitata e segnala l'allarme 300.READYAbilita la macchina. Senza READY, anche senza allarmi, assi, mandrini, autocentranti, porte e CYCLE START vengono rifiutati con MACCHINA NON ABILITATA. Premuto di nuovo toglie l'abilitazione e ferma il ciclo.EMERGENCY STOPBlocca tutto: movimenti, mandrini, refrigerante, porte e canali, ferma il ciclo e la simulazione, toglie il pronto e mette l'allarme di emergenza. Si ripristina ruotandolo, poi va ripremuto READY.Torretta 3299-U070Rosso in allarme, giallo con READY inserito, verde in funzionamento automatico. Lampada PATLITE LES-302A, 24 V DC.
Fig. 5 — Blocco D: spia LINE, torretta di segnalazione, POWER OFF/ON, READY e fungo di emergenza.
COSA SI VEDE ALL'ACCENSIONE
1
Fig. 5a — 1 Caricamento del sistema: test schede, mount della memoria, ladder del PLC, parametri, servo e mandrini. Nessun tasto risponde.
2
Fig. 5b — 2 Schermata FANUC: caricamento del sistema operativo con la percentuale di avanzamento.
3
Fig. 5c — 3 Sistema caricato: allarme 300 e messaggio di premere READY ed eseguire il ritorno a zero. Fra le due fasi compare la schermata FANUC con la barra di avanzamento.
CAPITOLO 6
Blocco E — pannello macchina
Fig. 6 — Blocco E: colonna centrale con HANDLE AXIS · MULTIPLY, AXIS DIRECTION, autocentranti, DISPLAY, spie e MODE.
OPERATION
SINGLE BLOCKEsegue un blocco per ogni CYCLE START. Da disattivare prima della lavorazione di serie.WORK LIGHTLuce della camera di lavoro.M01 STOPRende attivo l'arresto opzionale M01.BLOCK SKIPSalta i blocchi che iniziano con /. Da disattivare in serie.DRY RUNProva a vuoto con avanzamento indipendente dal programma. Da disattivare in serie.M LOCKBlocca l'uscita delle funzioni M verso la macchina.Z AXIS NEGLIgnora il movimento dell'asse Z nella prova del programma.MACHINE LOCKIl programma gira e le quote si aggiornano, ma la macchina resta ferma.AIR BLOWSoffio d'aria.AUTO POWERSpegnimento automatico al termine della lavorazione.OPT STOPArresto opzionale.PARTS COUNTAbilita il conteggio pezzi.CHIP CONVTrasportatore di trucioli.BAR FEEDCaricabarre.OIL SKIMSeparatore d'olio.
START SELECT · COOLANT · DISPLAY
MAIN / BACKSceglie il canale a cui si riferiscono comandi e scrittura: mandrino principale o contromandrino.C1 · C2 · AUTORefrigerante del principale, del contromandrino e gestione automatica da programma.DISPLAY MAIN / BACKSceglie quale canale mostrare. Premuti insieme aprono la schermata magazzino ATC (NC3).
HANDLE AXIS · MULTIPLY
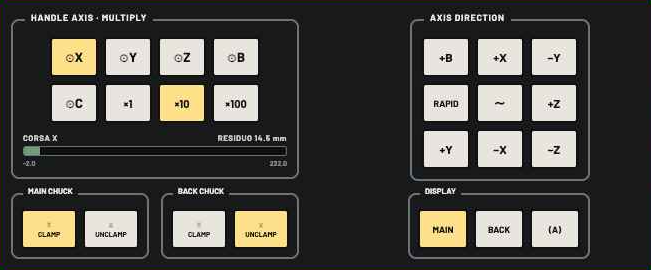
⊙X ⊙Y ⊙Z ⊙B ⊙CAsse comandato dal volantino. Nella schermata ATC: X muove TV, Z muove TH, B muove TM.×1 ×10 ×100Incremento per impulso del volantino: 1 µm, 10 µm, 100 µm (cap. 7.16).
AXIS DIRECTION
+X −X +Y −Y +Z −Z +B −BAvanzamento a scatti nella direzione indicata. Attivi solo in JOG o HANDLE.RAPIDRende rapido l'avanzamento a scatti.〜Avanzamento continuo a scatti.
AUTOCENTRANTI, UTENSILE, PORTE
MAIN CHUCKCLAMP e UNCLAMP dell'autocentrante principale: equivalgono a M10 e M11.BACK CHUCKCLAMP e UNCLAMP del contromandrino: M20 e M21.TOOL UNCLAMPSblocca l'utensile per il cambio manuale.Chiave EDITRELEASE consente la modifica dei programmi, LOCK la impedisce.DOOR OPENApre la porta della camera di lavoro. A porta aperta il ciclo è inibito.TOOL MG DOOR OPENApre lo sportello del magazzino portautensili.
POTENZIOMETRI E VOLANTINO
Sono tre interruttori rotanti a scatti: ognuno ha la corona dei valori incisa attorno alla manopola e la targhetta in alto mostra il valore selezionato. Si ruotano toccandoli: ogni tocco avanza di uno scatto e, arrivati al fondo scala, si riparte dal primo valore.
INTERRUTTORESCALA E FUNZIONERAPID TRAVERSE OVERRIDEF0, 10 … 100 %. Regola la velocità dei movimenti in rapido, sia manuali sia in automatico. In posizione F0 il rapido scende alla velocità minima: è la posizione con cui si prova un programma nuovo.TRAVERSE (JOG FEED RATE)0 … 2000 mm/min sulla corona 0, 2, 3.7, 7.2, 14, 27, 52, 100, 200, 370, 720, 1400, 2000. Seleziona la velocità dell'avanzamento continuo manuale; nel funzionamento automatico la stessa manopola regola l'avanzamento programmato (FEED RATE OVERRIDE).SPINDLE OVERRIDE (%)0 … 120 % a scatti di 10. Corregge la velocità del mandrino rispetto a quella programmata con S: la velocità effettiva mostrata sullo schermo (SM) è quella programmata moltiplicata per la percentuale. A 100 % il mandrino gira come da programma; oltre il 100 % si sale fino al 120 %.HANDLE (volantino)Generatore di impulsi manuale: muove l'asse scelto con HANDLE AXIS dell'incremento impostato con MULTIPLY (×1 = 1 µm, ×10 = 10 µm, ×100 = 100 µm). Funziona solo nei modi HANDLE e JOG, con READY inserito.Chiave EDITProtezione della memoria: in LOCK i programmi non si possono modificare né leggere da un supporto, in RELEASE l'editazione è consentita.
Le tre percentuali si leggono anche sullo schermo: RAPID OVR nella riga di stato, F in mm/min per l'avanzamento e SM per la velocità effettiva del mandrino. Prima di una lavorazione di serie riportare tutti e tre i selettori ai valori di lavoro (di norma 100 %, avanzamento pieno), altrimenti il tempo ciclo non corrisponde a quello previsto.
SPIE E CICLO
SpieBAR, SET, WARM, LUB, AIR, OFF in alto; RUN, HOLD, ALM, BATT, TOOL, DOOR in basso.CYCLE STARTAvvia il ciclo. In MEMORY esegue una lavorazione e si arresta al termine.CYCLE STOPArresta il ciclo in corso: la spia HOLD si accende.CYCLE CONTLavorazione continua: i cicli si susseguono. Premuto di nuovo, arresto al termine del ciclo (cap. 6).
MODE
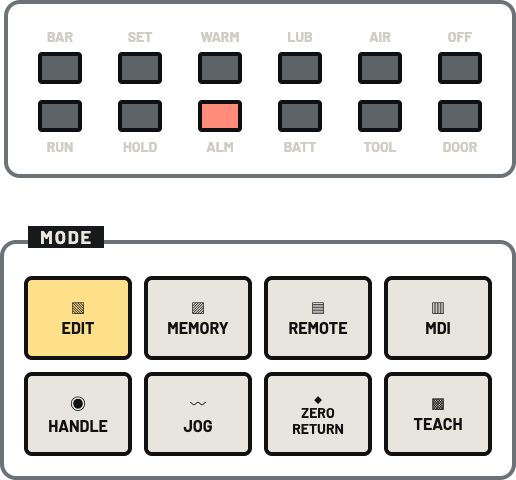
EDITModifica dei programmi in memoria.MEMORYEsecuzione del programma in memoria.REMOTEEsecuzione da dispositivo esterno.MDIIntroduzione ed esecuzione manuale di blocchi.HANDLEMovimento col volantino.JOGMovimento a scatti coi tasti di direzione.ZERO RETURNRitorno alla posizione di riferimento.TEACHAutoapprendimento.
CAPITOLO 7
Accensione e azzeramento
All'accensione il controllo presenta ALM 300: richiede il ritorno alla posizione di riferimento. Fino a quel momento il ciclo è inibito.
1Premi POWER ON: la spia LINE si accende.2Premi READY: la torretta passa al giallo.3Sulla pagina MESSAGE leggi il testo dell'allarme 300 con Contenuti e Manutenzione.4Prima di premere ZERO RETURN guarda dentro la camera di lavoro e verifica dove si trova la torretta (vedi il riquadro sotto).5Premi ZERO RETURN: gli assi vanno a zero e l'allarme si annulla.6Ora CYCLE START è consentito.
⚠ ATTENZIONE — PRIMA DELLO ZERO RETURN
Lo ZERO RETURN non è un tasto da premere per abitudine. Manda gli assi verso la posizione di riferimento seguendo una traiettoria che il controllo decide da solo: se l'utensile è impegnato nel pezzo, dentro un foro o vicino all'autocentrante, quel movimento diventa una collisione. Rischi di rompere il tagliente, il portautensile, la boccola di guida o il mandrino, e le schegge possono ferire chi sta davanti alla macchina.
Il caso tipico è la macchina che si è fermata durante la lavorazione: mancanza di corrente, emergenza premuta, allarme, arresto in mezzo a un ciclo. Alla riaccensione il controllo ha perso la posizione e chiede l'azzeramento, ma l'utensile è rimasto esattamente dove si era fermato: molto probabilmente in presa nel pezzo.
1Apri lo sportello e guarda: dove sono torretta e utensile? L'utensile tocca il pezzo, è dentro un foro, è dentro la gola?2Se è libero, chiudi lo sportello e procedi con lo ZERO RETURN.3Se è impegnato, non azzerare: porta prima l'utensile in sicurezza a mano, in JOG o col volantino (cap. 9), allontanandolo lungo l'asse da cui è entrato — prima X per uscire dal diametro, poi Z, oppure prima Z se si tratta di una punta in un foro.4Muoviti con incrementi piccoli (×1 o ×10) e velocità basse, controllando la quota sulla pagina POS: le quote assolute non sono attendibili finché non hai azzerato, ma il movimento relativo e l'occhio lo sono.5Solo con l'utensile chiaramente fuori dal pezzo esegui lo ZERO RETURN, un asse alla volta se la macchina lo consente, partendo da X e poi Z.
Nel dubbio fermati e chiedi: un azzeramento rimandato di cinque minuti non costa niente, una collisione costa il mandrino.
Esercizio 7.1 — è saltata la corrente durante la lavorazione
Torni in officina, la macchina è spenta e il pezzo è ancora in pinza con l'utensile di sgrossatura appoggiato al diametro. Cosa fai, nell'ordine?
Soluzione
POWER ON e attendi il caricamento, poi READY. Non premere ZERO RETURN. Apri lo sportello e guarda: l'utensile è in presa. Chiudi, porta MODE su HANDLE, ⊙X, ×100 e allontana l'utensile in +X fino a uscire dal diametro; se serve prosegui in +Z. Verifica visivamente che sia libero, poi MODE su ZERO RETURN e azzera X e Z. Solo allora l'allarme 300 si annulla e il ciclo è consentito.
Esercizio 7.2 — CYCLE START prima dell'azzeramento
Prova a premere CYCLE START prima dell'azzeramento: quale messaggio compare e perché?
Soluzione
"ALM 300 — ESEGUIRE ZERO RETURN PRIMA DEL CICLO": senza posizione di riferimento il controllo non conosce l'origine macchina e inibisce ogni movimento programmato.
CAPITOLO 8
Modi di funzionamento
Il modo attivo decide cosa è permesso. Il controllo rifiuta i comandi fuori posto: è il primo strumento di sicurezza.
MDIScrivi ed esegui blocchi. Alcuni codici, come M131-M139, sono ammessi solo qui.JOG / HANDLEUnici modi in cui gli assi si muovono a mano: fuori da questi il movimento viene rifiutato.MEMORYEsecuzione del programma; qui valgono gli interblocchi della lavorazione di serie.EDITModifica del programma, con la chiave EDIT su RELEASE.
CAPITOLO 9
Movimento manuale degli assi — JOG e HANDLE
Gli assi si muovono a mano soltanto nei modi JOG e HANDLE: in MEMORY, MDI, EDIT o ZERO RETURN i tasti di movimento vengono rifiutati. Servono in più il controllo in tensione, l'emergenza ripristinata e READY inserito; con la porta aperta valgono gli interblocchi della macchina.
Il movimento riguarda sempre il canale scelto con DISPLAY: con MAIN si muovono X1, Z1, Y1, C1 del mandrino principale, con BACK gli assi X2, Z2, Y2, C2 del contromandrino. L'asse B è la torretta portautensili ed è comune. Le quote si leggono sulla pagina POS: premendo POS si passa fra la verifica a due canali e la posizione del singolo canale.
1
2
3
1HANDLE AXIS · MULTIPLY: in alto l'asse comandato dal volantino (⊙X, ⊙Y, ⊙Z, ⊙B, ⊙C), in basso l'incremento per scatto (×1 = 1 µm, ×10 = 10 µm, ×100 = 100 µm). Il tasto attivo resta illuminato.2AXIS DIRECTION: i tasti di movimento a scatti. Ogni pressione muove l'asse nella direzione indicata; RAPID rende il movimento rapido (limitato dal RAPID TRAVERSE OVERRIDE), 〜 lo rende continuo.3DISPLAY: sceglie il canale su cui agiscono i tasti e le schermate — MAIN per il mandrino principale, BACK per il contromandrino.
Fig. 9 — I tre gruppi coinvolti nel movimento manuale: selezione asse e incremento, direzioni, canale attivo.
MOVIMENTO IN JOG
Verifica che la spia CYCLE START sia spenta e che READY sia inserito.
Con DISPLAY scegli il canale (MAIN o BACK).
Porta MODE su JOG.
Imposta la velocità con il manettino TRAVERSE (JOG FEED RATE): per avvicinarsi al pezzo si usano valori bassi, 100-200 mm/min.
Premi il tasto della direzione desiderata in AXIS DIRECTION: +X allontana l'utensile dall'asse del pezzo, −X lo avvicina; +Z lo allontana dal mandrino, −Z lo porta verso il mandrino.
Per gli spostamenti lunghi tieni premuto RAPID: la velocità diventa quella del rapido, ridotta dalla percentuale del RAPID TRAVERSE OVERRIDE (con F0 resta lentissima).
MOVIMENTO COL VOLANTINO (HANDLE)
Porta MODE su HANDLE.
Scegli l'asse in HANDLE AXIS (⊙X, ⊙Y, ⊙Z, ⊙B, ⊙C): il tasto si illumina.
Scegli l'incremento in MULTIPLY: ×1 = 1 µm per scatto, ×10 = 10 µm, ×100 = 100 µm (0,1 mm).
Ruota il volantino: ogni scatto muove l'asse dell'incremento scelto. Il valore sulla pagina POS cambia a ogni scatto.
Regola pratica: ×100 per avvicinarsi, ×10 per posizionare, ×1 negli ultimi centesimi, quando l'utensile è vicino al pezzo. Con ×100 un giro di volantino sposta l'asse di diversi millimetri: è il modo più comune per rovinare un tagliente.
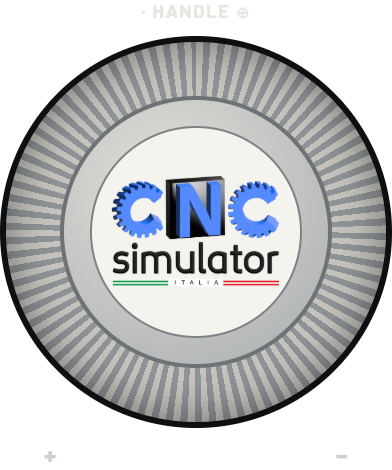
Fig. 9a — Il volantino: + e − indicano il verso di rotazione rispetto alla direzione dell'asse.
ESEMPIO — AVVICINARE L'UTENSILE ALLA FACCIA DEL PEZZO
1
DISPLAY su MAIN, MODE su JOG, TRAVERSE a 200 mm/min. Si lavora sul mandrino principale con una velocità prudente.
2
Premere −Z fino a circa 5 mm dalla faccia, leggendo la quota Z sulla pagina POS.
3
MODE su HANDLE, ⊙Z, ×10. Ogni scatto vale 10 µm: il contatto si cerca a piccoli passi.
4
Passare a ×1 negli ultimi decimi e fermarsi al contatto. Da qui si imposta l'origine con OFS/SET → [LAVORO] → Z0 → [MISURA].
Esercizio 9.1 — quanti scatti servono?
Devi spostare Z di 2,5 mm col volantino. Quanti scatti servono con ×100, con ×10 e con ×1?
Soluzione
2,5 mm = 2500 µm. Con ×100 (100 µm per scatto) servono 25 scatti, con ×10 250 scatti, con ×1 2500 scatti. Per questo si sceglie l'incremento in base alla distanza da percorrere.
Esercizio 9.2 — il tasto non muove nulla
Premi +X e la quota non cambia: il controllo risponde con un messaggio. Quali sono le tre cause più probabili e come si verificano nell'ordine giusto?
Soluzione
Nell'ordine: 1) il modo non è JOG né HANDLE (il controllo risponde MOVIMENTO CONSENTITO SOLO IN JOG/HANDLE) — porta MODE su JOG; 2) la macchina non è abilitata o è in emergenza (MACCHINA NON ABILITATA — PREMERE READY) — ripristina il fungo e premi READY; 3) stai comandando il canale sbagliato: con DISPLAY su BACK i tasti muovono X2/Z2, non gli assi del mandrino principale. Resta poi il caso del manettino TRAVERSE a 0 mm/min, che in JOG non produce movimento.
Esercizio 9.3 — muovere il contromandrino
Devi arretrare di 10 mm l'asse Z del contromandrino. Che sequenza esegui?
Soluzione
DISPLAY su BACK (le schermate passano al canale 2), MODE su HANDLE, ⊙Z, ×100, poi 100 scatti di volantino nel verso +; oppure MODE su JOG, TRAVERSE 500 mm/min e +Z tenuto premuto, controllando Z2 sulla pagina POS.
CAPITOLO 10
Codici M
La macchina riconosce circa 120 codici M. Ognuno è ammesso su un percorso preciso: solo principale, solo secondario o entrambi. Il pannello rifiuta il codice sul canale sbagliato indicando quale sarebbe ammesso.
M03 M04 M05Rotazione CW, CCW e arresto del mandrino principale.M08 M09Refrigerante ON e OFF.M10 M11Serraggio e sbloccaggio autocentrante principale.M20 M21Serraggio e sbloccaggio autocentrante contromandrino.M23 M24 M25Mandrino portautensili CW, CCW, arresto.M50 M51Modo asse C del mandrino principale ON e OFF.M103 M104 M105Contromandrino CW, CCW, arresto.M56 M57Sincronizzazione di rotazione principale/secondario, per il passaggio del pezzo.M97Conteggio pezzo.M500-M699Attesa codice M: sincronizza i due percorsi.M2####Ricerca e avvio del programma secondario, es. M25611 avvia O5611.
Premi HELP sul pannello per l'elenco completo con il percorso ammesso.
Esercizio 10.1
Con START SELECT su MAIN, esegui M88 in MDI. Cosa risponde il controllo e come si corregge?
Soluzione
"M88 NON AMMESSO SU PATH MAIN (ammesso: BACK)": il refrigerante passante contromandrino appartiene al percorso secondario. Si corregge selezionando BACK.
CAPITOLO 11
Codici G e cicli fissi
G00 G01Posizionamento rapido e interpolazione lineare con F.G18Piano Z-X: necessario per la maschiatura laterale.G28Ritorno alla posizione di riferimento, es. G28U0W0V0.G96 G97Velocità di taglio costante e velocità mandrino costante.G98 G99Avanzamento al minuto e al giro.G04Sosta: G4P500 in millisecondi, G4U0.1 in secondi.G84Maschiatura superficiale: G84 Z_ R_ P_ F_ — R distanza fra livello iniziale e punto R, P sosta a fondo, F passo.G88Maschiatura laterale: G88 X_ R_ P_ F_.G80Annullamento del ciclo fisso.
I cicli di maschiatura richiedono M29, maschiatura rigida, attiva. G88 richiede in più il piano G18. Il pannello blocca il ciclo se manca una delle due condizioni.
Esercizio 11.1 — sequenza del manuale
Riproduci la maschiatura laterale M6×1,0 di pag. 8-22 e osserva lo stato sulla pagina POS.
Il programma lavora nel sistema di coordinate del pezzo, scelto fra G54 e G59 e impostato con G10 L2 P<n>.
G54Lato mandrino principale, asse B a 0°. Z1 = −260 (superficie frontale boccola di guida) + 3 = −257,0. A1 = 300 − lunghezza pezzo − lunghezza lavorazione.G56Asse B a 90°. Z1 = −260 + 3 + lunghezza proiezione = −237,0; A1 = 263,0.G59Sistema del contromandrino, per la lavorazione del retro.
Esempio dal manuale: G10L2P3X−870.0 Z−237.0 Y0 A263.0. Scrivilo in MDI: il sistema attivo passa a G56 e compare sulla pagina POS.
CAPITOLO 13
Programmazione a due canali
La macchina esegue due programmi in parallelo: lato principale, path 1, e lato secondario, path 2. Lo schermo li mostra affiancati, MAIN a sinistra e BACK a destra.
1Il programma principale imposta i sistemi di coordinate e avvia il secondario con M2####.2I due percorsi si aspettano con i codici di attesa M500-M699.3Il pezzo passa da un mandrino all'altro con M56, M20, M11, M57.
In MEMORY premi PROG: il programma di esempio del manuale O5610 è caricato sul path 1 e si scorre con PAGE↓. In MDI ogni canale ha il proprio elenco, fino a 40 blocchi, indipendente dall'altro.
Esercizio 13.1
In MDI scrivi tre blocchi sul canale MAIN e due sul BACK, poi verifica che gli elenchi restino separati.
Soluzione
Con MAIN inserisci M10, M08, M03 S3000; passa a BACK e inserisci M20, M103 S2000. I riquadri mostrano 01-03 a sinistra e 01-02 a destra.
CAPITOLO 14
Utensili e attrezzatura
L'indirizzo T imposta numero utensile e numero di compensazione: T0303 significa utensile 3 con compensazione 3. Premi CUSTOM1 per la pagina di attrezzatura.
Coppia portautensili21,9 Nm continui a 5,5 kW; 37,5 Nm S3 25 % ED; 50 e 60 Nm S3 15 e 10 % ED. Costante fino alla velocità base, poi in calo a potenza costante fino a 20000 min⁻¹.Adapter contromandrino3282-S030 con pinza 2601-5233 e 3282-Y931 con pinza Schaublin F37.Tubi guida barraScelti in base al diametro del pezzo, da Ø8 a Ø32, con codice del tubo anteriore e posteriore.Refrigerante passanteDa 0,5 a 7 MPa, portata oltre 10 L/min, massimo 60 °C, filtro non oltre 25 µm.
CAPITOLO 15
Allarmi e rimedi
Ogni allarme ha un codice, un contenuto e un intervento. La pagina MESSAGE li mostra insieme.
Fig. 15 — Pagina MESSAGE: allarme attivo con Contenuti e Manutenzione, e lo storico dei messaggi.
300Richiesto ritorno alla posizione di riferimento. Eseguire ZERO RETURN.1031Asse B non in posizione 90 quando è stato attivato M77. Indessare B a 90° prima di M77.1033Sportello anteriore aperto durante M06. Chiudere prima del cambio utensile.1040Superato il tempo di orientamento del mandrino portautensili con M06 o M68.1041 1042M82 comandato con mandrino principale o secondario in rotazione: frenare dopo l'arresto.1043 1044Rotazione comandata con freno inserito: sbloccare con M83 o M71.1072 1073Interferenza fra portautensili e mandrino principale o secondario.1090Coppia anomala sul servoasse; agire sul parametro 2104.2001 2002Pressione e livello dell'olio lubrificante. Rabboccare MAS G68, massimo 2 litri.2003Trasportatore fermo: liberare i trucioli, verificare il relè termico, resettare dal suo pannello.
Esercizio 15.1
Provoca l'allarme 1043 e ripristinalo.
Soluzione
Esegui M82 per frenare il mandrino, poi M03: compare 1043. Premi RESET, esegui M83 per sbloccare e ripeti M03.
CAPITOLO 16
Filettatura
La profondità non si toglie in una passata sola. La tabella di conteggio, quinta pagina di HELP, dà la penetrazione di ogni passata per passi da 0,5 a 2,0 mm, distinguendo materiale non ferroso e ferroso.
Esempio: passo 1,0 mm su acciaio. Altezza del filetto 0,65 mm; passate 0,22 · 0,15 · 0,11 · 0,09 · 0,05 · 0,03. Il numero di passate cresce col passo: fino a tredici per il passo 2,0 mm su materiale ferroso.
CAPITOLO 17
Lavorazione di serie
Attenzione — prima della lavorazione di serie disattiva SINGLE BLOCK, DRY RUN, WARM UP e BLOCK SKIP. Altrimenti macchina e utensile da taglio si possono danneggiare (cap. 6).
1Porta MODE su MEMORY e verifica che i quattro interruttori siano spenti.2Per un solo pezzo premi CYCLE START: la macchina si arresta al termine del ciclo.3Per la produzione premi CYCLE CONT: i cicli si susseguono e il contapezzi avanza.4Per fermare, premi di nuovo CYCLE CONT: la macchina completa il ciclo in corso e si arresta.
Esercizio 17.1
Attiva DRY RUN e prova ad avviare la serie. Cosa succede?
Soluzione
Il controllo rifiuta con "DISATTIVARE DRY RUN PRIMA DELLA LAVORAZIONE DI SERIE": è l'interblocco dell'avvertenza di pag. 6-12.
CAPITOLO 18
Lista programmi, memoria e editazione in background
La soft key verticale LISTA PROGR apre la directory della memoria programmi. La schermata è divisa per canale: a sinistra i programmi del canale principale, a destra quelli del secondario. Il riquadro con il bordo chiaro è il canale attivo; ogni canale conserva la propria riga selezionata, quindi passando dall'uno all'altro il cursore resta dove l'avevi lasciato.
← →Cambia canale.↑ ↓Scorrono la lista del canale attivo.SELEZ. / CARICAApre il programma selezionato nel canale attivo e lo porta in schermata VERIFICA.CERCA PROGR.Digita il numero (es. O0010) e premi la soft key: il programma viene cercato nella memoria del canale attivo.CANC PROGRCancella il programma selezionato. Il controllo chiede conferma: SÌ elimina in modo definitivo, NO annulla. Un programma caricato in un canale non può essere cancellato.MEMORIAMostra spazio usato, spazio libero e numero di programmi.
INTRODUZIONE DEL PROGRAMMA DA SCHEDA DI MEMORIA O USB
Procedura del manuale macchina (cap. 4 Funzionamento, pagg. 4-65…4-67), da usare quando il nome del file sul supporto è noto.
Con il pulsante DISPLAY (MAIN / BACK) scegli il CN nel quale introdurre il programma.
Seleziona il modo MDI.
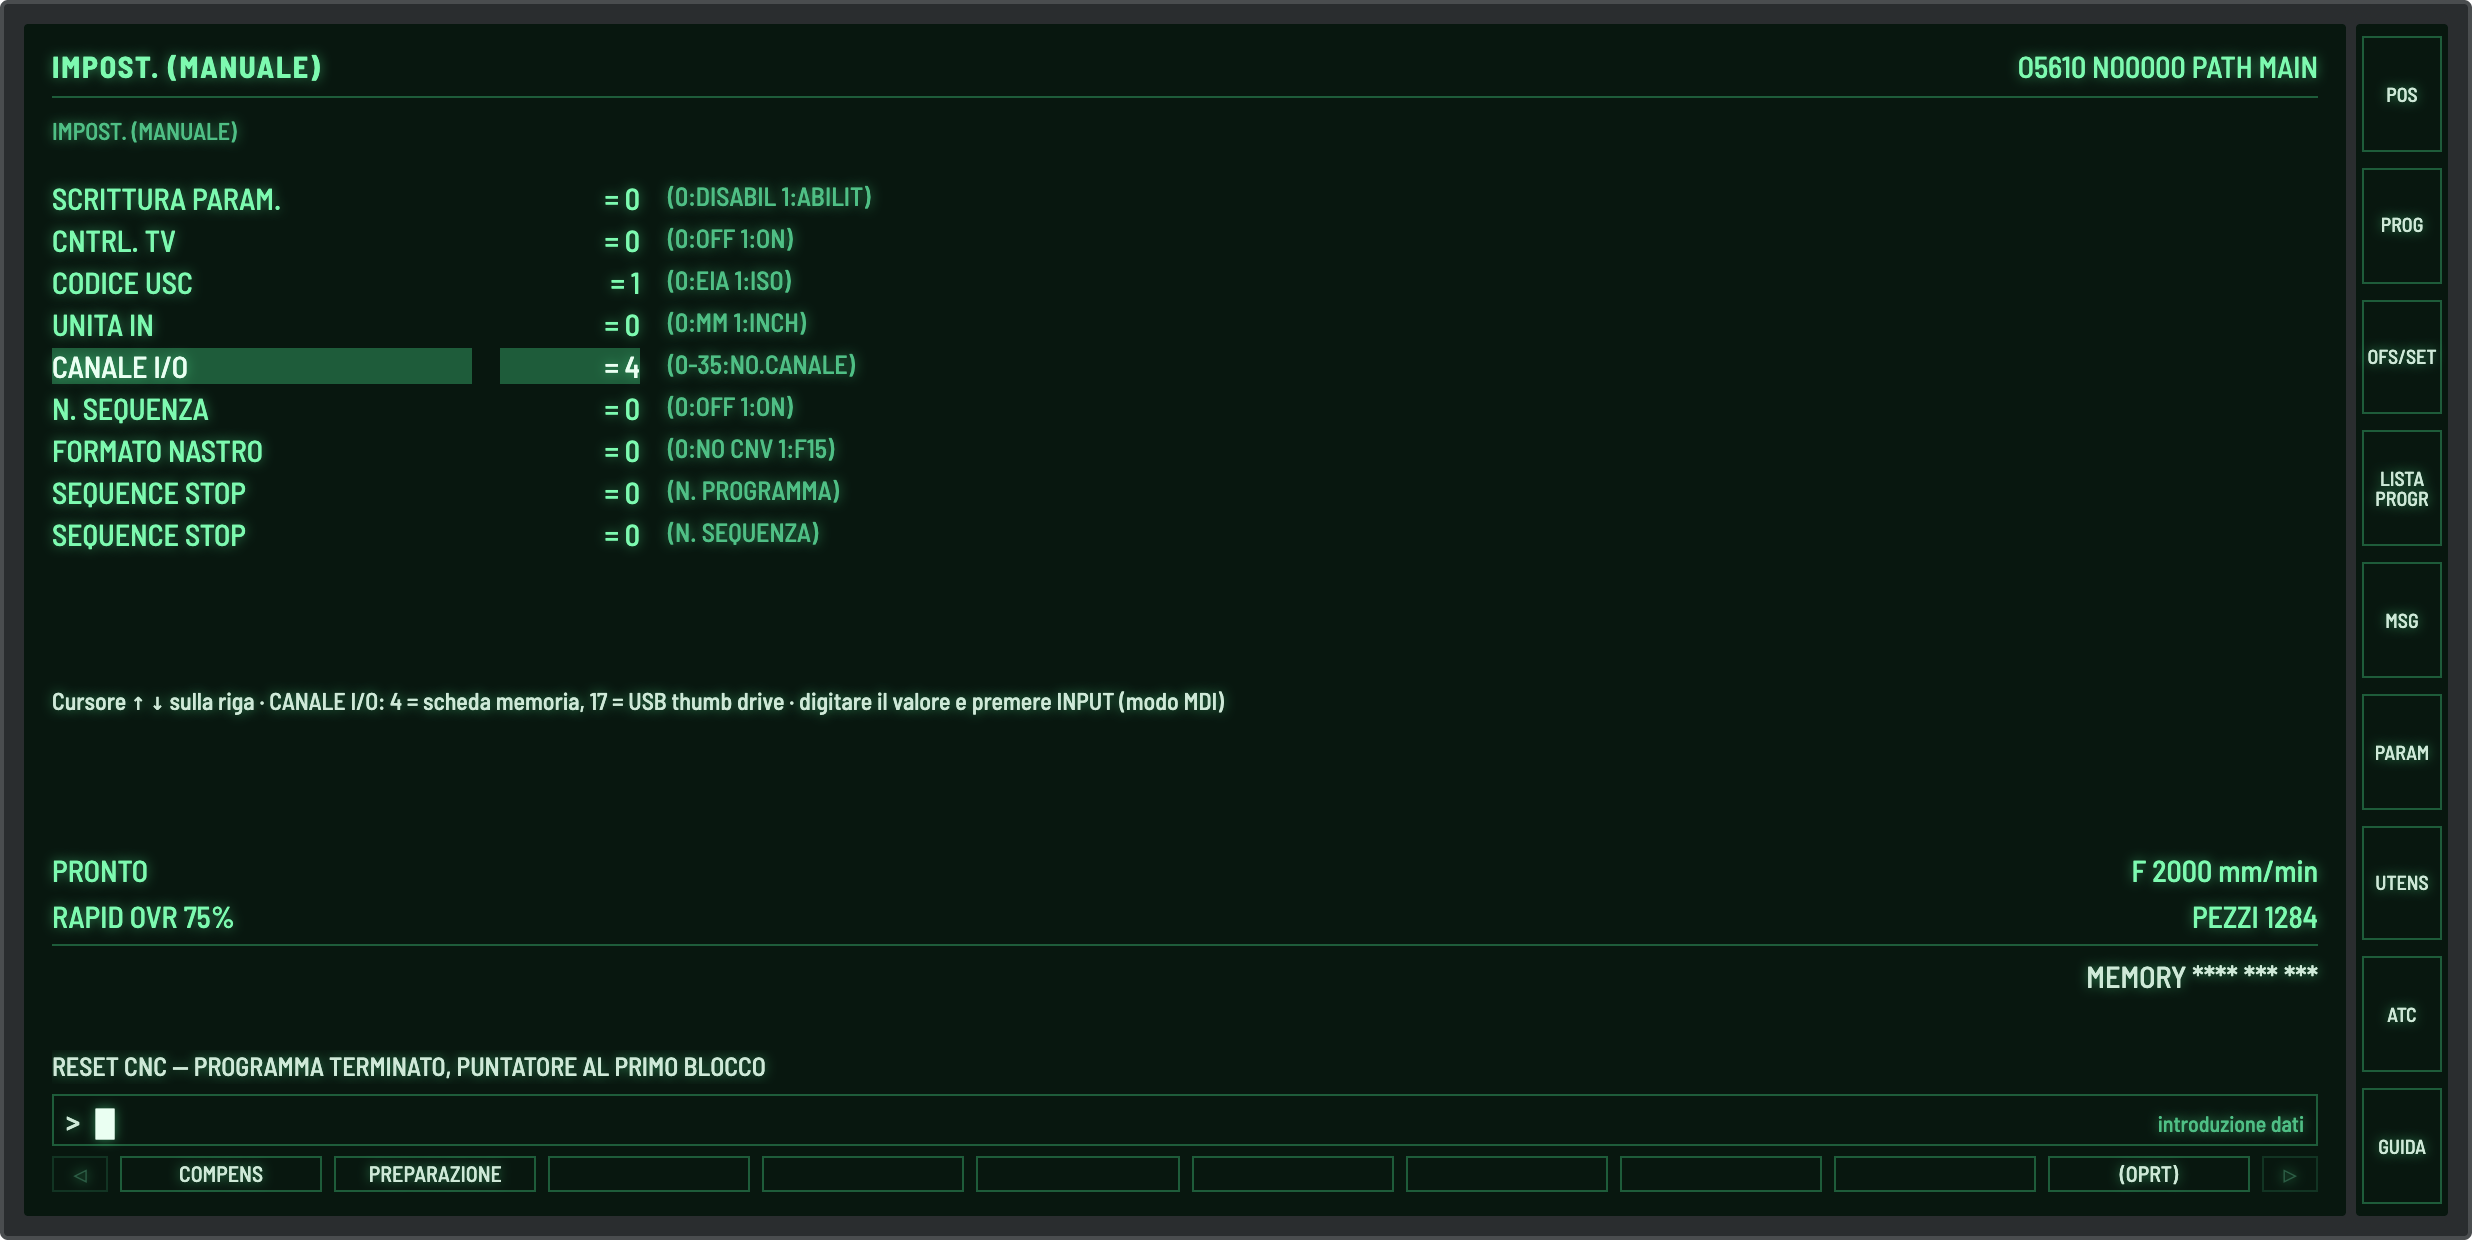
Premi OFS/SET, poi la soft key [PREPARAZIONE]: compare la schermata IMPOST. (MANUALE).
Porta il cursore sulla riga CANALE I/O con i tasti freccia.
Digita 4 (scheda memoria) oppure 17 (USB thumb drive) e premi INPUT.
Seleziona il modo EDIT e sblocca la chiave di protezione memoria.
Premi PROG, poi la soft key [PROG] e [(OPRT)].
Premi la soft key ▷ più a destra alcune volte, fino a vedere [LEGGI], e premila.
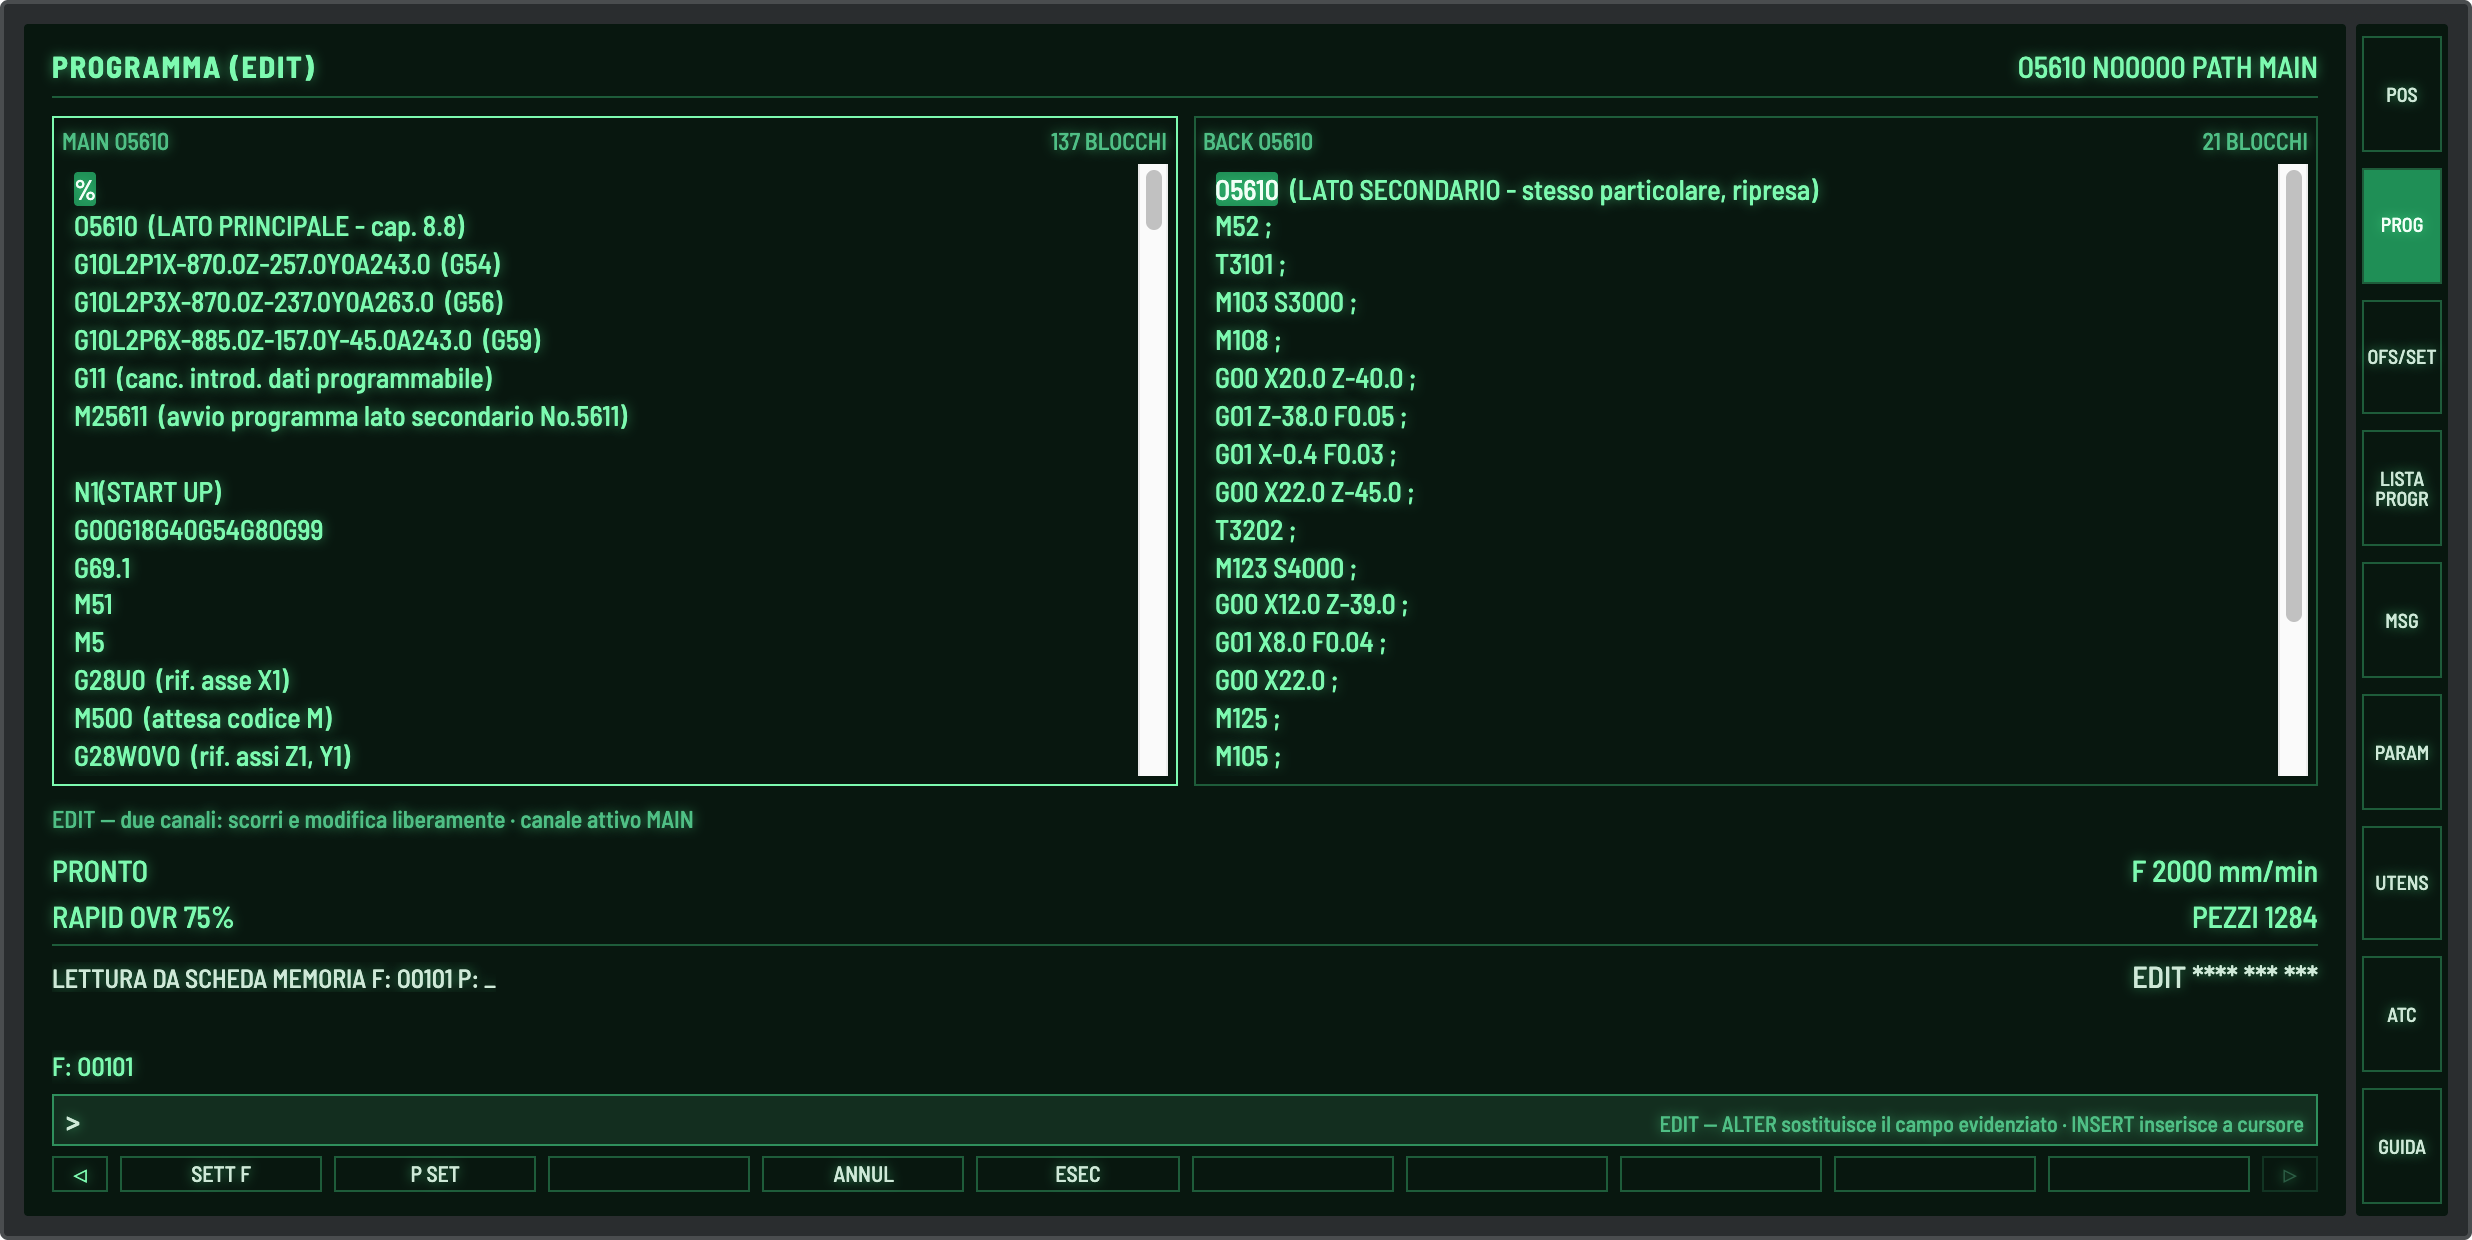
Digita il nome del file registrato sul supporto (es. O8022) e premi [SETT F]. Con [P SET] puoi indicare un numero di programma di destinazione diverso.
Premi [ESEC]: durante l'introduzione compare INPUT in basso a destra dello schermo; al termine il programma è memorizzato nella memoria del CN.
1
2
3
1Titolo IMPOST. (MANUALE): sei nella schermata giusta.2Riga CANALE I/O col cursore: digita 4 (scheda) o 17 (USB) e premi INPUT.3Soft key [PREPARAZIONE], quella che apre questa schermata da OFS/SET.
Fig. 18a — Punti 3-5 della procedura: schermata di preparazione e riga CANALE I/O.
1
2
3
1Riga di stato della lettura: dispositivo in uso, campo F (nome file) e campo P (numero programma).2Il nome file confermato con [SETT F] resta visibile: qui F: O0101.3Riga soft key della lettura: [SETT F] [P SET] [ANNUL] [ESEC]. ESEC avvia il trasferimento e compare INPUT.
Fig. 18b — Punti 9-10 della procedura: nome file impostato e soft key di esecuzione.
Nota: il file del programma in ingresso deve essere di tipo testo. L'emissione verso il supporto usa la stessa riga di soft key con [SCRIVI]: numero programma con [P SET], nome file con [SETT F], quindi [ESEC]; durante l'emissione compare OUTPUT. Se non introduci il nome del programma vengono emessi tutti i programmi in memoria; se non introduci il nome del file, questo prende il nome ALL-PRG.TXT.
MEMORIA PIENA
La memoria programmi è di 14 MB. In testa alla lista una barra mostra l'occupazione; sotto il 10 % di spazio libero diventa rossa. Se tenti di leggere un programma più grande dello spazio disponibile il controllo rifiuta con MEMORIA PIENA e indica quanto manca: per procedere occorre liberare spazio cancellando i programmi più vecchi o non più utilizzati. Lo stesso vale al salvataggio di una modifica troppo grande.
EDITAZIONE IN BACKGROUND
Con la soft key BG-EDT si modifica un programma mentre la macchina lavora, compreso il programma in esecuzione: il ciclo prosegue senza interruzioni. La modifica salvata con BG-SAVE entra in memoria subito, ma il pezzo in corso continua con la versione precedente; il programma aggiornato viene preso al ciclo successivo. Finché la modifica è in attesa, la schermata segnala MODIFICA IN ATTESA, e al termine del pezzo compare la conferma dell'avvenuta applicazione.
BG-EDTApre in editazione il programma selezionato, senza fermare il ciclo.BG-SAVESalva in memoria. Se il programma è in esecuzione, la modifica vale dal pezzo successivo.BG-CANScarta le modifiche fatte in background.BG-ENDChiude l'editazione in background.
Esercizio 18.1
Avvia una serie con CYCLE CONT, poi apri LISTA PROGR, seleziona il programma in esecuzione e premi BG-EDT. Cambia un avanzamento e premi BG-SAVE. Quando ha effetto la modifica?
Soluzione
Il pezzo in corso termina con il programma vecchio; la nuova versione viene caricata al ciclo successivo, quando il controllo segnala che la modifica in background è stata applicata.
CAPITOLO 19
Grafica di lavorazione
La pagina GRAF mostra in tre dimensioni il pezzo del canale principale mentre il programma viene eseguito. Serve a controllare il profilo prima di lavorare in metallo: il cilindro parte dalle dimensioni del grezzo e perde materiale blocco per blocco, così si vede subito se una quota è sbagliata o se un utensile entra dove non deve.
COME SI APRE
Premere GRAPH sulla tastiera MDI, oppure la soft key GRAF nel menu della schermata PROGRAMMA. La pagina resta disponibile in tutti i modi tranne durante l'editazione in background.
COSA SI VEDE
CilindroIl grezzo. Il diametro viene ricavato dal primo G00 del programma che contiene sia X sia Z; in mancanza, dal diametro massimo raggiunto in lavoro. La lunghezza copre l'intera corsa in Z del programma.Terna assiX radiale, Z lungo l'asse del tornio, Y trasversale. Il piccolo anello ambra è lo zero macchina, sulla faccia delle griffe.Riga di statoIn alto a destra: utensile attivo e quote Z e X correnti durante la simulazione, oppure IN ATTESA DI AVVIO.
COMANDI
AVVIOAvvia la simulazione. Il pezzo viene ricalcolato dall'inizio.PAUSAFerma la simulazione lasciando il profilo raggiunto.RIAVVIARiporta il grezzo intero e azzera l'avanzamento.TrascinamentoRuota il punto di vista; la rotellina avvicina o allontana l'inquadratura.
REGOLE DI ASPORTAZIONE
Il materiale viene asportato solo nei movimenti in lavoro: G01, G02 e G03. I posizionamenti in G00 attraversano la scena senza tagliare, esattamente come in macchina. Le corse fuori pezzo — cambio utensile, ritorni al punto di riferimento, G10 di impostazione origini — vengono ignorate. La grafica non simula i tempi del PLC né le attese fra i due canali: serve al controllo del profilo, non alla misura del tempo ciclo.
Esercizio 19.1
Carica O0001 sul canale principale, apri GRAF e premi AVVIO. Al termine il diametro del gradino centrale non corrisponde al disegno: la simulazione mostra 30 mm dove il disegno chiede 28. Dove intervieni?
Soluzione
Nel blocco di finitura del profilo fra N10 e N20: la simulazione riproduce le quote scritte nel programma, quindi la correzione va fatta sulla X del blocco interessato, non sui correttori utensile. Dopo la modifica, RIAVVIA e ripeti AVVIO per confermare.
CAPITOLO 20
Lavorare in MDI
In MDI si introducono ed eseguono blocchi senza registrare un programma in memoria. Serve per far girare i mandrini, serrare gli autocentranti, cambiare utensile, impostare le origini e provare un blocco prima di inserirlo in un programma.
LA SCHERMATA
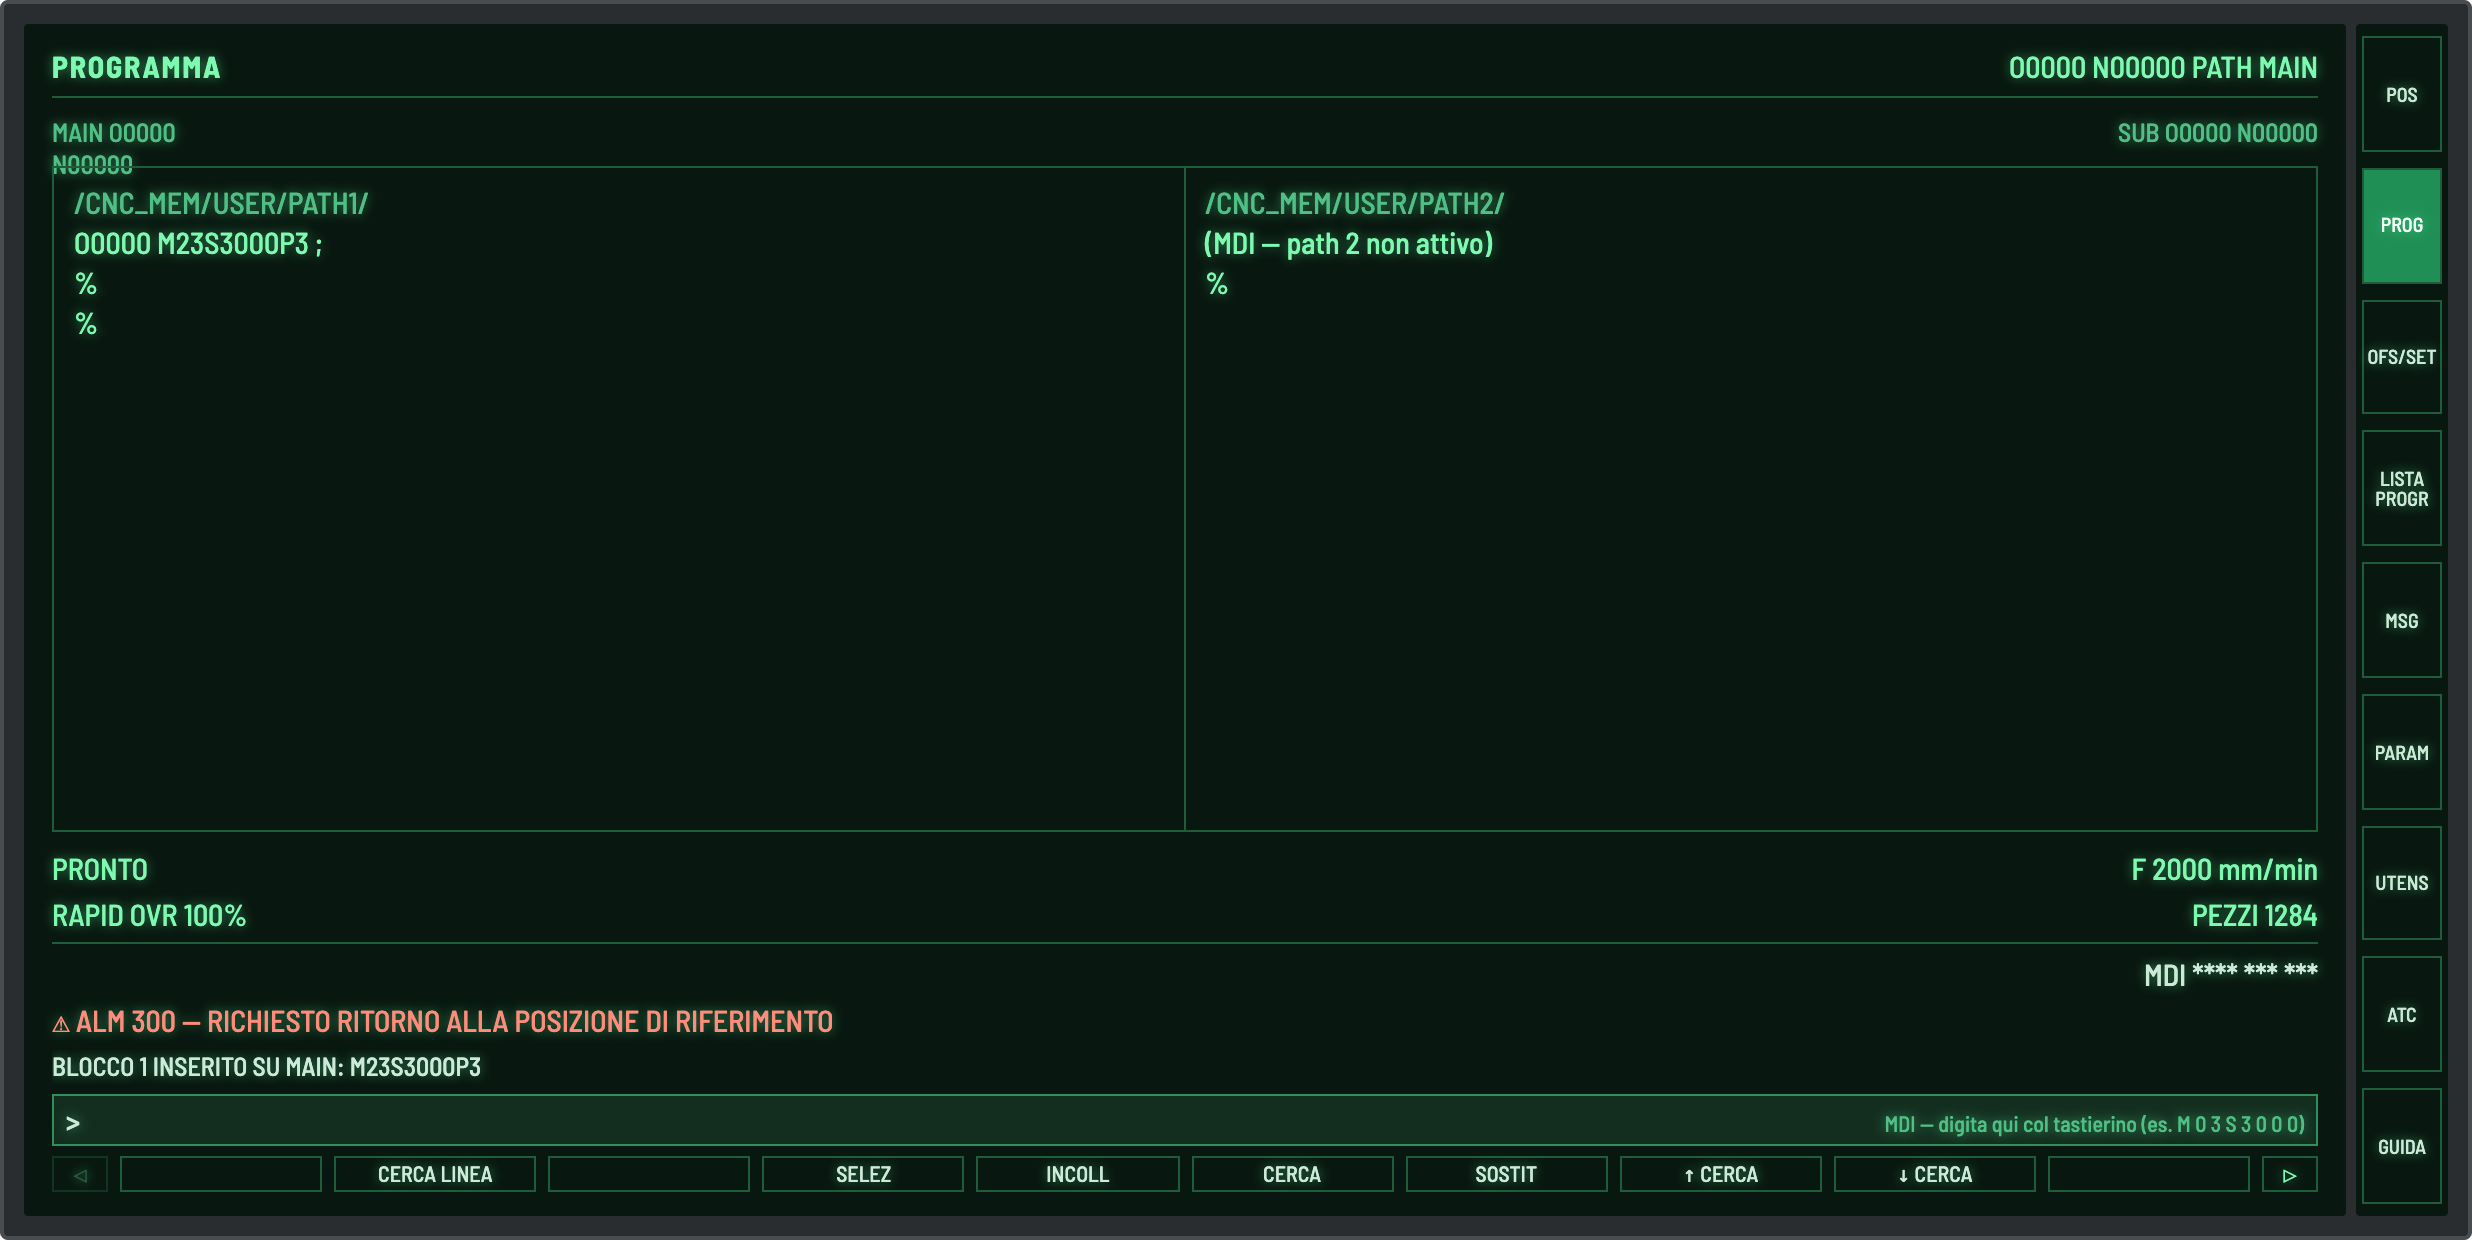
Con MODE su MDI premi PROG: compare la schermata PROGR con il buffer del canale. Il programma introdotto è sempre O0000: la prima riga porta il numero di programma seguito dal blocco (per esempio O0000 M23 S3000 P3 ;), i blocchi successivi stanno sotto e la riga % chiude il programma. In alto a destra restano il numero di programma e il numero di blocco, in basso l'indicazione del modo MDI **** *** ***. Le soft key sono CERCA LINEA · SELEZ · INCOLL · CERCA · SOSTIT · ↑CERCA · ↓CERCA; con le frecce ai lati si raggiungono le pagine LEGGI/SCRIVI e SETT F/P SET/ANNUL/ESEC.
1
2
3
4
5
6
1Titolo PROGRAMMA e, a destra, numero di programma e di blocco.2Il programma MDI: O0000 seguito dal blocco introdotto, chiuso da ;.3La riga % chiude il programma: sotto non c'è altro da eseguire.4Modo attivo: MDI **** *** ***. Se qui non c'è MDI, il blocco non parte.5Riga di introduzione: mostra i caratteri digitati prima di INSERT.6Soft key della schermata: CERCA LINEA, SELEZ, INCOLL, CERCA, SOSTIT, ↑CERCA, ↓CERCA.
Fig. 20 — Schermata PROGR in MDI dopo l'introduzione di M23 S3000 P3 sul canale principale.
INTRODURRE UN BLOCCO
ScritturaDigita indirizzo e valore (M, S, T, G, X, Z…). Il testo compare nella riga di introduzione in basso.EOBChiude il blocco con il carattere di fine blocco (;).INSERTInserisce il blocco nel buffer del canale selezionato. Il buffer MDI tiene fino a 40 blocchi per canale.ALTERSostituisce l'ultimo blocco del buffer con quello digitato.DELETEA riga vuota cancella l'ultimo blocco del buffer; con testo digitato cancella un carattere.CANAnnulla il testo in scrittura senza toccare il buffer.INPUTEsegue subito il blocco digitato, senza inserirlo nel buffer.
ESECUZIONE
Premi CYCLE START: il controllo esegue il blocco e lo consuma, cioè lo toglie dal buffer, esattamente come sulla macchina. Per rieseguirlo va reintrodotto. Se il buffer è vuoto il controllo risponde BLOCCO MDI VUOTO. Ogni canale ha il proprio buffer: con DISPLAY o PATH su BACK scrivi ed esegui sul contromandrino senza toccare il canale principale. RESET cancella l'intero buffer MDI del canale attivo e riporta il puntatore in testa.
Perché il blocco parta servono le stesse condizioni del ciclo automatico: controllo in tensione, emergenza ripristinata, READY inserito, porta chiusa e ritorno a zero eseguito (altrimenti resta l'allarme 300). Alcuni codici sono ammessi solo in MDI, per esempio M131-M139; altri sono legati al canale, come M88 sul solo BACK.
Esercizio 20.1 — mandrino portautensili a 3.000 min⁻¹
Riproduci l'esempio del manuale macchina: velocità optional del mandrino portautensili con M23 S3000 P3. Che sequenza di tasti serve e cosa vedi dopo il CYCLE START?
Soluzione
MODE → MDI, PATH → MAIN, PROG. Digita M · 2 · 3 · S · 3 · 0 · 0 · 0 · P · 3, poi EOB e INSERT: nel buffer compare O0000 M23 S3000 P3 ; con la riga % sotto. CYCLE START avvia il mandrino portautensili, la velocità appare sullo schermo e il blocco sparisce dal buffer perché è stato consumato.
CAPITOLO 21
OFS/SET — compensazioni e origini a mano
Premendo OFS/SET si aprono le tabelle dei correttori. Ogni valore si introduce a mano dalla tastiera: si porta il cursore sulla riga, si digita l'indirizzo con il valore e si conferma. È la pagina che si usa per azzerare gli utensili, correggere una quota fuori tolleranza e impostare le origini pezzo.
LE TABELLE E LE SOFT KEY
[COMPEN]Geometria utensile: la posizione del tagliente rispetto al riferimento della torretta.[PREPARAZIONE]Schermata IMPOST. (MANUALE): scrittura parametri, unità di misura, CANALE I/O (cap. 18).[USURA]Correttori di usura: le piccole correzioni di quota che si fanno dopo la misura del pezzo.[LAVORO]Origini pezzo G54-G59, una riga per sistema di coordinate.[MACRO]Variabili macro #500-#507.[(OPRT)]Apre la seconda riga di soft key con le funzioni di introduzione: MISURA, C.INGR, N.INGR, PEZZI.
INTRODURRE UN VALORE
Premi OFS/SET e scegli la tabella con la soft key ([COMPEN], [USURA], [LAVORO], [MACRO]).
Con ↑ ↓ porta il cursore sulla riga da modificare; con PATH o DISPLAY scegli il canale.
Digita l'asse e il valore, per esempio X0.05 oppure Z-1.2 (senza asse vale X).
Premi INPUT: il valore sostituisce quello presente. Con [N.INGR] si ottiene lo stesso risultato dalla riga soft key.
[N.INGR]Nuovo valore: scrive quello digitato al posto del precedente (come INPUT).[C.INGR]Valore incrementale: somma quello digitato al valore già presente. Utile per correggere di pochi centesimi.[MISURA]Introduzione per misura: il controllo calcola il correttore come differenza fra la posizione macchina attuale e la quota digitata. È il modo con cui si azzerano gli utensili e si imposta l'origine toccando il pezzo.[PEZZI]Numero di pezzi richiesti: digita il valore e premi la soft key.
IMPOSTARE UN'ORIGINE A MANO
Porta l'utensile a contatto con la faccia del pezzo in JOG o col volantino, poi premi OFS/SET → [LAVORO], cursore sulla riga del sistema che ti serve (per esempio G54), digita Z0 e premi [MISURA]: l'origine viene calcolata dalla posizione attuale. Lo stesso si fa in X con il diametro misurato. Con [N.INGR] invece si scrive direttamente il valore letto dal disegno o dal foglio di attrezzaggio.
Esercizio 21.1 — correggere un diametro di 0,08 mm
Il pezzo misura 30,08 mm invece di 30,00 e lavora con T01. Che valore introduci, in quale tabella e con quale soft key?
Soluzione
OFS/SET → [USURA], cursore sulla riga 01, digita X-0.08 e premi [C.INGR]: la correzione si somma a quella esistente, quindi non devi ricalcolare il totale. La quota programmata resta 30,0. Con [N.INGR] o INPUT dovresti invece scrivere il valore complessivo del correttore.
CAPITOLO 22
Esercitazioni pratiche
Quattro esercitazioni in sequenza, dalla macchina spenta al primo pezzo finito. Ogni passo si esegue sul pannello a fianco: se un tasto non risponde, la riga messaggi in fondo allo schermo spiega perché. Conviene farle nell'ordine, perché ciascuna dà per fatta la precedente.
ESERCITAZIONE 1 — MESSA IN SERVIZIO
Obiettivo: portare la macchina dallo stato di allarme allo stato pronto. All'accensione il controllo segnala ALM 300, che richiede il ritorno al punto di riferimento.
1
LINE, poi POWER ON. Lo schermo si accende sulla pagina POSIZIONE e la spia READY si illumina.
2
Ruotare il fungo di emergenza in senso orario per estrarlo. Finché l'emergenza è inserita nessun movimento è possibile.
3
MODE → ZERO RETURN. È il solo modo in cui il ritorno al riferimento è ammesso.
4
AXIS DIRECTION: premere X+, attendere la spia di asse azzerato, poi Z+. Gli assi salgono a fine corsa e il controllo memorizza l'origine macchina.
5
Verificare che ALM 300 sia scomparso. La riga allarmi torna vuota: la macchina è pronta per il ciclo.
Esercizio 22.1
Prova a premere CYCLE START prima del ritorno al punto di riferimento. Cosa succede e perché?
Soluzione
Il controllo rifiuta con ALM 300 e resta fermo: senza ritorno al riferimento non conosce la posizione reale degli assi, quindi qualunque quota programmata sarebbe priva di significato.
ESERCITAZIONE 2 — PRIMI COMANDI IN MDI
Obiettivo: far girare il mandrino e serrare il pezzo senza scrivere un programma. In MDI si esegue un blocco alla volta, ed è il modo in cui si prepara la macchina prima del ciclo.
1
MODE → MDI e PATH → MAIN. I comandi valgono sul canale principale.
2
Digitare M 1 0 e premere INSERT, poi CYCLE START. L'autocentrante principale si chiude: sulla pagina POSIZIONE lo stato passa a CLAMP.
3
Digitare M 0 3 S 1 5 0 0, INSERT, CYCLE START. Il mandrino principale gira in senso orario a 1500 giri: il numero di giri compare in basso sullo schermo.
4
Premere COOLANT ON. Equivale a M08. La spia del refrigerante si accende.
5
Digitare M 0 5, INSERT, CYCLE START. Il mandrino si arresta. È la sequenza di chiusura da usare ogni volta prima di aprire la porta.
Esercizio 22.2
Con la porta aperta prova M03. Come risponde il controllo?
Soluzione
Il ciclo è inibito e compare l'allarme di porta aperta: la rotazione del mandrino in MDI è consentita solo a porta chiusa.
ESERCITAZIONE 3 — CARICARE E VERIFICARE IL PROGRAMMA
Obiettivo: portare in macchina il programma di esempio O0001 — SBOZZATURA ESTERNA D42 e controllarne il profilo prima di tagliare. Lo stesso numero esiste su entrambi i canali: è lo stesso particolare, lato principale e ripresa.
Il grezzo è una barra di 42 mm. T0101 è la sbozzatura esterna; G96 S180 tiene la velocità di taglio costante a 180 m/min; il ciclo G71 sgrossa il profilo definito fra N10 e N20 lasciando 0,4 mm sui diametri e 0,1 mm in Z per la finitura.
1
Soft key LISTA PROGR. Compare la directory divisa per canale: a sinistra il principale, a destra la ripresa.
2
Con ↑ ↓ selezionare O0001 nella lista di sinistra, poi SELEZ. / CARICA. Il programma entra nel canale principale e il controllo passa alla schermata VERIFICA.
3
Premere GRAPH e poi AVVIO. Il cilindro da 42 mm perde materiale blocco per blocco: si vedono il gradino a 30 mm e lo spallamento a 40 mm.
4
Confrontare il profilo col disegno, poi RIAVVIA. Il grezzo torna intero: la grafica è pronta per una nuova prova.
5
Tornare a PROG e scorrere il programma con ↑ ↓. Utile per rileggere le quote dei blocchi che la grafica ha evidenziato come sospette.
Esercizio 22.3
Nella grafica il pezzo appare più corto del previsto. Quale blocco controlli per primo?
Soluzione
N20 Z-70.0: è il blocco che definisce la fine del profilo in Z, quindi la lunghezza lavorata. Se la barra sporge meno di 70 mm dalle griffe, va rivisto anche il posizionamento del grezzo, non solo il programma.
ESERCITAZIONE 4 — ESECUZIONE DEL PRIMO PEZZO
Obiettivo: eseguire O0001 in sicurezza. Il primo pezzo si lavora sempre a velocità ridotta e con il blocco singolo inserito: si controlla ogni movimento prima di lasciare correre il ciclo.
1
MODE → AUTO. Il programma caricato è pronto per il ciclo.
2
Inserire SINGLE BLOCK e portare FEEDRATE OVERRIDE al 25 %. Ogni CYCLE START esegue un blocco solo, a un quarto dell'avanzamento programmato.
3
Chiudere la porta e premere CYCLE START. Il primo blocco è l'impostazione delle condizioni iniziali: nessun movimento, ma sullo schermo cambia il numero di blocco.
4
Proseguire un blocco alla volta fino a G00 X44.0 Z2.0. È il punto di avvicinamento: verificare sulla pagina POSIZIONE che l'utensile sia fuori dal grezzo prima di entrare in lavoro.
5
Continuare fino alla fine del ciclo G71, controllando le quote a ogni passata. Se una quota non torna, premere FEED HOLD, correggere e ripartire dal blocco: mai forzare l'avanzamento.
6
Disinserire SINGLE BLOCK, riportare il FEEDRATE OVERRIDE al 100 % e premere CYCLE START. Il ciclo prosegue in automatico fino a M05. Il contapezzi si incrementa di uno.
7
Aprire la porta, sbloccare con M11, misurare il pezzo. Se il diametro è fuori tolleranza, la correzione va sui correttori utensile in OFS/SET, non sul programma.
Esercizio 22.4
Il diametro misurato è 30,08 mm invece di 30,00. Cosa correggi e di quanto?
Soluzione
Il correttore di usura X dell'utensile T01 in OFS/SET, di −0,08 mm: la quota programmata resta 30,0 e la correzione compensa lo scostamento reale. Il programma non si tocca.
Esercizio 22.5
Il pezzo è a misura e devi produrne cinquanta. Come procedi?
Soluzione
In lavorazione di serie: impostare il numero di pezzi richiesti nel contatore, inserire CYCLE CONT e avviare. Se durante la serie serve una modifica al programma, usare BG-EDT e BG-SAVE: la nuova versione entra al ciclo successivo senza fermare la produzione.
CAPITOLO 23
Limiti di corsa, sovracorsa e urti
Ogni asse lineare ha una corsa utile delimitata da due limiti memorizzati nel controllo (soft limit). Il controllo li verifica a ogni impulso di movimento: quando l'asse arriva al limite si ferma sul valore limite e compare l'allarme di sovracorsa. Le interferenze fra utensile, mandrini e pinze non hanno invece un limite di asse: sono zone proibite, e chi le attraversa provoca un urto.
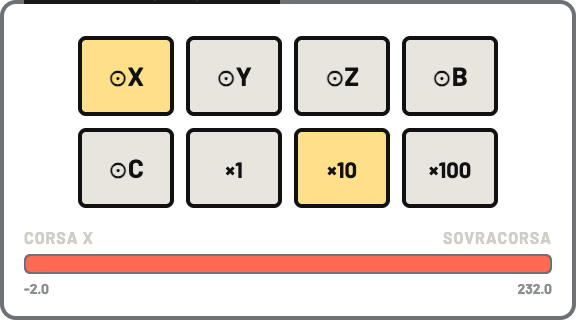
Fig. 23 — La barra CORSA sotto i tasti HANDLE AXIS · MULTIPLY. Qui l'asse X selezionato è appoggiato al limite positivo: barra rossa piena, etichetta SOVRACORSA e i due estremi della corsa (−2,0 e 232,0 mm) sotto la barra. In condizioni normali la barra è verde e riporta il residuo in mm; diventa ambra sotto i 10 mm dal limite.
Sul pannello, sotto i tasti HANDLE AXIS · MULTIPLY, la barra CORSA mostra la posizione dell'asse selezionato dentro la sua corsa: verde in zona libera, ambra a meno di 10 mm dal limite (con avviso sulla riga messaggi), rossa in sovracorsa. Se l'asse selezionato è rotativo la barra resta spenta.
ALM 500 / ALM 501 — SOVRACORSA
ALM 500Limite positivo raggiunto: l'asse si ferma sul limite e il movimento in direzione + resta inibito.ALM 501Limite negativo raggiunto: stessa condizione in direzione −.
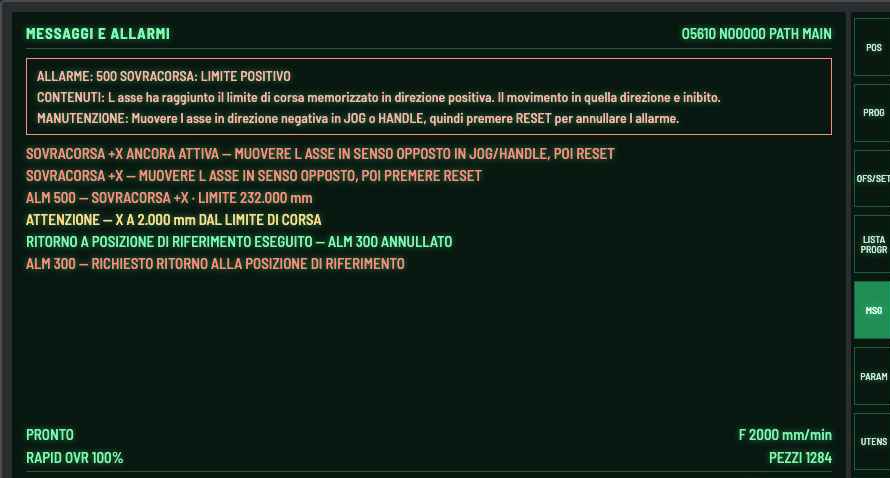
Fig. 24 — Pagina MESSAGGI E ALLARMI dopo una sovracorsa in +X. In rosso il riquadro dell'allarme attivo con CONTENUTI e MANUTENZIONE; in ambra le due righe che documentano il tentativo di RESET rifiutato. Sotto, nello storico, l'avviso di preavviso a 2 mm dal limite e ALM 500 con il valore del limite raggiunto.
Il ripristino ha un ordine obbligato: muovere l'asse in senso opposto in JOG o col volantino, poi premere RESET. Finché l'asse è appoggiato al limite il RESET non annulla l'allarme e la riga messaggi lo ripete. Premendo il tasto di direzione verso il limite il controllo rifiuta il movimento senza aggiungere un nuovo allarme.
ZONE DI INTERFERENZA
ALM 1072Utensile dentro il naso del mandrino principale: Z oltre −15 mm con X sotto 35 mm.ALM 1073Utensile dentro il naso del contromandrino (Z2 oltre −15 mm con X2 sotto 35 mm), oppure contromandrino a contatto col mandrino principale (Z2 oltre −8 mm con pinza principale chiusa).ALM 1031Asse Z nell'area espansa (oltre −10 mm) con l'asse B fuori dalla posizione 90°.
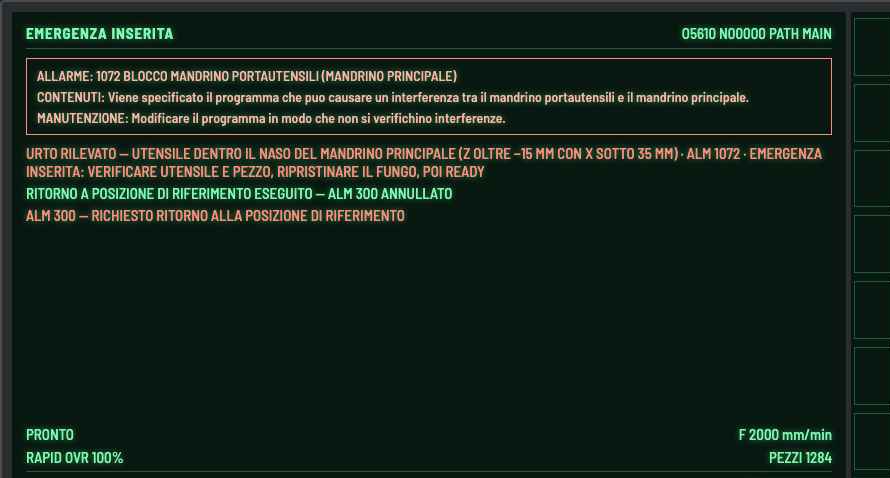
Fig. 25 — Urto simulato con l'utensile entrato nel naso del mandrino principale. In rosso l'intestazione EMERGENZA INSERITA, inserita dal controllo senza toccare il fungo; in ambra il riquadro di ALM 1072 con contenuti e intervento; in azzurro il messaggio d'urto che riporta la quota violata e la sequenza di ripristino. Le soft key restano spente finché la macchina è in emergenza.
All'ingresso in una di queste zone il controllo dichiara l'urto: allarme, arresto dei mandrini, refrigerante escluso ed emergenza inserita. Il ripristino segue la procedura di un urto reale: verificare utensile, pinza e pezzo, ripristinare il fungo di emergenza, premere READY — che annulla l'allarme di urto — e riportare gli assi in posizione sicura prima di qualunque altra operazione.
Esercizio 23.1 — sbloccare una sovracorsa
In JOG seleziona l'asse X, ×100 e RAPID, poi premi +X finché compare ALM 500. Prova a premere RESET: cosa risponde la riga messaggi? Come esci dall'allarme?
Soluzione
Il RESET viene rifiutato: la sovracorsa è ancora attiva perché l'asse è sul limite +232,000. Bisogna premere −X per rientrare nella corsa (la barra CORSA torna ambra e poi verde) e solo dopo premere RESET, che azzera l'allarme.
Esercizio 23.2 — provocare e ripristinare un urto
Con la macchina pronta, X a circa 12 mm e la pinza principale chiusa, porta Z verso lo zero con ×100. A quale quota arriva l'urto, quale allarme compare e in che ordine ripristini la macchina?
Soluzione
Superando Z = −15 mm con X sotto 35 mm l'utensile entra nel naso del mandrino: compare ALM 1072, i mandrini si fermano, il refrigerante si esclude e l'emergenza si inserisce da sola. Ripristino: fungo di emergenza estratto, READY (che annulla l'allarme di urto), poi −Z e +X per riportare l'utensile fuori dalla zona proibita.
Esercizio 23.3 — perché non basta il limite di corsa
Il limite positivo di Z è +5 mm, ma l'urto col mandrino avviene già a −15 mm. Perché?
Soluzione
Il limite di corsa protegge la meccanica dell'asse, non il pezzo: dice fin dove la slitta può scorrere. L'interferenza dipende invece dalla combinazione delle quote di più assi e dallo stato della macchina (pinza chiusa, posizione dell'asse B). Sono due controlli distinti e nessuno dei due sostituisce l'altro.
CAPITOLO 24
G41 / G42 — compensazione del raggio tagliente
Il tagliente non è una punta: è un arco di raggio R, riportato nella colonna R della geometria utensile (OFS/SET → [COMPEN]). Le quote del programma valgono per la punta teorica, cioè per l'intersezione dei due fianchi dell'inserto. Sui tratti cilindrici e in sfacciatura le due cose coincidono; sui coni e sui raccordi no, e il pezzo esce con del materiale in più. La compensazione del raggio tagliente sposta il percorso reale dell'utensile in modo che l'arco resti tangente al profilo programmato.
I TRE CODICI
G42Compensazione a destra del profilo, nel senso di avanzamento: è il caso della tornitura esterna con utensile dritto.G41Compensazione a sinistra: tornitura interna e lavorazioni con l'utensile dalla parte opposta del profilo.G40Annulla la compensazione. È lo stato all'accensione e va ripristinato prima dei movimenti di allontanamento e del cambio utensile.
G41 e G42 si attivano in un blocco di avvicinamento in lavoro (G01), non dentro un raccordo, e si annullano con G40 quando l'utensile è già fuori dal pezzo. Il raggio usato è quello del correttore dell'utensile in uso: se la colonna R è a zero, la compensazione non ha effetto.
COME LO MOSTRA LA GRAFICA
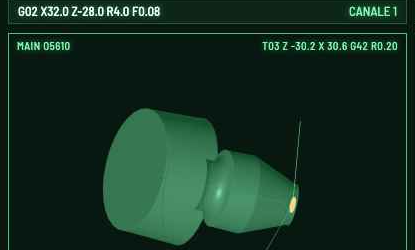
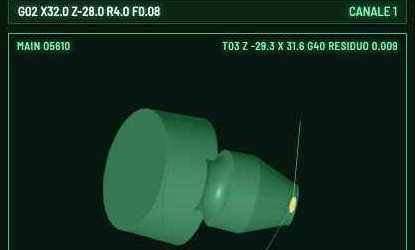
La riga di stato di ogni canale riporta l'utensile, le quote correnti e lo stato della compensazione: G42 R0.20 quando è attiva col raggio effettivo, G40 quando non lo è. Senza compensazione compare anche RESIDUO, cioè il materiale che il raggio del tagliente lascia sul tratto in corso: zero sui tratti cilindrici e in sfacciatura, massimo sui coni intorno ai 45° e lungo i raccordi. Il profilo simulato tiene conto di quel residuo, quindi lo stesso programma eseguito con e senza G42 dà due pezzi diversi.
Fig. 26a — Con G42 R0.20: il profilo simulato coincide con quello programmato e la riga di stato non riporta residuo.
Fig. 26b — Stesso programma senza compensazione: G40 e RESIDUO 0.009 mentre l'utensile percorre il raccordo G02. Il valore cambia blocco per blocco con l'inclinazione del tratto.
Nota sul simulatore: il residuo è calcolato con un modello semplificato, proporzionale al raggio del tagliente e all'inclinazione del tratto (nullo a 0° e a 90°, massimo a 45°). Serve a mostrare dove nasce l'errore, non a sostituire il calcolo del CAM.
Entrambi sono nella scheda di memoria (//CARD/) e si caricano con la procedura del cap. 18. L'unica differenza è il blocco di avvicinamento: G42 nel primo, G01 nudo nel secondo.
Esercizio 24.1 — leggere il residuo
Esegui O0106 in grafica e guarda la riga di stato del canale 1 durante il cono X24.0 Z-14.0, durante il tratto cilindrico Z-24.0 e durante il raccordo G02. Dove il residuo è più grande e perché?
Soluzione
Sul tratto cilindrico il residuo è zero: il tagliente lavora col fianco, la punta teorica e il punto di contatto stanno alla stessa quota radiale. Sul cono e sul raccordo il residuo cresce con l'inclinazione, perché il punto di contatto si sposta lungo l'arco del tagliente mentre le quote programmate restano riferite alla punta teorica.
Esercizio 24.2 — cambiare l'inserto
L'utensile T03 monta un inserto R0,2 e il pezzo esce buono senza compensazione. Passi a un inserto R0,8 e le quote sul cono sfuggono. Che cosa fai, in ordine?
Soluzione
Prima aggiorni la colonna R del correttore 03 in OFS/SET → [COMPEN] portandola a 0,8, così il controllo conosce il raggio reale. Poi attivi G42 nel blocco di avvicinamento e G40 nell'allontanamento: il residuo scompare senza toccare le quote del profilo. Correggere invece le quote del programma è un rattoppo che vale solo per quell'inserto.
Esercizio 24.3 — dove si annulla la compensazione
Perché G40 va messo nel blocco di allontanamento e non subito dopo l'ultimo blocco di profilo?
Soluzione
Perché l'annullamento sposta il percorso di una quantità pari al raggio: se avviene con l'utensile ancora a contatto, quello spostamento diventa un taglio non previsto sull'ultimo tratto. G40 si dà quando il tagliente è già staccato dal pezzo, tipicamente insieme al G00 di ritorno.
CAPITOLO 25
Contapezzi e tempi ciclo
Il controllo tiene il conto dei pezzi e misura i tempi da sé. Serve per sapere quando il lotto è finito, per stimare quanto durerà una serie e per accorgersi che qualcosa è cambiato: se il tempo ciclo di un pezzo si allunga, l'utensile sta lavorando male o l'override è rimasto giù.
DOVE SI LEGGONO
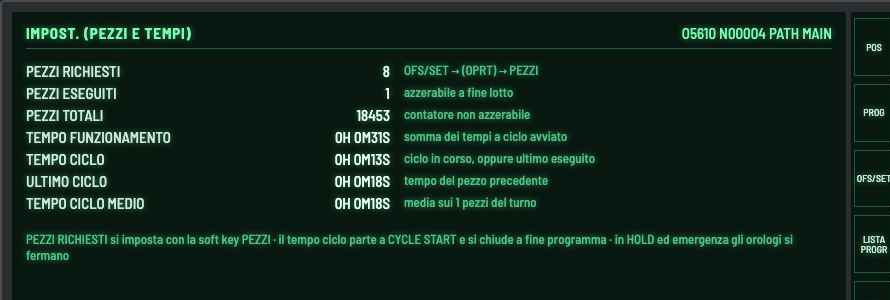
La pagina si raggiunge con le pressioni successive di OFS/SET: la prima apre la geometria utensile, la seconda la pagina IMPOST. (PEZZI E TEMPI), la terza le impostazioni manuali con il canale I/O. Contapezzi e tempi compaiono anche in piccolo nella colonna di destra delle pagine POSIZIONE e PROGR (VERIFICA), e il numero di pezzi è sempre nella riga di stato in fondo allo schermo.
Fig. 27 — Lotto da 8 pezzi in lavorazione continua, primo pezzo chiuso. In verde i contatori: PEZZI RICHIESTI e PEZZI ESEGUITI. In ambra i tempi: funzionamento totale, ciclo in corso (13 s), ultimo ciclo chiuso (18 s) e media del turno.
LE SETTE RIGHE
PEZZI RICHIESTIDimensione del lotto. Si imposta digitando il numero e premendo INPUT su questa pagina, oppure con la soft key PEZZI. Raggiunto il valore, la lavorazione continua si disinserisce da sola.PEZZI ESEGUITIPezzi completati dall'ultimo azzeramento. Si azzera con la soft key AZZERA a fine lotto.PEZZI TOTALIContatore di vita della macchina: non si azzera.TEMPO FUNZIONAMENTOSomma dei tempi a ciclo avviato. Si ferma in FEED HOLD, in emergenza e a ciclo fermo.TEMPO CICLOTempo del ciclo in corso; a ciclo fermo mostra l'ultimo valore misurato.ULTIMO CICLOTempo del pezzo precedente: è il riferimento per capire se il ciclo sta rallentando.TEMPO CICLO MEDIOMedia dei cicli conteggiati dopo l'azzeramento, utile per stimare la fine del lotto.
QUANDO SCATTA IL CONTEGGIO
Il pezzo si conta a fine programma nel modo AUTO. Con la lavorazione su due canali il conteggio avviene alla fine della ripresa sul canale 2, non alla fine del canale 1: il pezzo è completo solo dopo la seconda operazione. In MDI e in prova programma non si conta nulla. Il contapezzi si incrementa anche col codice M97 quando il programma lo richiede espressamente.
Nota sul simulatore: i tempi sono quelli della simulazione grafica, quindi più corti di una lavorazione reale; il modo con cui vengono contati e azzerati è invece quello della macchina.
Esercizio 25.1 — chiudere un lotto
Devi produrre 5 pezzi e ripartire poi con un altro lotto. Quale sequenza usi sui tasti e sulle soft key?
Soluzione
OFS/SET due volte per aprire PEZZI E TEMPI, digitare 5 e premere INPUT (oppure la soft key PEZZI), poi AUTO, CYCLE CONT e CYCLE START. Al quinto pezzo la lavorazione continua si disinserisce e la riga messaggi lo segnala. Per il lotto successivo premere AZZERA: i pezzi eseguiti e la media tornano a zero, i pezzi totali no.
Esercizio 25.2 — il ciclo si allunga
Il tempo ciclo medio è 18 s, l'ultimo pezzo ne ha impiegati 25. Quali tre cause controlli, in ordine?
Soluzione
Primo: gli override, feedrate e rapido, che possono essere rimasti abbassati dopo una verifica. Secondo: SINGLE BLOCK o DRY RUN inseriti. Terzo: una sosta reale del ciclo, cioè FEED HOLD o l'attesa di un M01: il tempo funzionamento cresce solo a ciclo avviato, quindi un ciclo più lungo a parità di programma indica una di queste tre condizioni.
Esercizio 25.3 — due canali, un pezzo
Il canale 1 ha finito il suo programma ma il contapezzi non è salito. La macchina ha sbagliato?
Soluzione
No: il pezzo passa al contromandrino per la ripresa, quindi non è finito. Il conteggio scatta quando il canale 2 chiude il suo programma. Se contasse alla fine del canale 1, ogni pezzo verrebbe contato due volte.
CAPITOLO 26
LISTA PROGRAMMI — leggere un file col cursore (F GET)
La procedura del cap. 18 richiede di conoscere il nome del file. Quando non lo si ricorda, si sfoglia il supporto: la pagina LISTA PROGRAMMI mostra i file della scheda di memoria o della chiave USB come una directory, e il file sotto il cursore si prende con la soft key F GET senza digitare nulla.
LA SEQUENZA
Inserisci il supporto (blocco B) e imposta il CANALE I/O: 4 per la scheda, 17 per la USB (cap. 18).
Con DISPLAY scegli il canale di destinazione, poi seleziona il modo EDIT e sblocca la chiave di protezione memoria.
Premi PROG, poi la soft key [LISTA]: compare LISTA PROGRAMMI sull'unità CNC_MEM.
[CAMBIO UNITA] apre la scelta dell'unità; [MEM CARD] mostra i file del supporto con nome, commento, dimensione e data.
Con ↑ ↓ porti il cursore sul file che ti serve.
[LEGGI] apre la riga di lettura: [SETT F] [P SET] [ANNUL] [ESEC] [F GET].
[F GET] scrive nel campo F il nome del file sotto il cursore. Con [P SET] puoi dare un numero di programma di destinazione diverso.
[ESEC] introduce il programma nella memoria del CN. Durante il trasferimento compare INPUT; al termine il programma è nella lista dell'unità CNC_MEM.
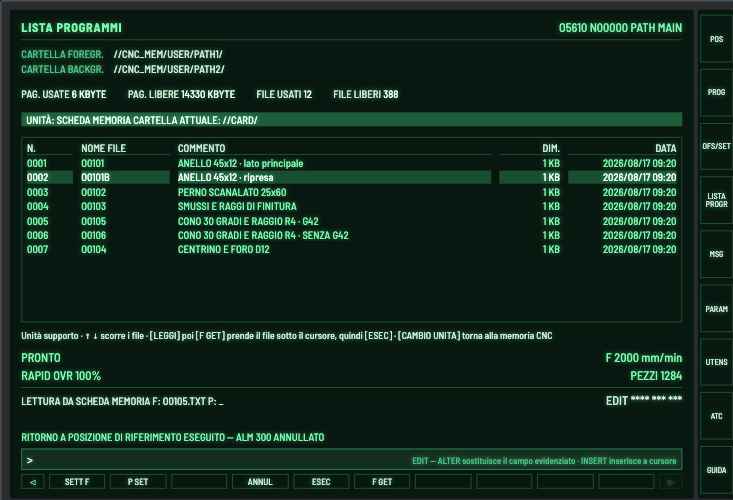
1Riga dell'unità: SCHEDA MEMORIA, cartella //CARD/. Se qui leggi CNC_MEM stai guardando la memoria del controllo, non il supporto.2Cursore sul file: nome, commento, dimensione e data. È il file che [F GET] prenderà.3Riga di lettura: dispositivo in uso, campo F col nome preso da F GET e campo P per il numero di destinazione.4Riga soft key della lettura: [SETT F] [P SET] [ANNUL] [ESEC] [F GET]. Premuto F GET, resta solo ESEC.
Fig. 28 — Punti 4-7: unità impostata sulla scheda, cursore sul file e nome già acquisito con F GET. Manca solo ESEC.
QUANDO IL CONTROLLO RIFIUTA
MODO NON CORRETTOLa lettura si fa in EDIT. In MEMORY o MDI la soft key LEGGI viene rifiutata.PROTEZIONE MEMORIA ATTIVALa chiave di protezione è in blocco: ruotala in posizione di sblocco prima di leggere.F GET SULL'UNITÀ SBAGLIATAF GET vale solo sull'unità del supporto: se sei su CNC_MEM premi [CAMBIO UNITA] → [MEM CARD].NESSUN FILE SELEZIONATOLa lista è vuota o il supporto non è inserito: controlla il blocco B e il canale I/O.MEMORIA PIENANon c'è spazio per il programma: cancella i programmi non più usati (cap. 18).
Esercizio 26.1 — leggere O0105 dalla scheda
Inserisci la scheda di memoria e porta nella memoria del canale 1 il programma O0105 (cono e raggio con G42) senza digitarne il nome. Quali soft key premi, in ordine?
Soluzione
OFS/SET → [PREPARAZIONE], CANALE I/O = 4, INPUT. Modo EDIT, chiave sbloccata. PROG → [LISTA] → [CAMBIO UNITA] → [MEM CARD]. ↓ fino alla riga O0105, poi [LEGGI] → [F GET] → [ESEC]. Il programma compare nella lista dell'unità CNC_MEM e da lì si carica nel canale con SELEZ. / CARICA.
Esercizio 26.2 — SETT F o F GET
Quando conviene [SETT F] invece di [F GET]?
Soluzione
Quando il nome del file è noto e la lista è lunga: si digita il nome e si conferma con [SETT F], senza scorrere. [F GET] serve nel caso opposto, quando il nome esatto non si ricorda e lo si riconosce dal commento nella lista.
CAPITOLO 27
Prova programma
Un programma nuovo non si lancia mai a pieno regime. Il pannello mette a disposizione cinque interruttori che permettono di provarlo per gradi: prima senza muovere gli assi, poi a vuoto, poi un blocco alla volta col pezzo in macchina. Ogni interruttore attivo è scritto nella riga di stato in fondo allo schermo, così non si dimentica inserito.
I CINQUE INTERRUTTORI
MACHINE LOCKBlocca i movimenti degli assi: il programma scorre e le quote avanzano sullo schermo, la macchina sta ferma. Serve a verificare la sintassi e la sequenza dei blocchi.DRY RUNProva a vuoto: l'avanzamento programmato viene sostituito da quello del manettino TRAVERSE. Si usa senza pezzo, per controllare i percorsi.SINGLE BLOCKUn blocco per ogni CYCLE START: si controlla ogni movimento prima di autorizzare il successivo. È l'interruttore del primo pezzo.BLOCK SKIPSalta i blocchi che iniziano con /. Serve a escludere passate di prova o riprese lasciate nel programma.M01 STOPArresto opzionale: il ciclo si ferma sui blocchi M01, tipicamente dopo la sgrossatura, per misurare senza modificare il programma.
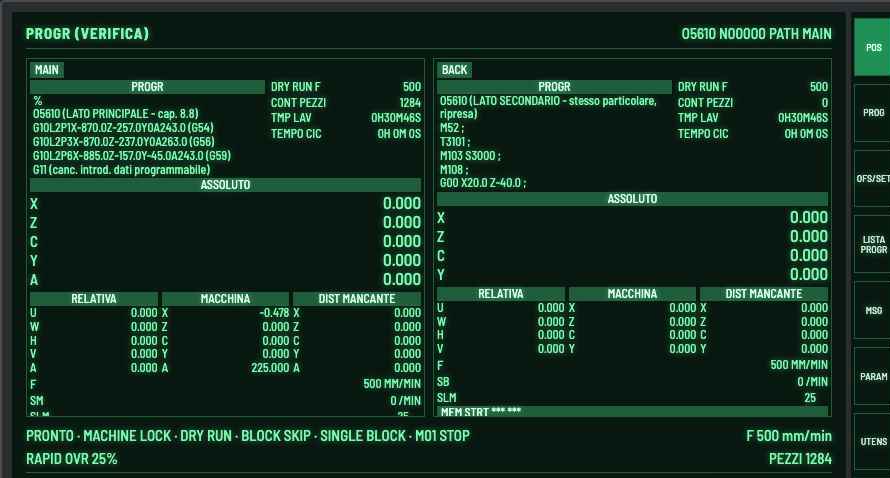
Accanto a questi lavorano i due override: FEEDRATE OVERRIDE per ridurre l'avanzamento (25 % è il valore tipico del primo pezzo) e RAPID OVERRIDE per rallentare i posizionamenti G00. FEED HOLD ferma il movimento senza chiudere il ciclo: si riprende con CYCLE START.
1Riga di stato: tutti gli interruttori di prova inseriti compaiono in chiaro, uno dopo l'altro.2Override attivi: RAPID OVR 25 % e, in alto a destra, l'avanzamento ridotto F 500 mm/min.
Fig. 29 — Configurazione di prova. Prima della lavorazione di serie tutti questi interruttori vanno disinseriti: il controllo lo pretende e rifiuta l'avvio (cap. 17).
LA SEQUENZA DI COLLAUDO
1
Grafica. Pagina GRAF, AVVIO: il profilo si costruisce blocco per blocco. Errori di quota e di segno si vedono qui, senza toccare la macchina (cap. 19).
2
MACHINE LOCK + SINGLE BLOCK. Il programma scorre senza movimenti: si controllano numeri utensile, giri, refrigerante e la sequenza dei codici M.
3
DRY RUN senza pezzo. Macchina sbloccata, pinza vuota: si verificano avvicinamenti e distanze di sicurezza col manettino TRAVERSE a velocità bassa.
4
Primo pezzo in SINGLE BLOCK al 25 %. Pezzo in pinza, DRY RUN e MACHINE LOCK disinseriti: si avanza un blocco alla volta controllando le quote sulla pagina POSIZIONE.
5
Ciclo completo e misura. Interruttori disinseriti, override al 100 %: si esegue il pezzo, si misura e si correggono i correttori di usura (cap. 21). Solo allora si passa alla serie.
Esercizio 27.1 — DRY RUN col pezzo in pinza
Perché la prova a vuoto si fa senza pezzo, e cosa succede se resta inserita con il pezzo montato?
Soluzione
In DRY RUN l'avanzamento programmato è sostituito da quello del manettino, che può essere molto più alto: con il pezzo in pinza l'utensile entrerebbe in materiale a una velocità non prevista, con rischio di rottura dell'inserto e di danno al mandrino. Per questo il controllo pretende DRY RUN disinserito prima della lavorazione di serie.
Esercizio 27.2 — machine lock e quote
Con MACHINE LOCK inserito il programma è arrivato a fine ciclo e le quote a schermo sono cambiate, ma la macchina non si è mossa. Le posizioni visualizzate sono affidabili?
Soluzione
Le quote programmate sì, la corrispondenza con la posizione reale degli assi no: il controllo ha aggiornato le coordinate senza che gli assi le seguissero. Dopo una prova in machine lock si esegue il ritorno alla posizione di riferimento prima di lavorare.
Esercizio 27.3 — a cosa serve M01
Il programma ha un M01 dopo la sgrossatura. Come lo sfrutti sul primo pezzo e come lo neutralizzi in serie?
Soluzione
Sul primo pezzo si inserisce M01 STOP: il ciclo si ferma dopo la sgrossatura, si misura il sovrametallo e si corregge l'usura prima della finitura. In serie si disinserisce l'interruttore: il blocco M01 resta nel programma ma viene ignorato, senza dover modificare il testo.
CAPITOLO 28
Quiz finale a punti
Quindici domande sui capitoli precedenti, quattro punti ciascuna: sessanta punti in tutto. La prova è superata da 42 punti, cioè con undici risposte esatte. Scegli una risposta per ogni domanda, poi premi CONSEGNA: il quiz segna le risposte esatte, spiega gli errori e indica il capitolo da rivedere.
Il miglior punteggio resta registrato sul dispositivo, come il segnalibro. Con RIFAI si azzerano le risposte senza perderlo.
Simulatore didattico di un tornio plurimandrino a controllo Fanuc generico. Il comportamento riproduce quanto documentato nella manualistica di riferimento; tempi interni del PLC e cicli personalizzati del costruttore non sono simulati.
Manuale Pannello Operatore — CNC Simulator ITALIA di Antonio Benedetto.
PANNELLO OPERATORE — PROVA QUITornio plurimandrino · Fanuc Generic Series