Nel video di prima abbiamo visto il pannello e il menu. Adesso mettiamo le mani sugli utensili: la tabella, la giostra, il cambio utensile M06, il correttore G43 e lo zero pezzo.
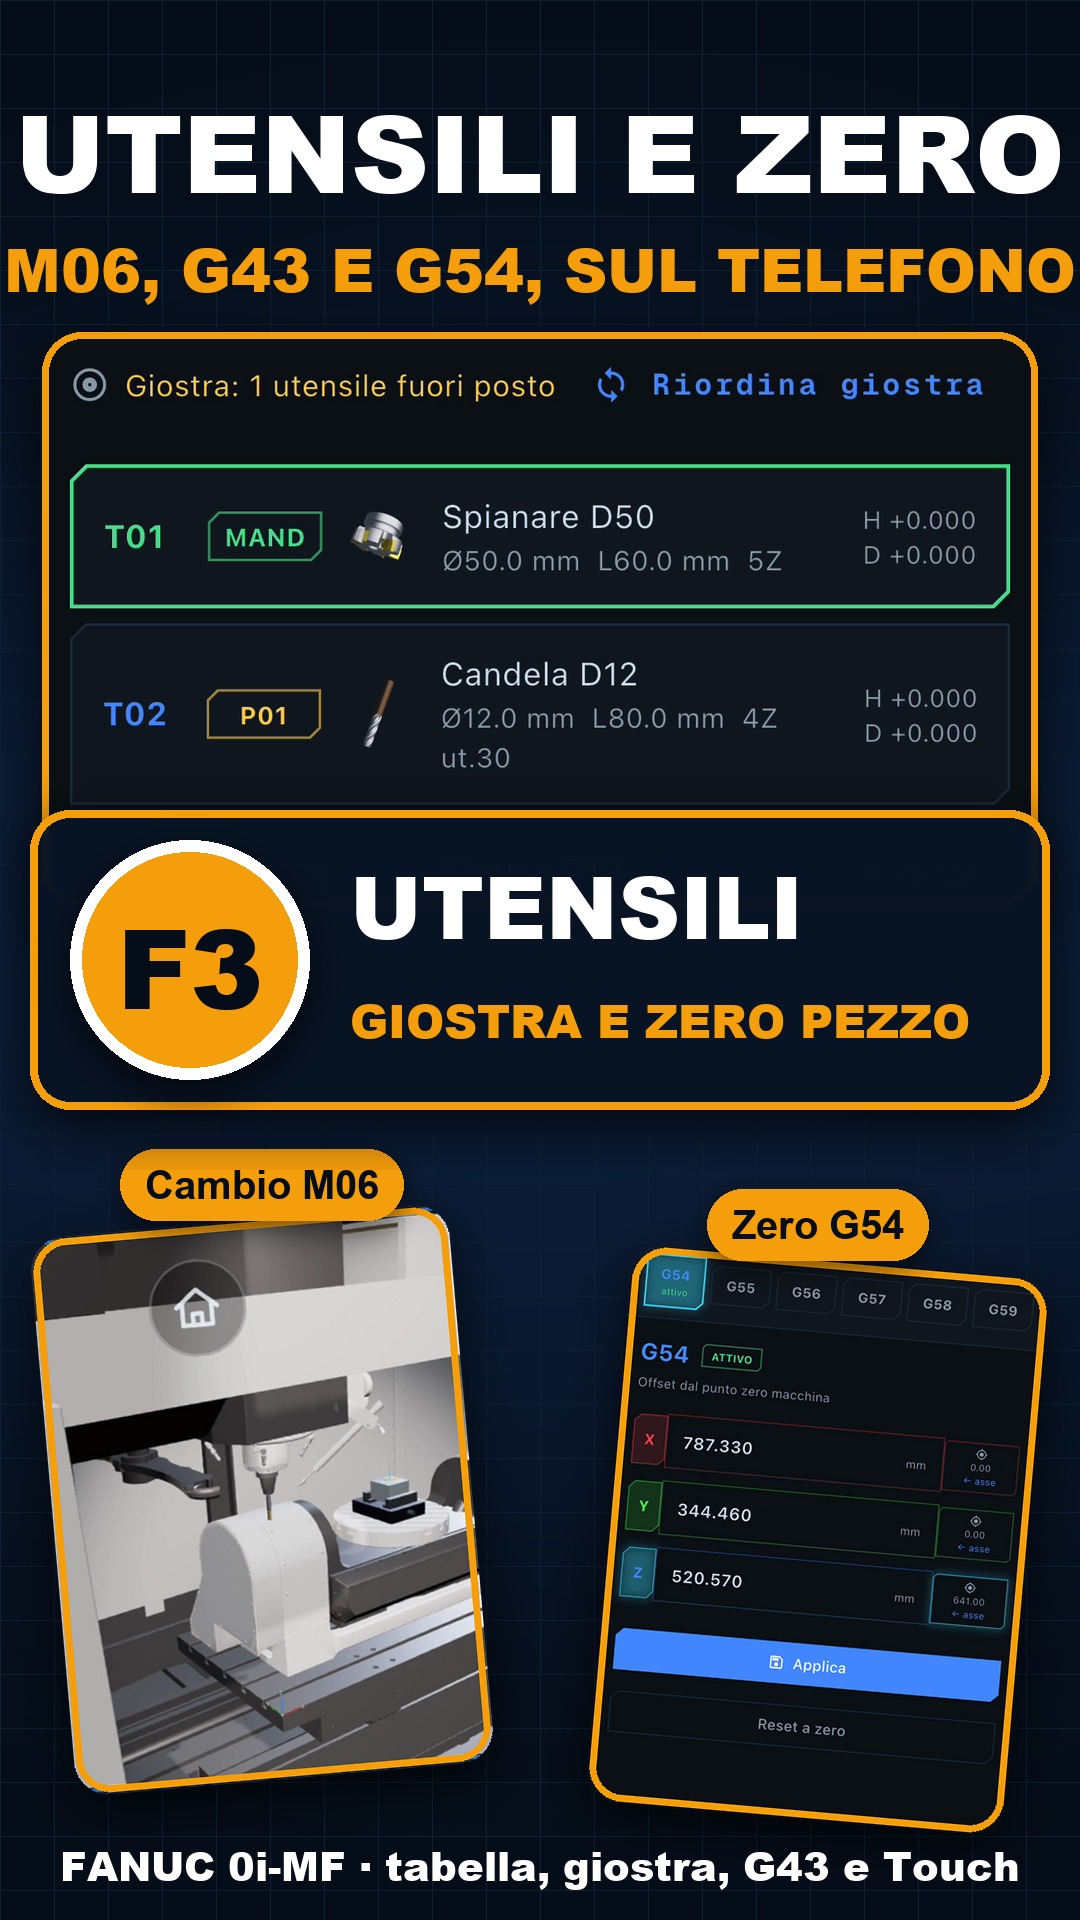
Dal menu si apre Utensili. Ogni riga è un utensile, dalla T01 in giù: nel programma di esempio ce ne sono tre, la fresa a spianare da 50, la fresa cilindrica da 12 e la fresa sferica da 10. Sotto il nome si leggono diametro, lunghezza e numero di taglienti, a destra i due correttori H e D. La seconda colonna dice dove sta davvero l'utensile: MAND, in verde, è quello montato nel mandrino, P con un numero è la tazza della giostra. Dopo ogni M06 l'utensile smontato va nella tazza appena liberata, come su tante macchine vere, e quando la tazza non ha più il numero dell'utensile la si vede in giallo. Il tasto Riordina giostra rimette ogni utensile nella tazza col suo numero.
Toccando una riga si apre la scheda dell'utensile: tipo, descrizione, diametro, taglienti, lunghezza, diametro dello stelo e parte utile, più l'angolo della cuspide per le punte e il raggio della sfera per le frese sferiche. Con Salva il simulatore lavora con le misure scritte, e una riga vuota toccata allo stesso modo diventa un utensile nuovo.
Nel programma l'utensile si cambia con due parole, T1 M06: T sceglie l'utensile, M06 fa il cambio, con l'asse Z che sale alla quota di cambio e la giostra che porta la tazza giusta. Si può provare anche a mano, in MDI, con T2 M06 e CYC START: tornando in Utensili, accanto alla T2 si legge MAND.
Subito dopo il cambio il programma scrive G43 H1, il correttore di lunghezza: il controllo tiene conto di quanto è lunga la fresa, così la Z del programma è sempre la quota della punta. G49 lo cancella a fine lavorazione. In tabella H e D partono da zero, e non è un errore: il simulatore sa già dove sta la punta di ogni utensile, per questo si lavora subito senza azzerare niente. H diventa una correzione (con H -0.2 la fresa lavora due decimi più in basso), D è il correttore di raggio che serve con G41 e G42.
Lo zero pezzo G54, nel programma di esempio, sta al centro della faccia di sopra: X0 e Y0 in mezzo al pezzo, Z0 sulla faccia. Si trova nel menu, in Origini Pezzo, con la tabella da G54 a G59: i numeri sono la distanza dallo zero macchina e si possono scrivere a mano. Per rifarlo col volantino si usano i tasti Touch: JOG, il passo, la fresa sopra il centro del pezzo, Touch X0 e Touch Y0; poi si scende in Z con X1 fino a sfiorare la faccia e si preme Touch Z0. Attenzione: i Touch X0 e Y0 prendono il centro della fresa, quindi se si azzera toccando il fianco del pezzo lo zero va spostato del raggio, e conviene correggerlo a mano in Origini Pezzo.
Prima di tagliare si fa una prova: in MDI G54 G43 H2 G00 X0 Y0 Z20 e CYC START, poi POSIT. Se si legge X0, Y0 e Z20 e la fresa sta venti millimetri sopra il centro del pezzo, utensili e zero sono giusti.
Nel prossimo video montiamo il pezzo sulla macchina: la morsa e il grezzo, in Morse e Pezzi.
Ti è stato utile? Metti un like al video su YouTube, iscriviti al canale e seguici come CNC Simulator Italia su Instagram, TikTok, Facebook, X e LinkedIn: ci aiuti a fare altri video come questo.