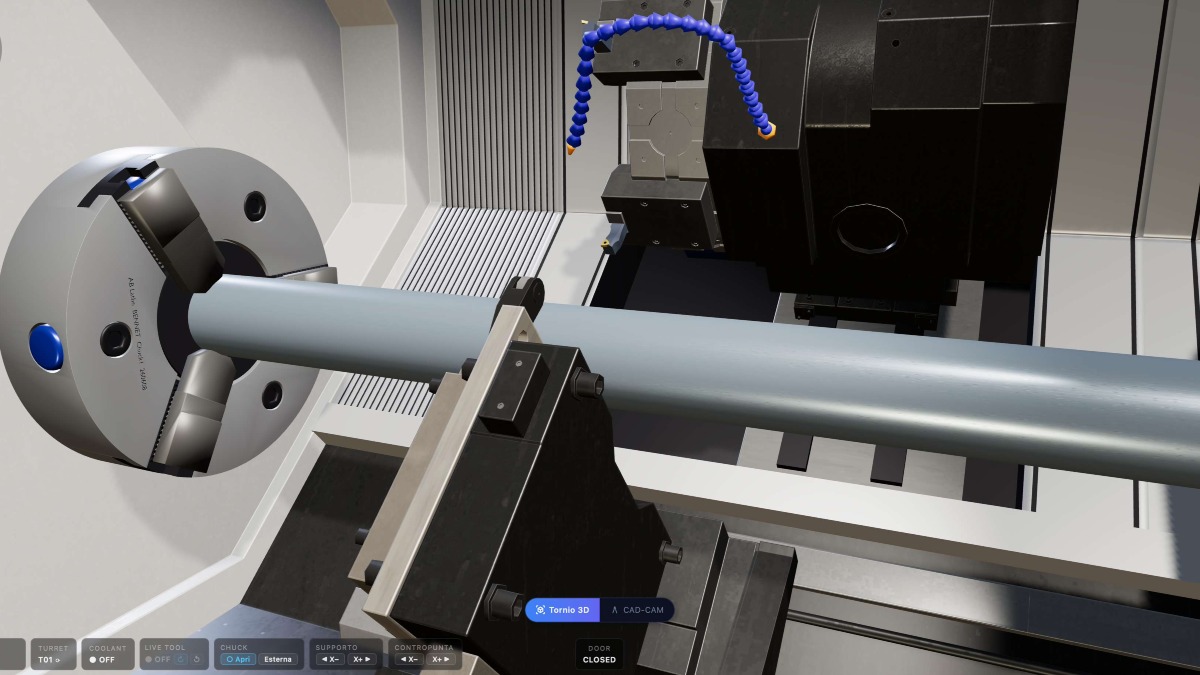
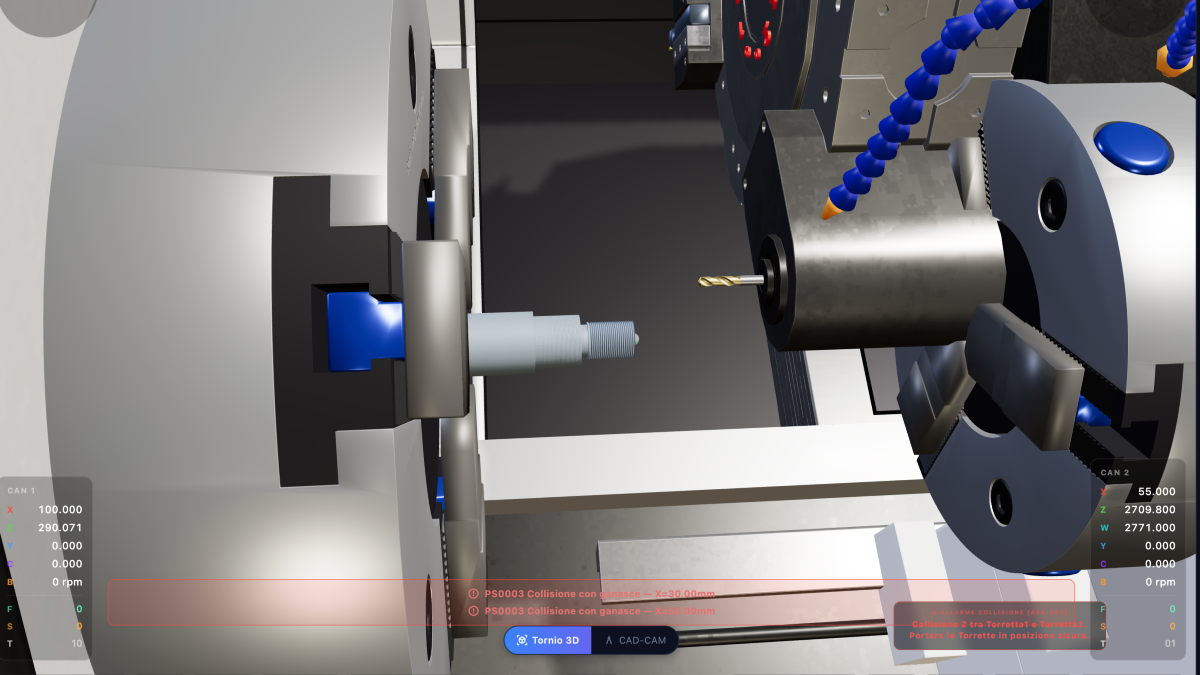
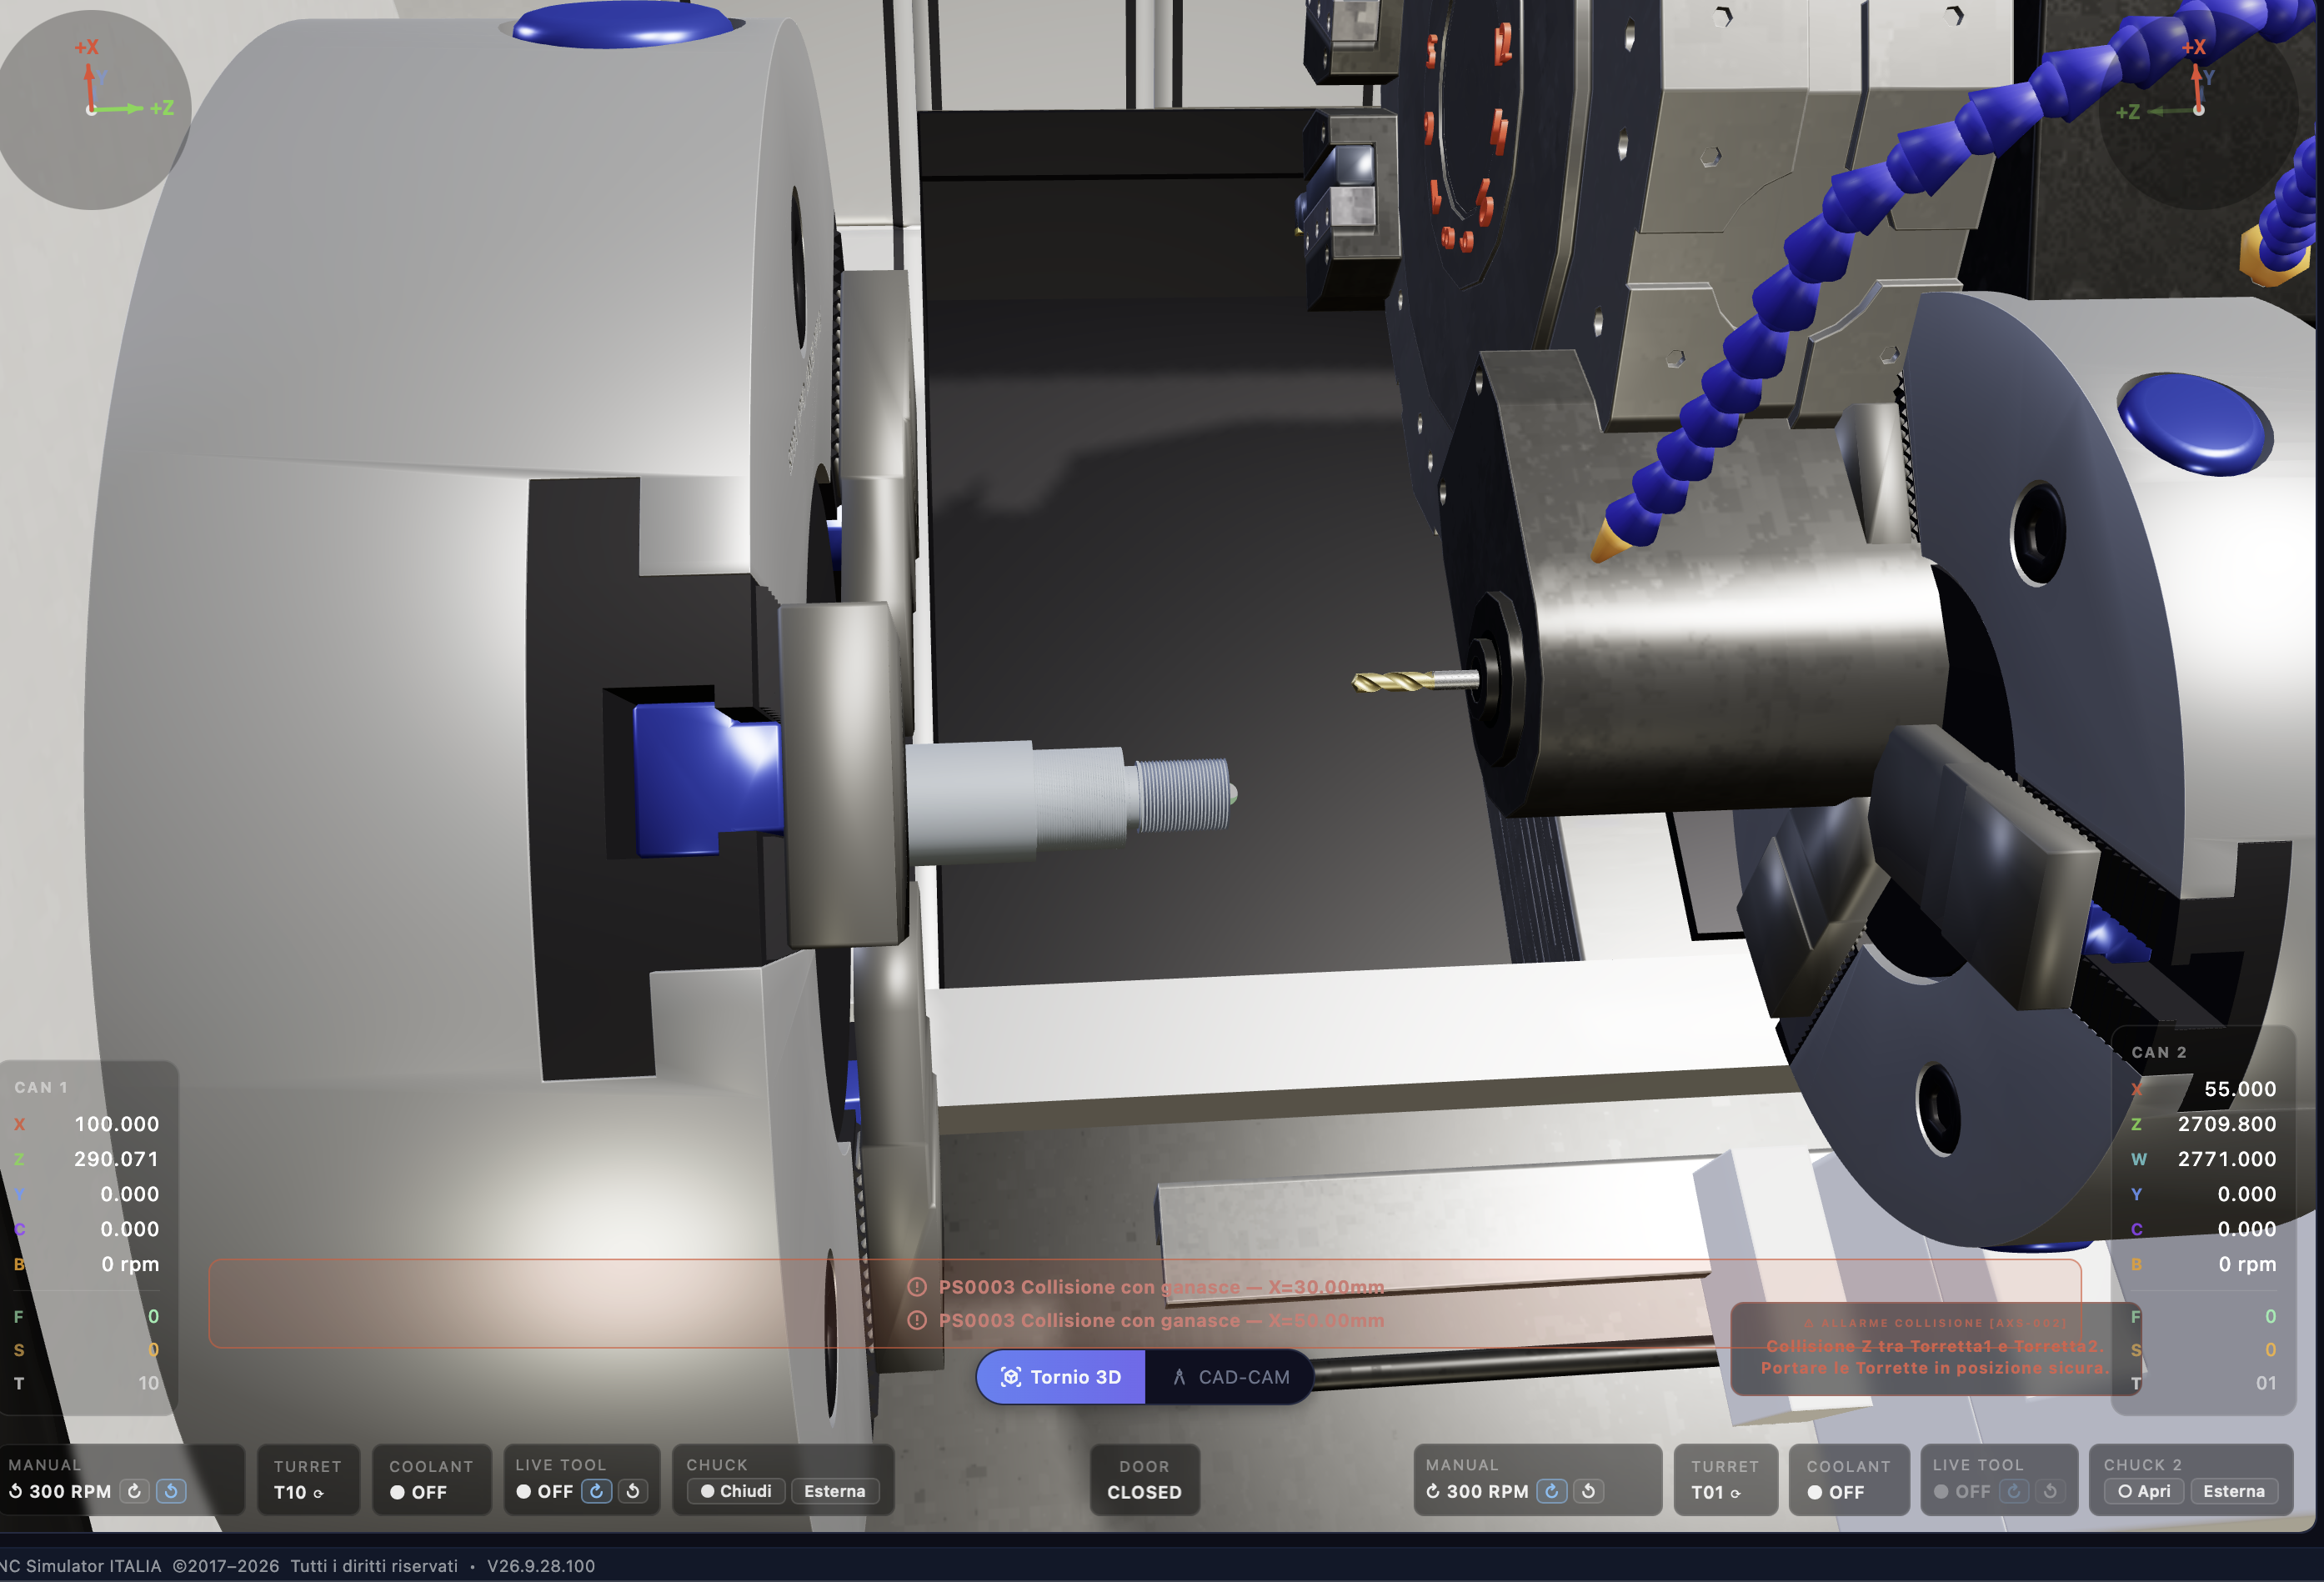
للحظة شعرت بالخوف!!! ثم تذكرت أنني كنت في محاكي CNC CODE وابتسمت. ما أهمية الضرر، سأصححه حالاً!
هذا كان الكود الخاطئ، تحقق منه وإذا استطعت صححه. هيا بنا..
القناة1
%
O0001 (عرض توضيحي CNC CODE - محور ملولب، قناتان)
(خام D50 X 160 - G54 Z0 = الوجه الحر)
(CAN1: التسطيح، G71+G70، الأخدود G75، الملولب G76 M30X1.5، الثقب G83 بالمحرك الدوار)
(ثم نقل القطعة إلى المحور المضاد - CAN2 يستأنف الوجه الثاني)
G21 G18 G40 G99
G54
T0101 (التخشين الخارجي)
G97 S1500 M04
G00 X55. Z2. M08
(التسطيح)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(التخشين G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (التشطيب)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (أخدود تفريغ 3 ملم)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (تسنين M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (مثقاب D10 على الرأس الدوار)
M05
M50 (المحور C: المغزل الموجه)
G00 C0. (C موجه إلى الصفر)
G00 X0. Z5.
G98 M23 S1200 (محرك دوار باتجاه عقارب الساعة، تغذية مم/دقيقة)
G83 Z-25. Q5000 R2 F120.
G80
M25 (إيقاف المحرك الدوار)
M51 (نهاية المحور C)
G99
G00 X100. Z50. M09
(=== نقل القطعة إلى المحور المضاد ===)
M97 P1 (إذن: CAN2 يذهب لأخذ القطعة)
M96 P2 (انتظار: المحور المضاد مُحكم)
M11 (فتح فكوك المحور 1)
M97 P3 (القطعة حرة: CAN2 يمكنه الانسحاب)
M30
%
القناة2
%
O0002 (عرض توضيحي CNC CODE - استئناف CAN2 في المحور المضاد)
(يبدأ عند إذن CAN1، يأخذ القطعة ويشغل الوجه الثاني)
G21 G18 G40 G99
G00 W2921.0 (المحور المضاد على تماس مع القطعة)
M68 (إحكام فكوك المحور المضاد)
M97 P2 (مُحكم: CAN1 يمكنه الفتح)
M96 P3 (انتظار: المحور 1 مفتوح)
G00 W2771.0 (سحب المحور المضاد مع القطعة)
G54
T0101 (تشطيب خارجي CAN2)
G97 S1500 M104
G00 X55. Z2.
(تسطيح الوجه الثاني)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(شطف 2 X 45)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
تذكر التحقق من أن زر SINC مفعّل!