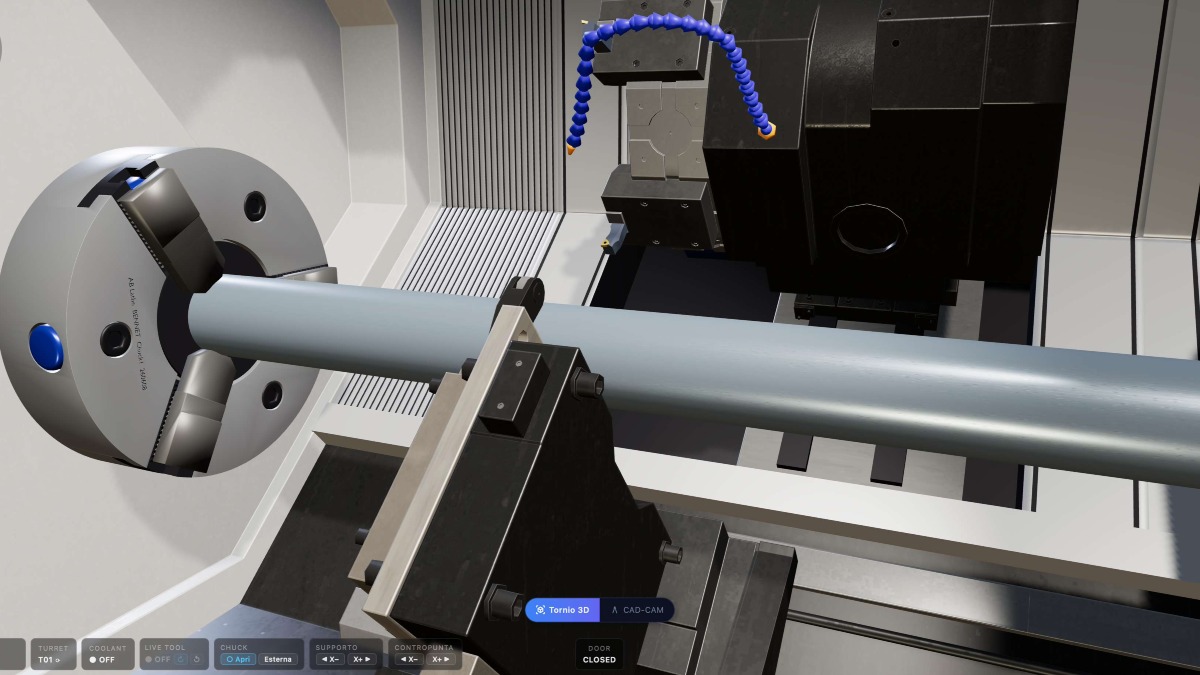
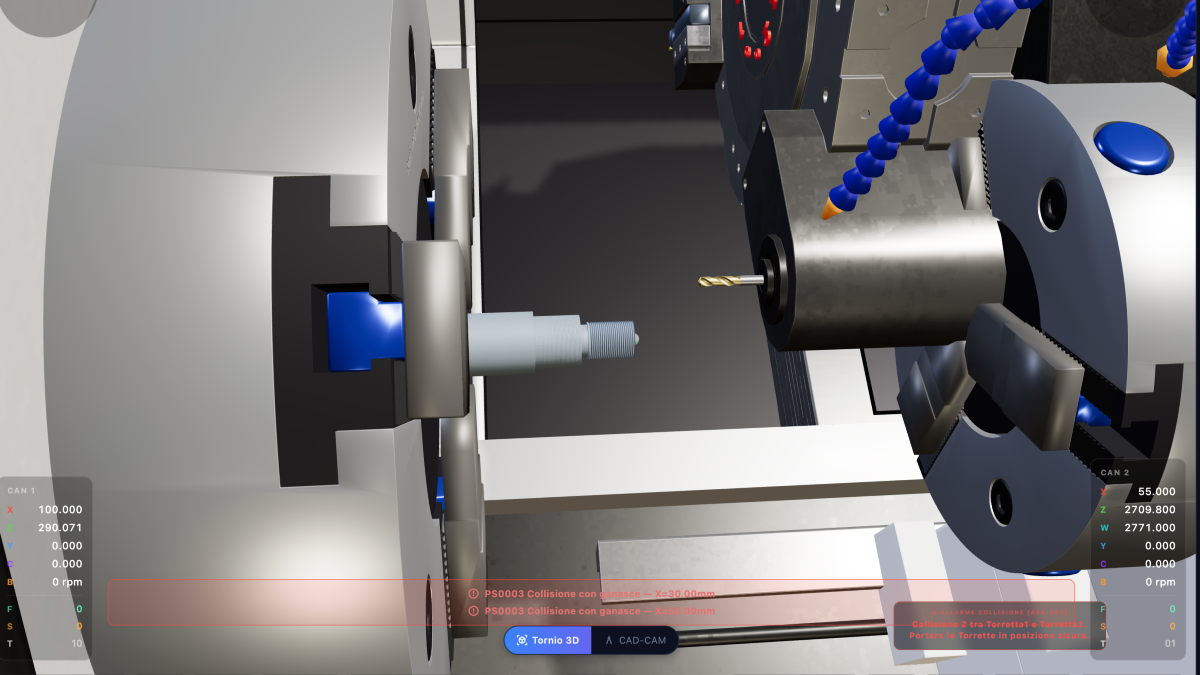
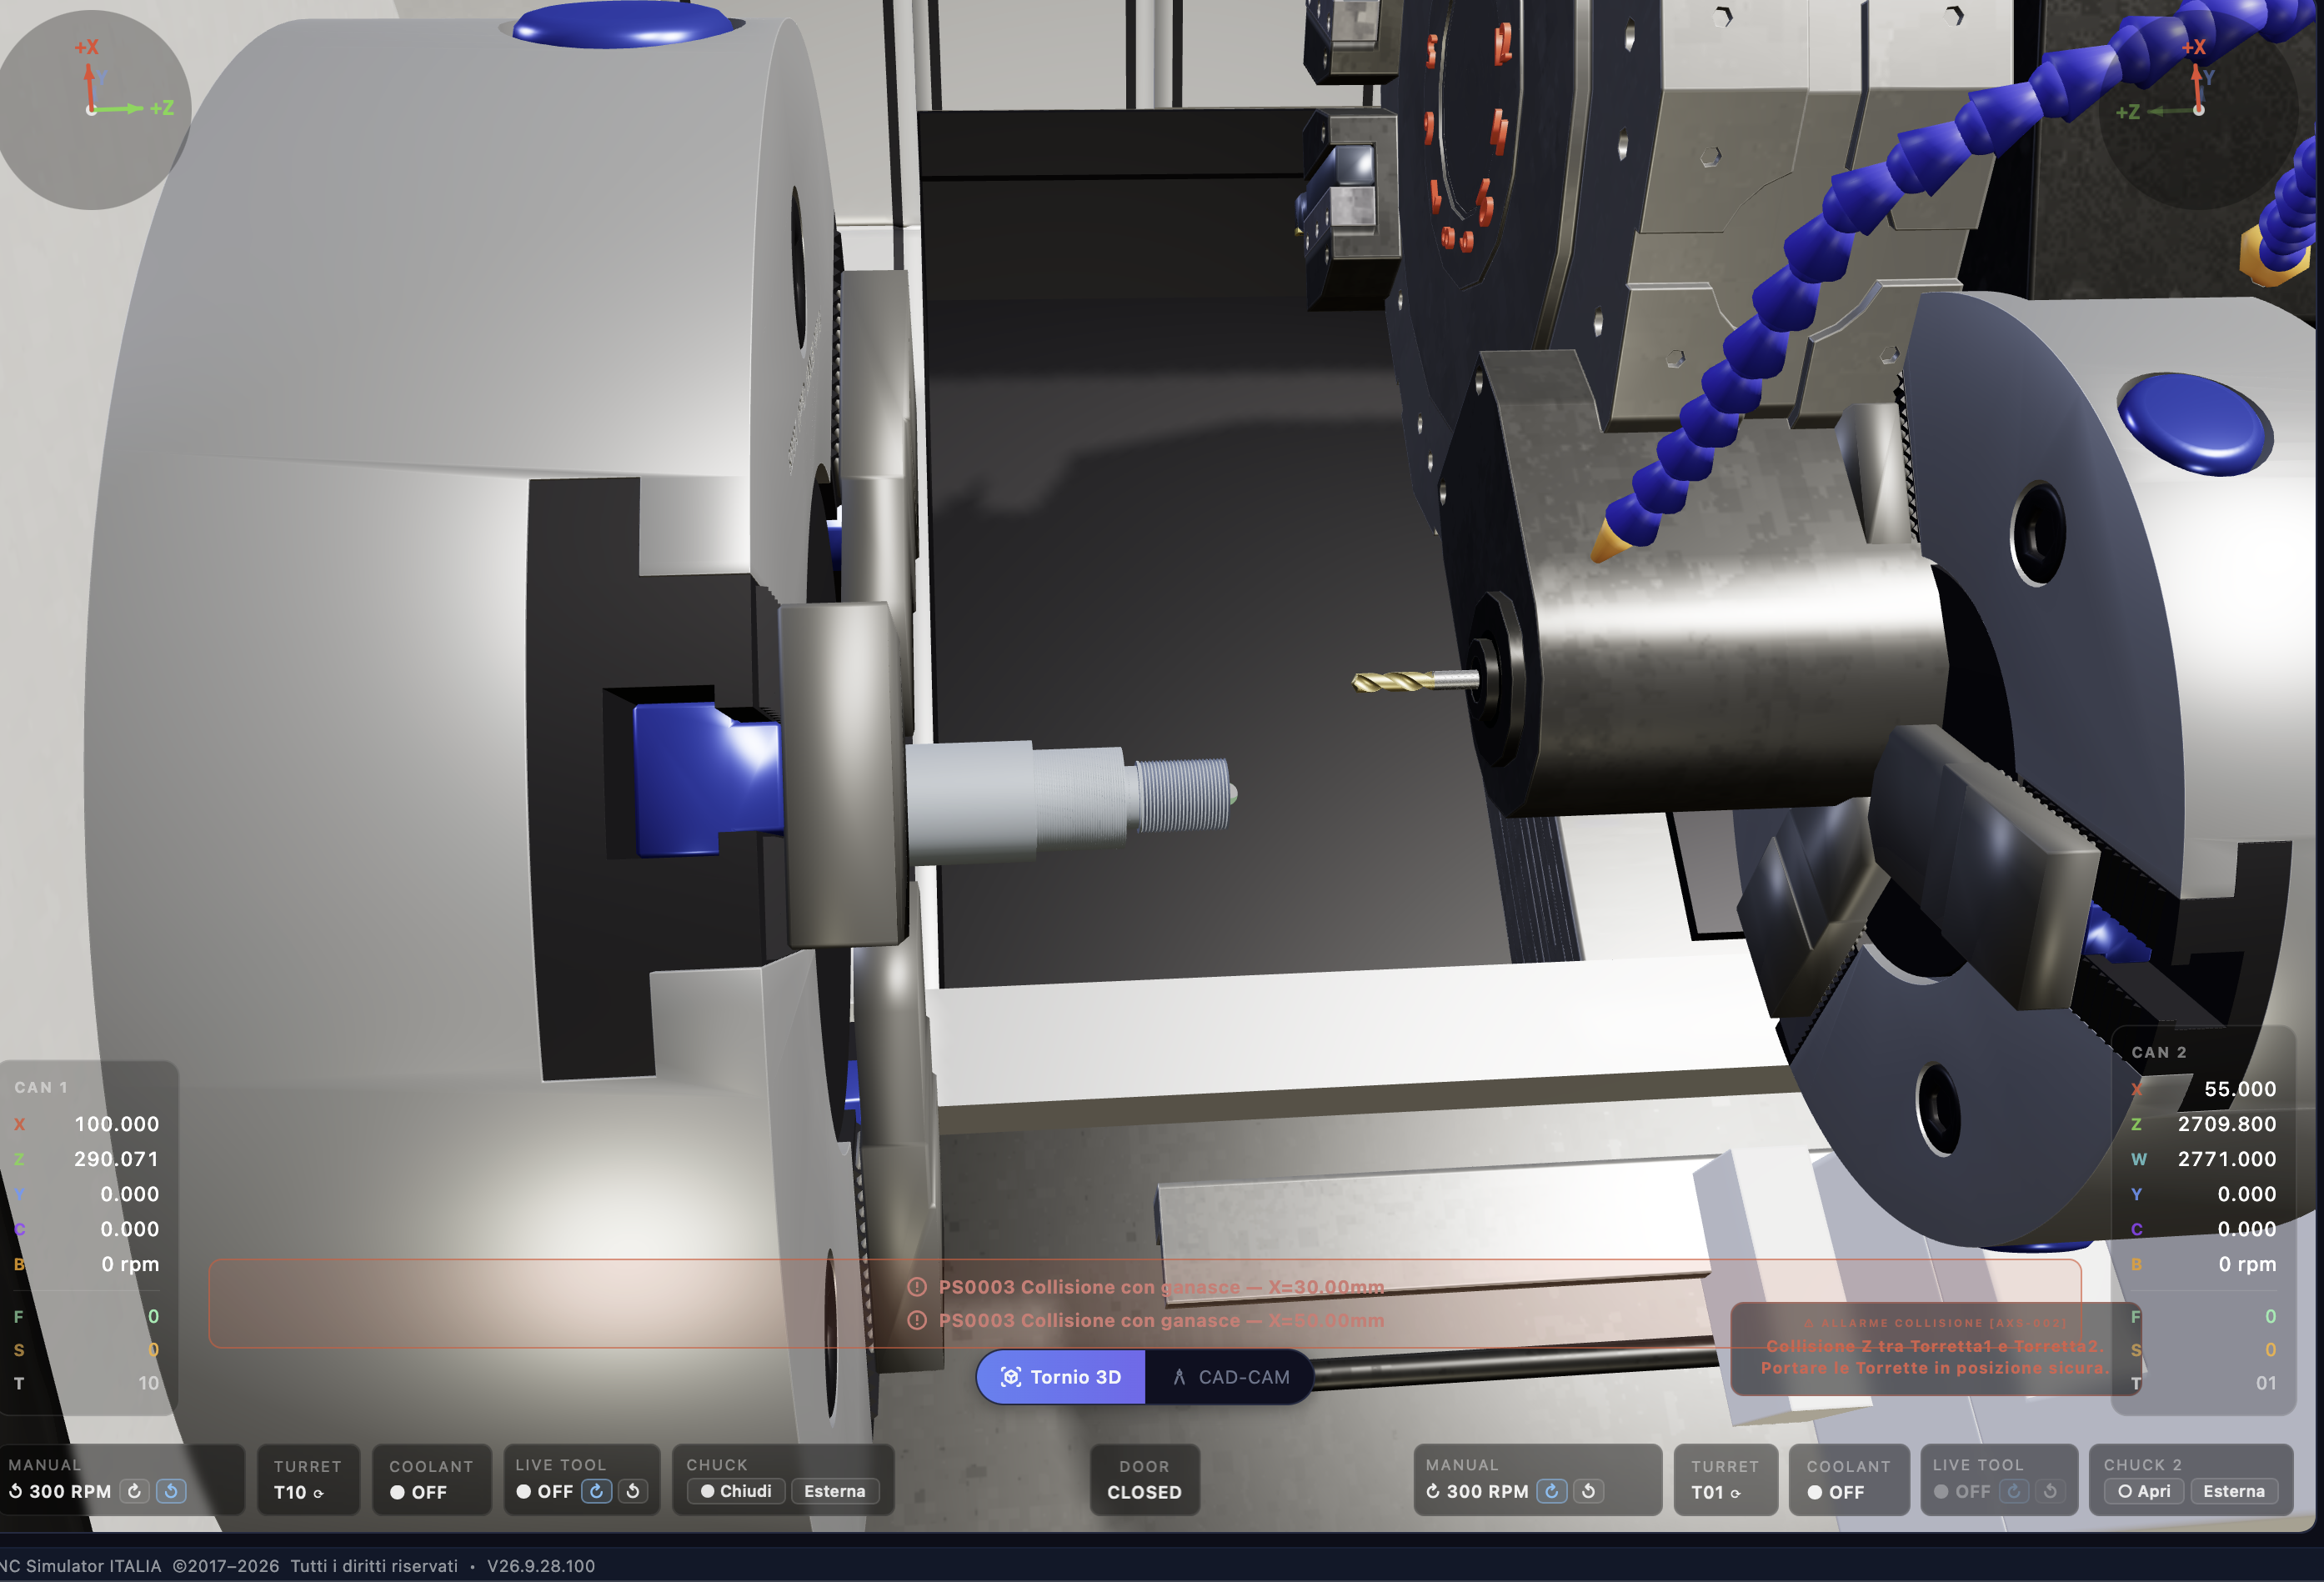
Für einen Moment habe ich mich erschrocken!!! Dann habe ich mich daran erinnert, dass ich im CNC CODE Simulator war und musste lächeln. Was interessiert mich der Schaden, jetzt korrigiere ich das sofort!
Das war der fehlerhafte Code, überprüfe ihn ruhig und wenn du kannst, korrigiere ihn. Los geht's..
KANAL1
%
O0001 (DEMO CNC CODE - GEWINDEZAPFEN, 2 KANÄLE)
(ROHTEIL D50 X 160 - G54 Z0 = FREIE STIRNFLÄCHE)
(CAN1: PLANDREHEN, G71+G70, NUT G75, GEWINDE G76 M30X1.5, BOHRUNG G83 MIT ANGETRIEBENEM WERKZEUG)
(DANACH ÜBERGABE DES WERKSTÜCKS AN DIE GEGENSPINDEL - CAN2 ÜBERNIMMT DIE 2. SEITE)
G21 G18 G40 G99
G54
T0101 (AUSSENSCHRUPPEN)
G97 S1500 M04
G00 X55. Z2. M08
(PLANDREHEN)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(SCHRUPPEN G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (SCHLICHTEN)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (ENTLASTUNGSNUT 3 MM)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (GEWINDESCHNEIDEN M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (D10 BOHRER AN DER REITSTOCKSPINDEL)
M05
M50 (C-ACHSE: SCHWENKBARE SPINDEL)
G00 C0. (C AUF NULL ORIENTIERT)
G00 X0. Z5.
G98 M23 S1200 (ANGETRIEBEN IM UHRZEIGERSINN, VORSCHUB MM/MIN)
G83 Z-25. Q5000 R2 F120.
G80
M25 (ANGETRIEBENES WERKZEUG STOPP)
M51 (ENDE C-ACHSE)
G99
G00 X100. Z50. M09
(=== ÜBERGABE DES WERKSTÜCKS AN DIE GEGENSPINDEL ===)
M97 P1 (FREIGABE: CAN2 HOLT DAS WERKSTÜCK)
M96 P2 (WARTEN: GEGENSPINDEL GESPANNT)
M11 (ÖFFNET DIE SPANNBACKEN DER SPINDEL 1)
M97 P3 (WERKSTÜCK FREI: CAN2 KANN SICH ZURÜCKZIEHEN)
M30
%
KANAL2
%
O0002 (DEMO CNC CODE - CAN2 ÜBERNAHME IN DER GEGENSPINDEL)
(STARTET BEI FREIGABE VON CAN1, HOLT DAS WERKSTÜCK UND BEARBEITET DIE ZWEITE SEITE)
G21 G18 G40 G99
G00 W2921.0 (GEGENSPINDEL IN KONTAKT MIT DEM WERKSTÜCK)
M68 (SPANNT DIE BACKEN DER GEGENSPINDEL)
M97 P2 (GESPANNT: CAN1 KANN ÖFFNEN)
M96 P3 (WARTEN: SPINDEL 1 GEÖFFNET)
G00 W2771.0 (ZIEHT DIE GEGENSPINDEL MIT DEM WERKSTÜCK ZURÜCK)
G54
T0101 (AUSSENSCHLICHTEN CAN2)
G97 S1500 M104
G00 X55. Z2.
(PLANDREHEN DER ZWEITEN SEITE)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(FASE 2 X 45)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
Denk daran zu überprüfen, ob die SYNC-Taste aktiviert ist!