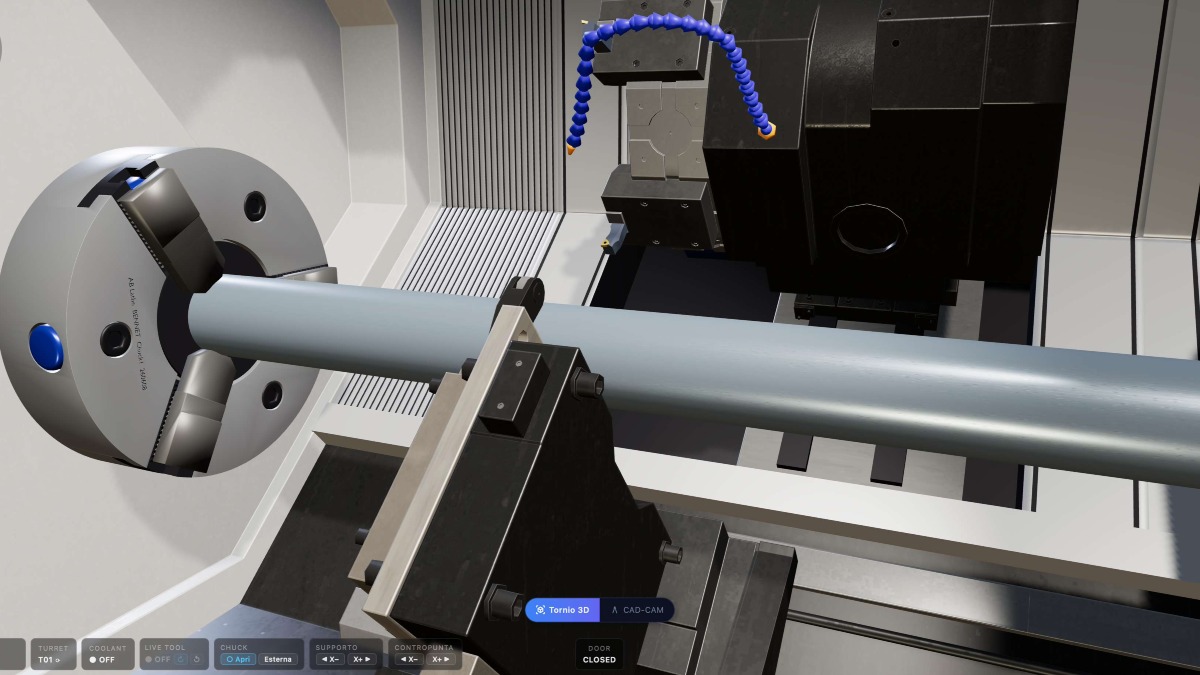
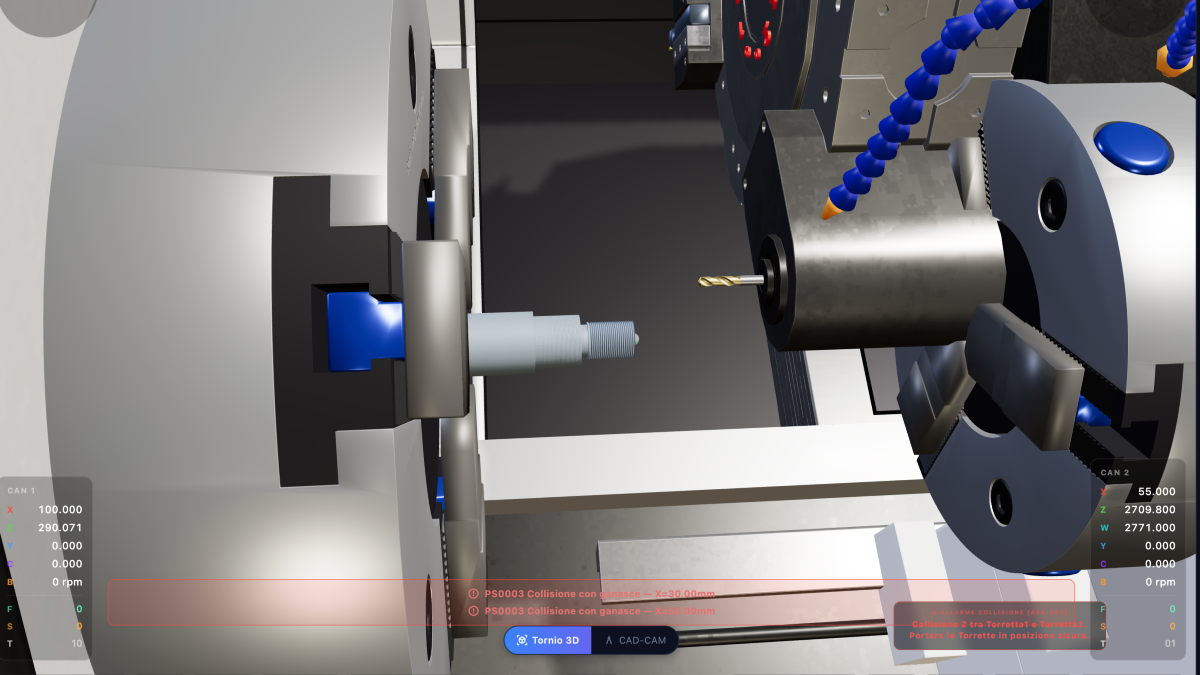
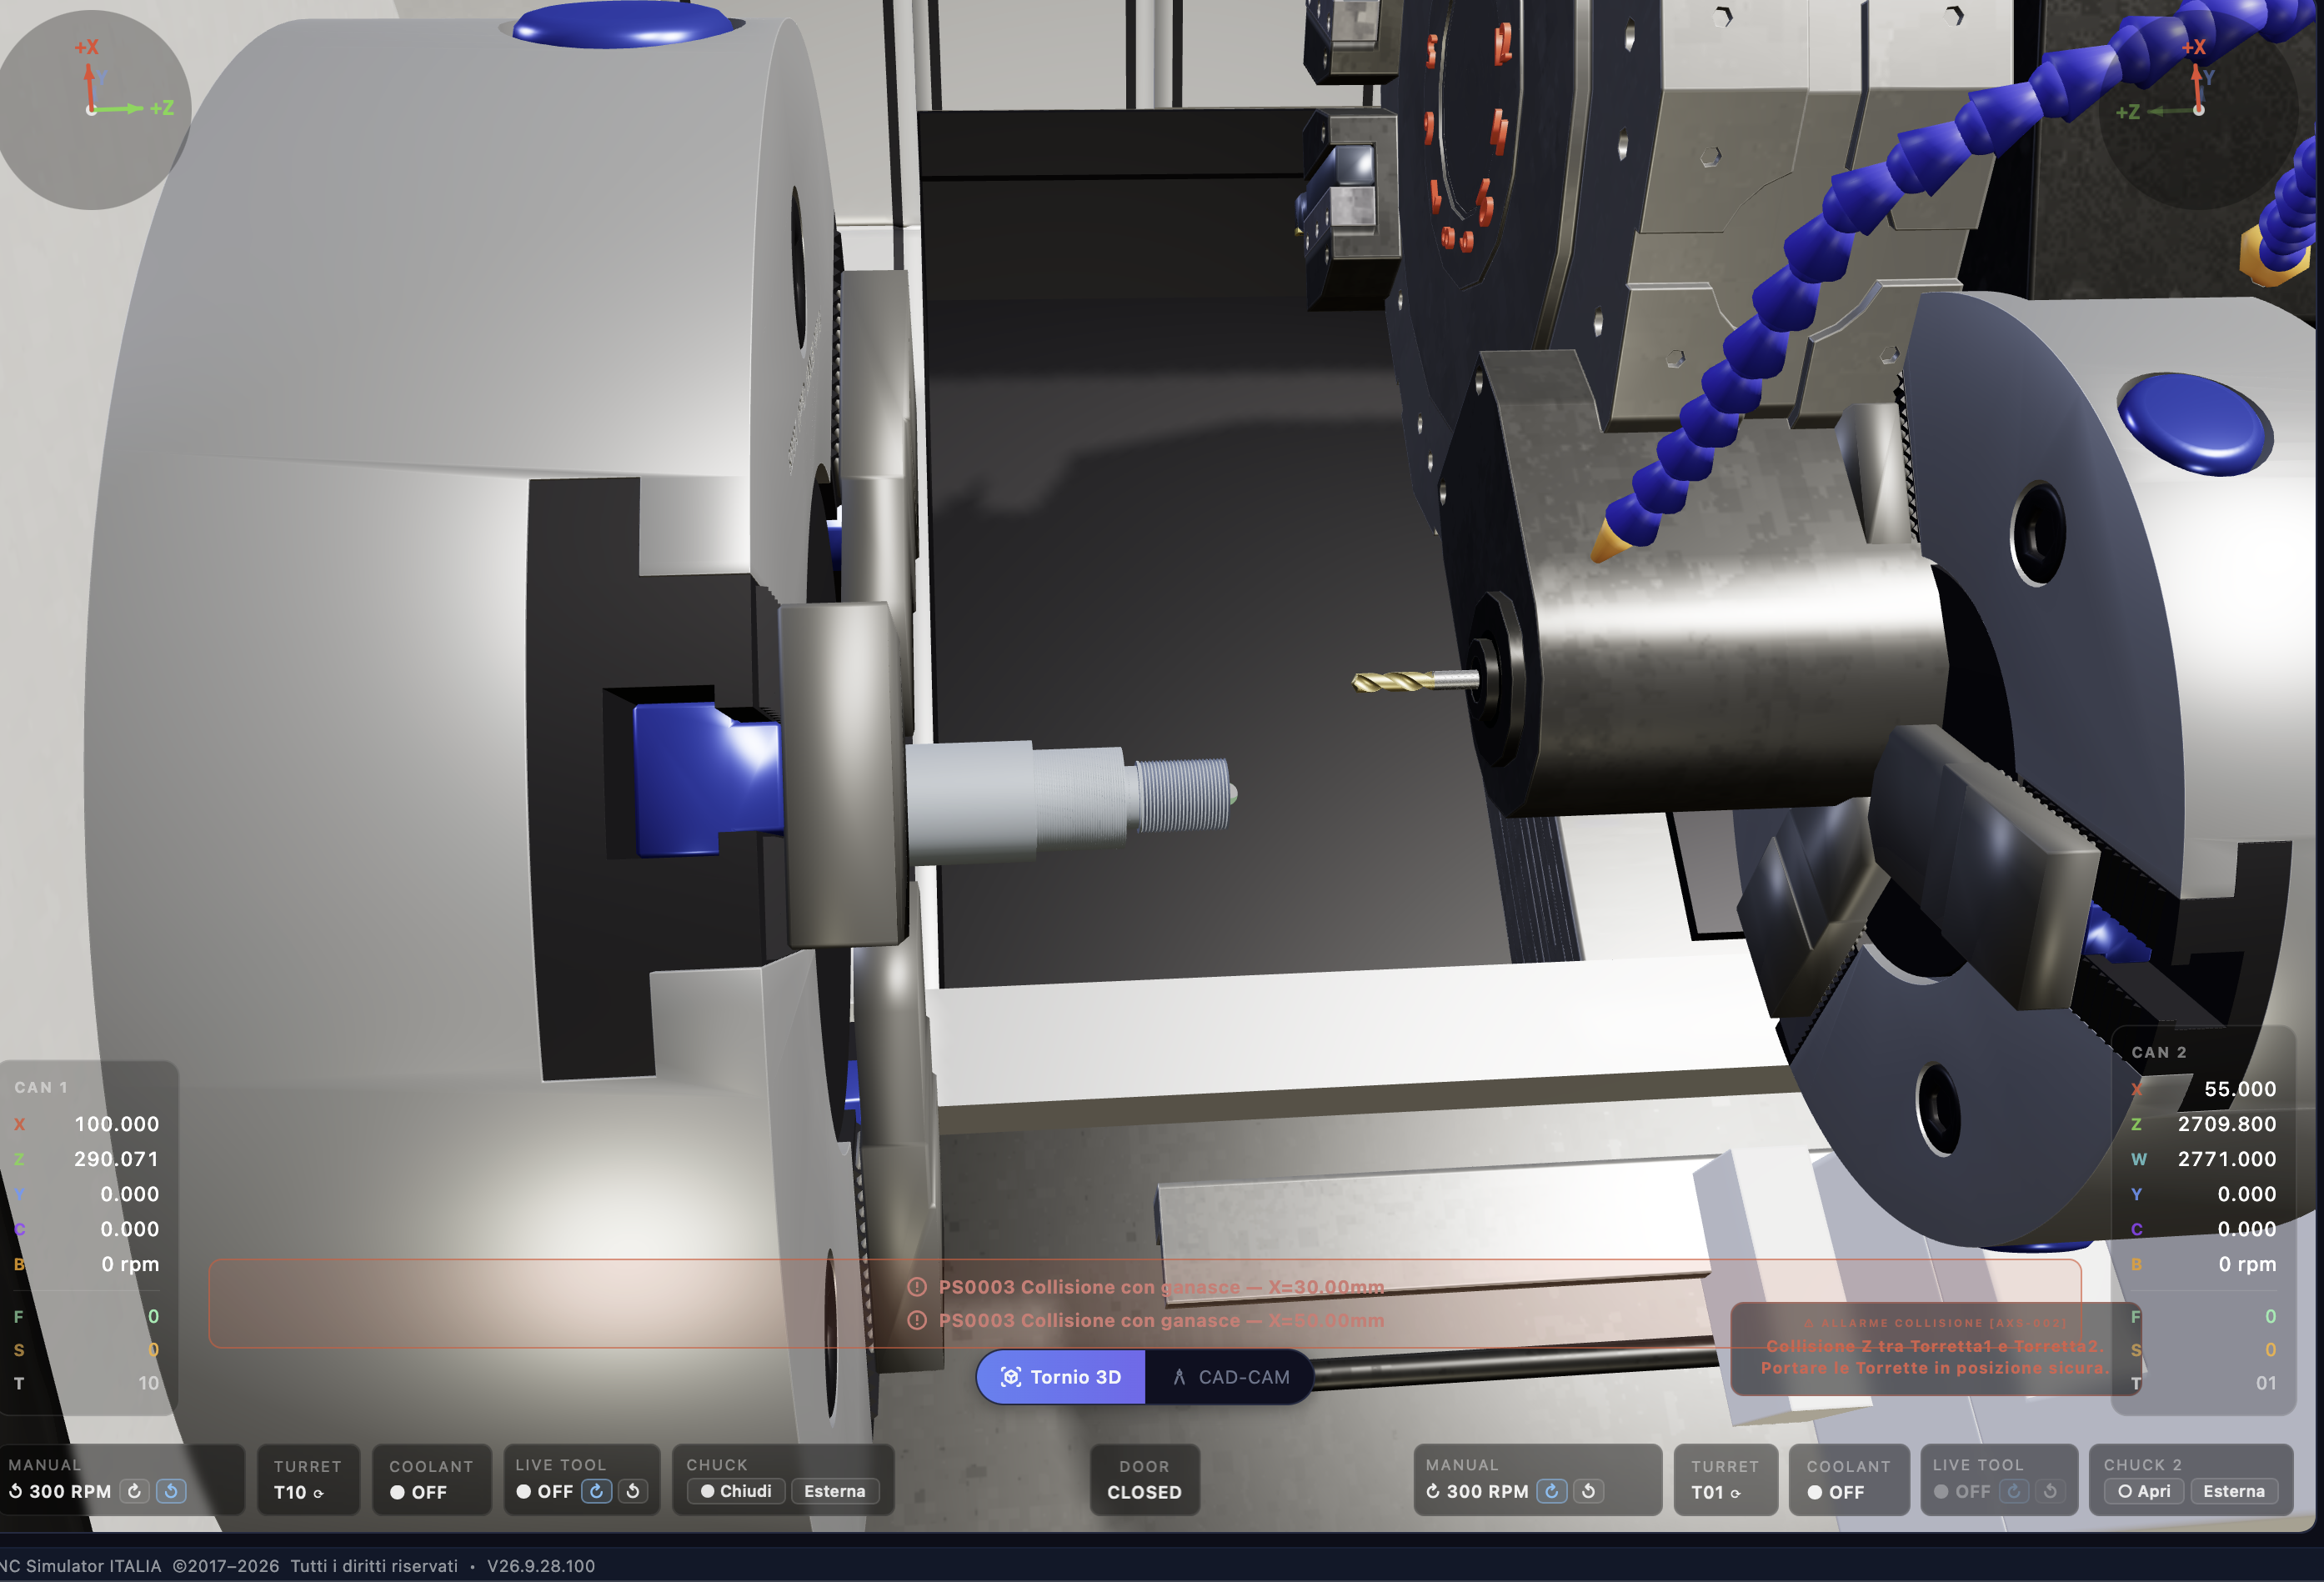
For a moment I got scared!!! Then I remembered I was in the CNC CODE simulator and I smiled. Who cares about the damage, now I'll fix it right away!
This was the wrong code, go ahead and check it, and if you can, fix it. Go on..
CHANNEL1
%
O0001 (DEMO CNC CODE - THREADED PIN, 2 CHANNELS)
(BLANK D50 X 160 - G54 Z0 = FREE FACE)
(CAN1: FACING, G71+G70, GROOVE G75, THREAD G76 M30X1.5, HOLE G83 WITH LIVE TOOL)
(THEN PART TRANSFER TO THE COUNTER-SPINDLE - CAN2 RESUMES THE 2ND FACE)
G21 G18 G40 G99
G54
T0101 (EXTERNAL ROUGHING)
G97 S1500 M04
G00 X55. Z2. M08
(FACING)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(ROUGHING G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (FINISHING)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (3 MM RELIEF GROOVE)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (M30 X 1.5 THREADING)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (D10 DRILL ON THE SUB-SPINDLE)
M05
M50 (C AXIS: ORIENTABLE SPINDLE)
G00 C0. (C ORIENTED TO ZERO)
G00 X0. Z5.
G98 M23 S1200 (LIVE TOOL CLOCKWISE, FEED MM/MIN)
G83 Z-25. Q5000 R2 F120.
G80
M25 (LIVE TOOL STOP)
M51 (END C AXIS)
G99
G00 X100. Z50. M09
(=== PART TRANSFER TO THE COUNTER-SPINDLE ===)
M97 P1 (ENABLE: CAN2 GOES TO PICK UP THE PART)
M96 P2 (WAIT: COUNTER-SPINDLE CLAMPED)
M11 (OPENS THE JAWS OF SPINDLE 1)
M97 P3 (PART FREE: CAN2 CAN RETRACT)
M30
%
CHANNEL2
%
O0002 (DEMO CNC CODE - CAN2 PICKUP IN THE COUNTER-SPINDLE)
(STARTS ON CAN1'S ENABLE, PICKS UP THE PART AND MACHINES THE SECOND FACE)
G21 G18 G40 G99
G00 W2921.0 (COUNTER-SPINDLE IN CONTACT WITH THE PART)
M68 (CLAMPS THE JAWS OF THE COUNTER-SPINDLE)
M97 P2 (CLAMPED: CAN1 CAN OPEN)
M96 P3 (WAIT: SPINDLE 1 OPEN)
G00 W2771.0 (RETRACTS THE COUNTER-SPINDLE WITH THE PART)
G54
T0101 (EXTERNAL FINISHING CAN2)
G97 S1500 M104
G00 X55. Z2.
(FACING OF THE SECOND FACE)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(2 X 45 CHAMFER)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
Remember to check that the SYNC button is active!