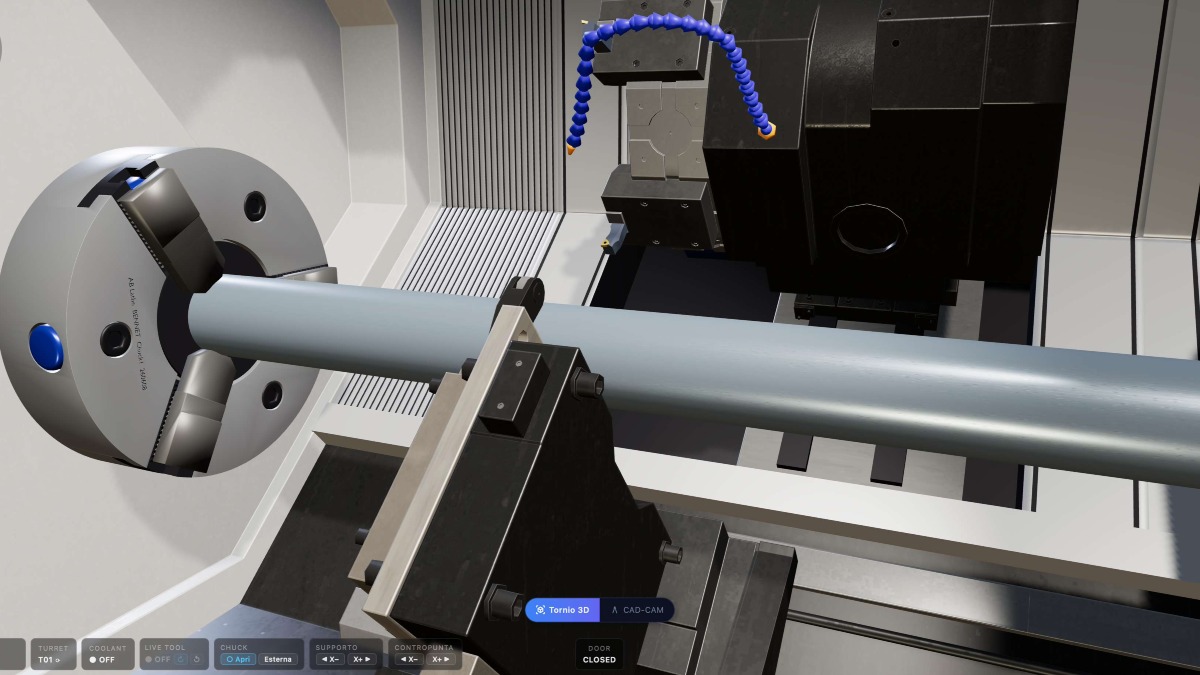
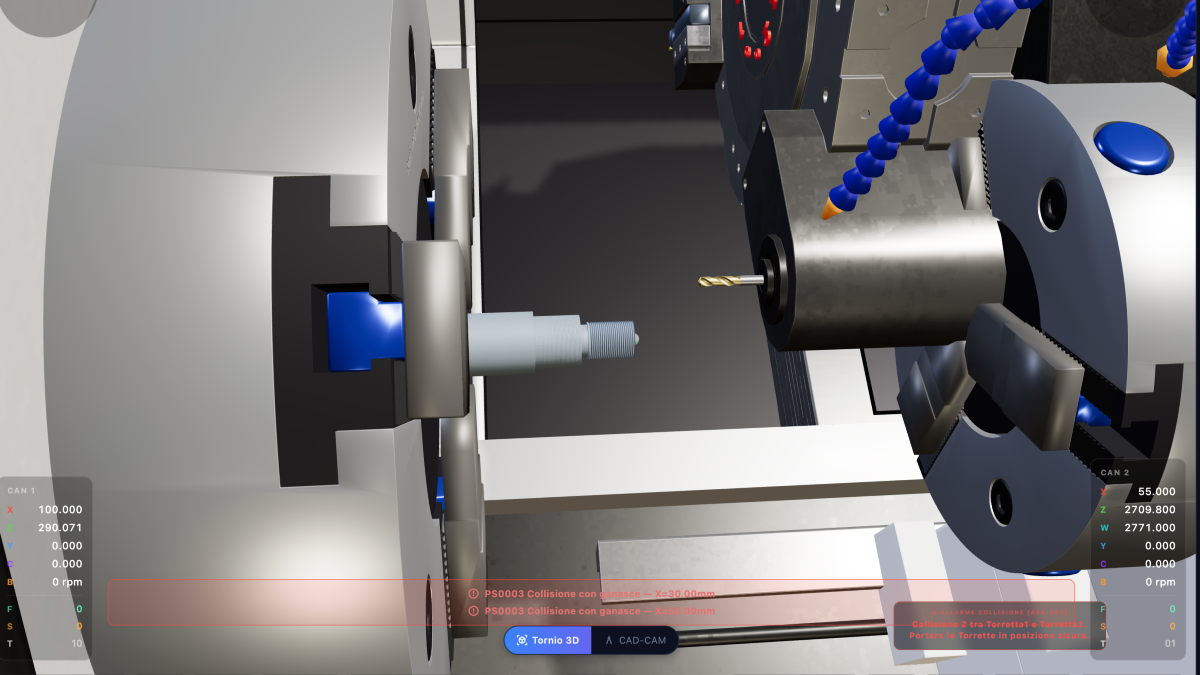
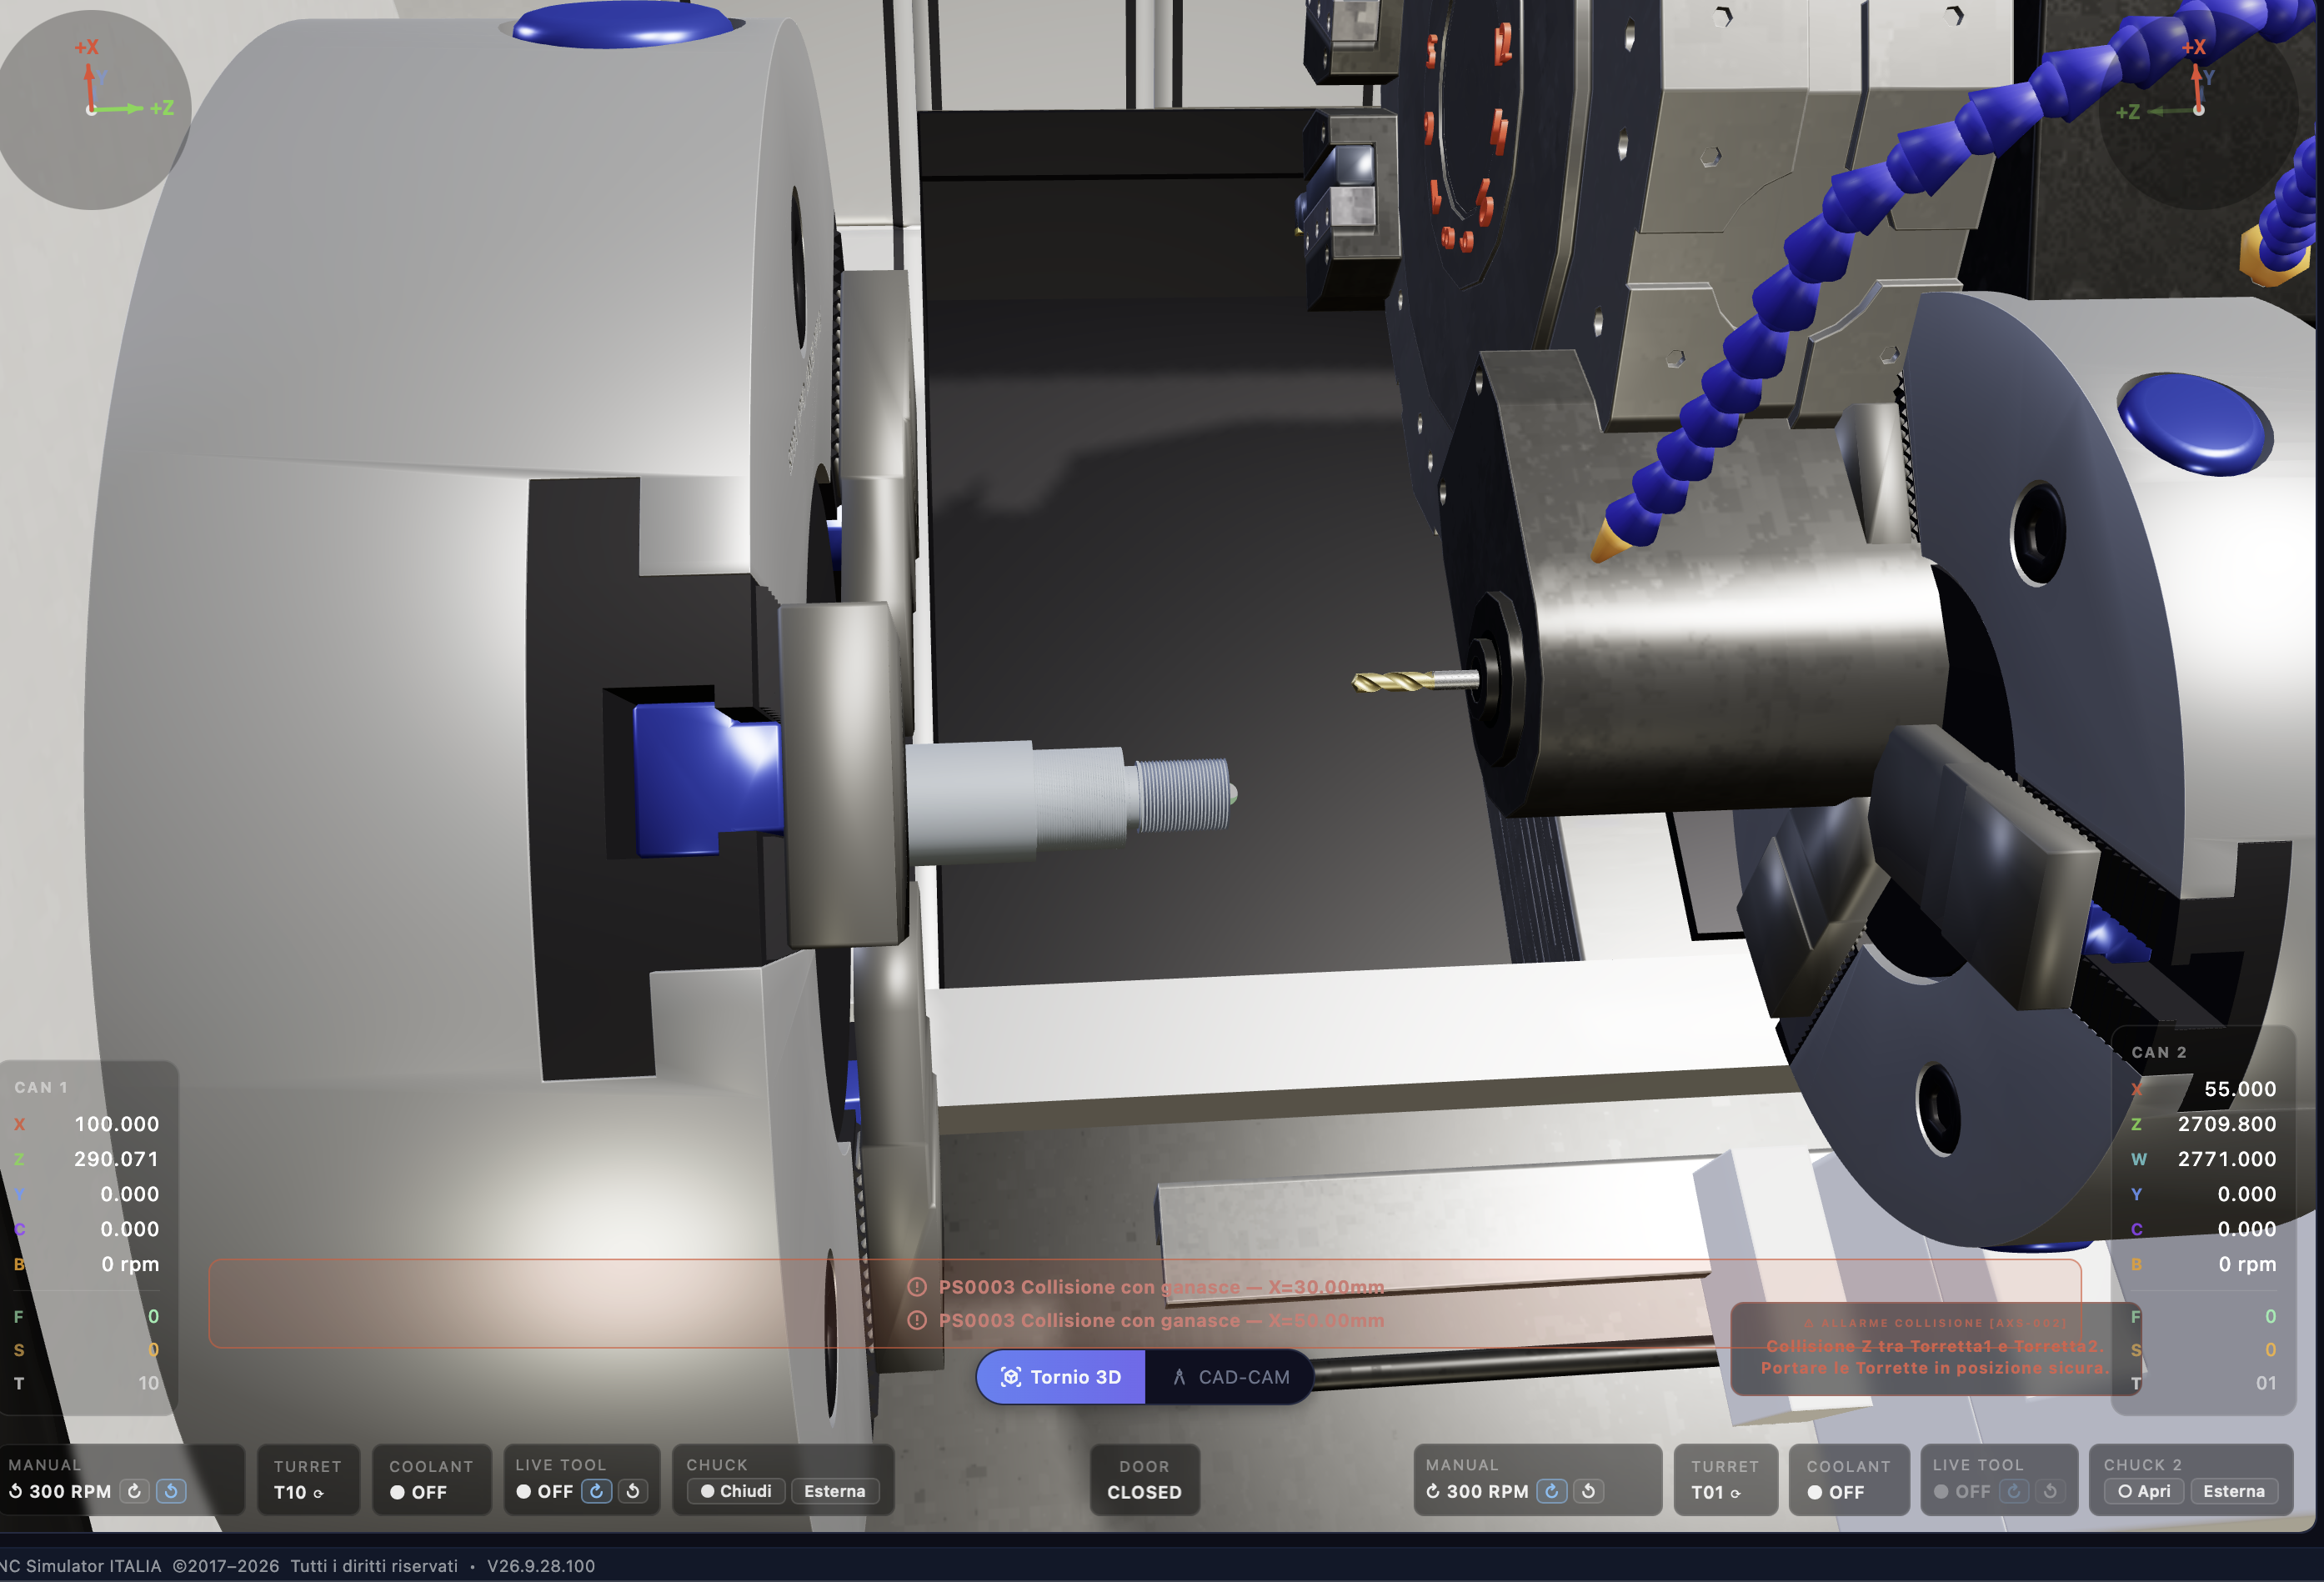
¡Por un momento me asusté!!! Luego me acordé de que estaba en el simulador de CNC CODE y sonreí. ¡Qué me importa el daño, ahora lo corrijo enseguida!
Este era el código equivocado, compruébalo y si puedes corrígelo. ¡Dale!..
CANAL1
%
O0001 (DEMO CNC CODE - PERNO ROSCADO, 2 CANALES)
(BRUTO D50 X 160 - G54 Z0 = CARA LIBRE)
(CAN1: REFRENTADO, G71+G70, RANURA G75, ROSCA G76 M30X1.5, TALADRO G83 CON MOTORIZADO)
(LUEGO PASO DE LA PIEZA AL CONTRAHUSILLO - CAN2 RETOMA LA 2ª CARA)
G21 G18 G40 G99
G54
T0101 (DESBASTE EXTERNO)
G97 S1500 M04
G00 X55. Z2. M08
(REFRENTADO)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(DESBASTE G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (ACABADO)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (RANURA DE DESCARGA 3 MM)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (ROSCADO M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (BROCA D10 EN EL MANDRINO)
M05
M50 (EJE C: HUSILLO ORIENTABLE)
G00 C0. (C ORIENTADO A CERO)
G00 X0. Z5.
G98 M23 S1200 (MOTORIZADO HORARIO, AVANCE MM/MIN)
G83 Z-25. Q5000 R2 F120.
G80
M25 (PARO MOTORIZADO)
M51 (FIN EJE C)
G99
G00 X100. Z50. M09
(=== PASO DE LA PIEZA AL CONTRAHUSILLO ===)
M97 P1 (CONSENTIMIENTO: CAN2 VA A TOMAR LA PIEZA)
M96 P2 (ESPERA: CONTRAHUSILLO SUJETO)
M11 (ABRE LAS GARRAS DEL MANDRINO 1)
M97 P3 (PIEZA LIBRE: CAN2 PUEDE RETIRARSE)
M30
%
CANAL2
%
O0002 (DEMO CNC CODE - CAN2 RETOMA EN EL CONTRAHUSILLO)
(PARTE CON EL CONSENTIMIENTO DE CAN1, TOMA LA PIEZA Y MECANIZA LA SEGUNDA CARA)
G21 G18 G40 G99
G00 W2921.0 (CONTRAHUSILLO EN CONTACTO CON LA PIEZA)
M68 (SUJETA LAS GARRAS DEL CONTRAHUSILLO)
M97 P2 (SUJETO: CAN1 PUEDE ABRIR)
M96 P3 (ESPERA: MANDRINO 1 ABIERTO)
G00 W2771.0 (RETIRA EL CONTRAHUSILLO CON LA PIEZA)
G54
T0101 (ACABADO EXTERNO CAN2)
G97 S1500 M104
G00 X55. Z2.
(REFRENTADO DE LA SEGUNDA CARA)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(CHAFLÁN 2 X 45)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
¡Recuerda comprobar que el botón SINC esté activo!