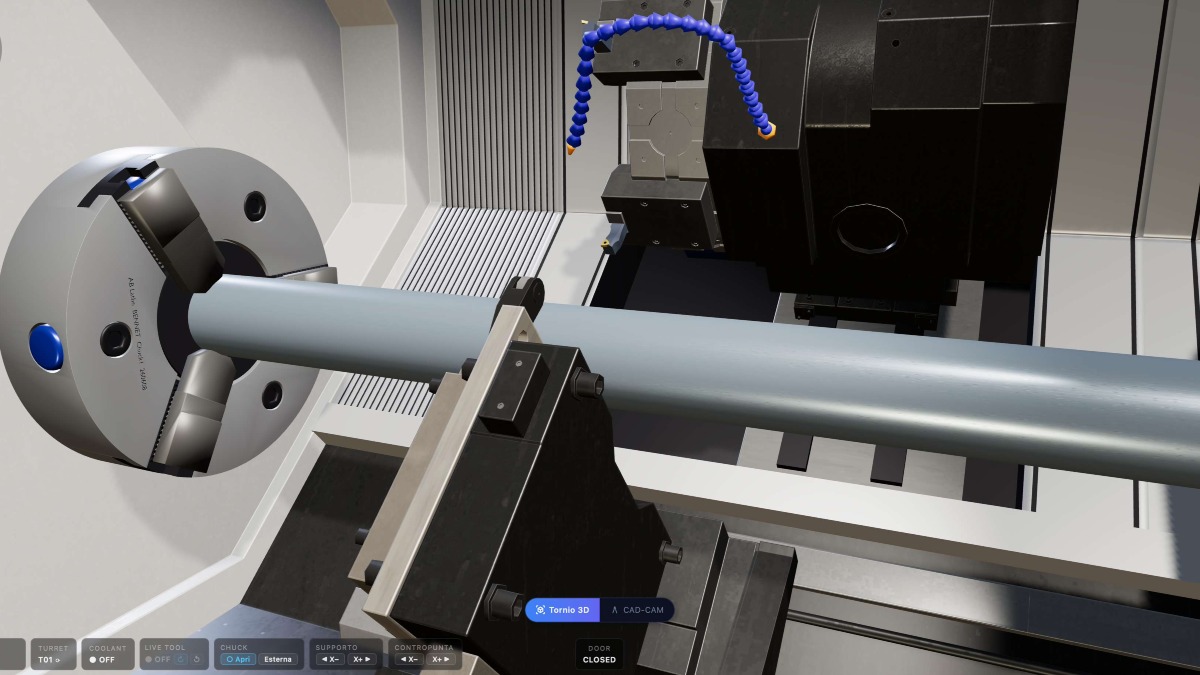
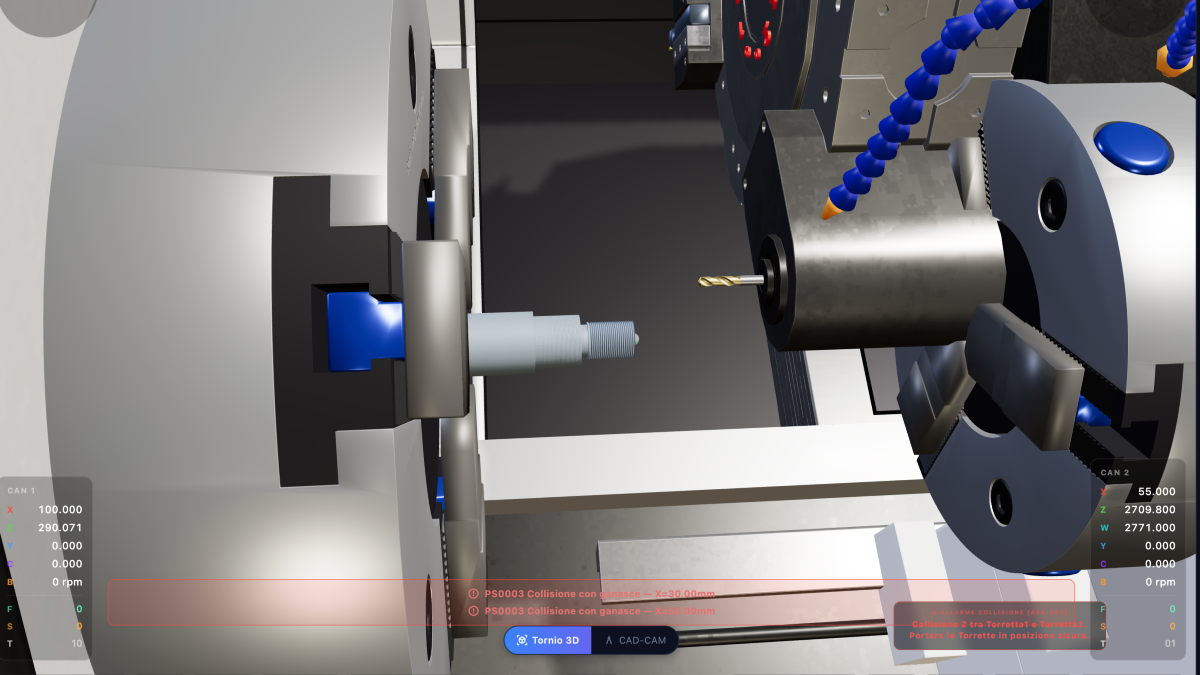
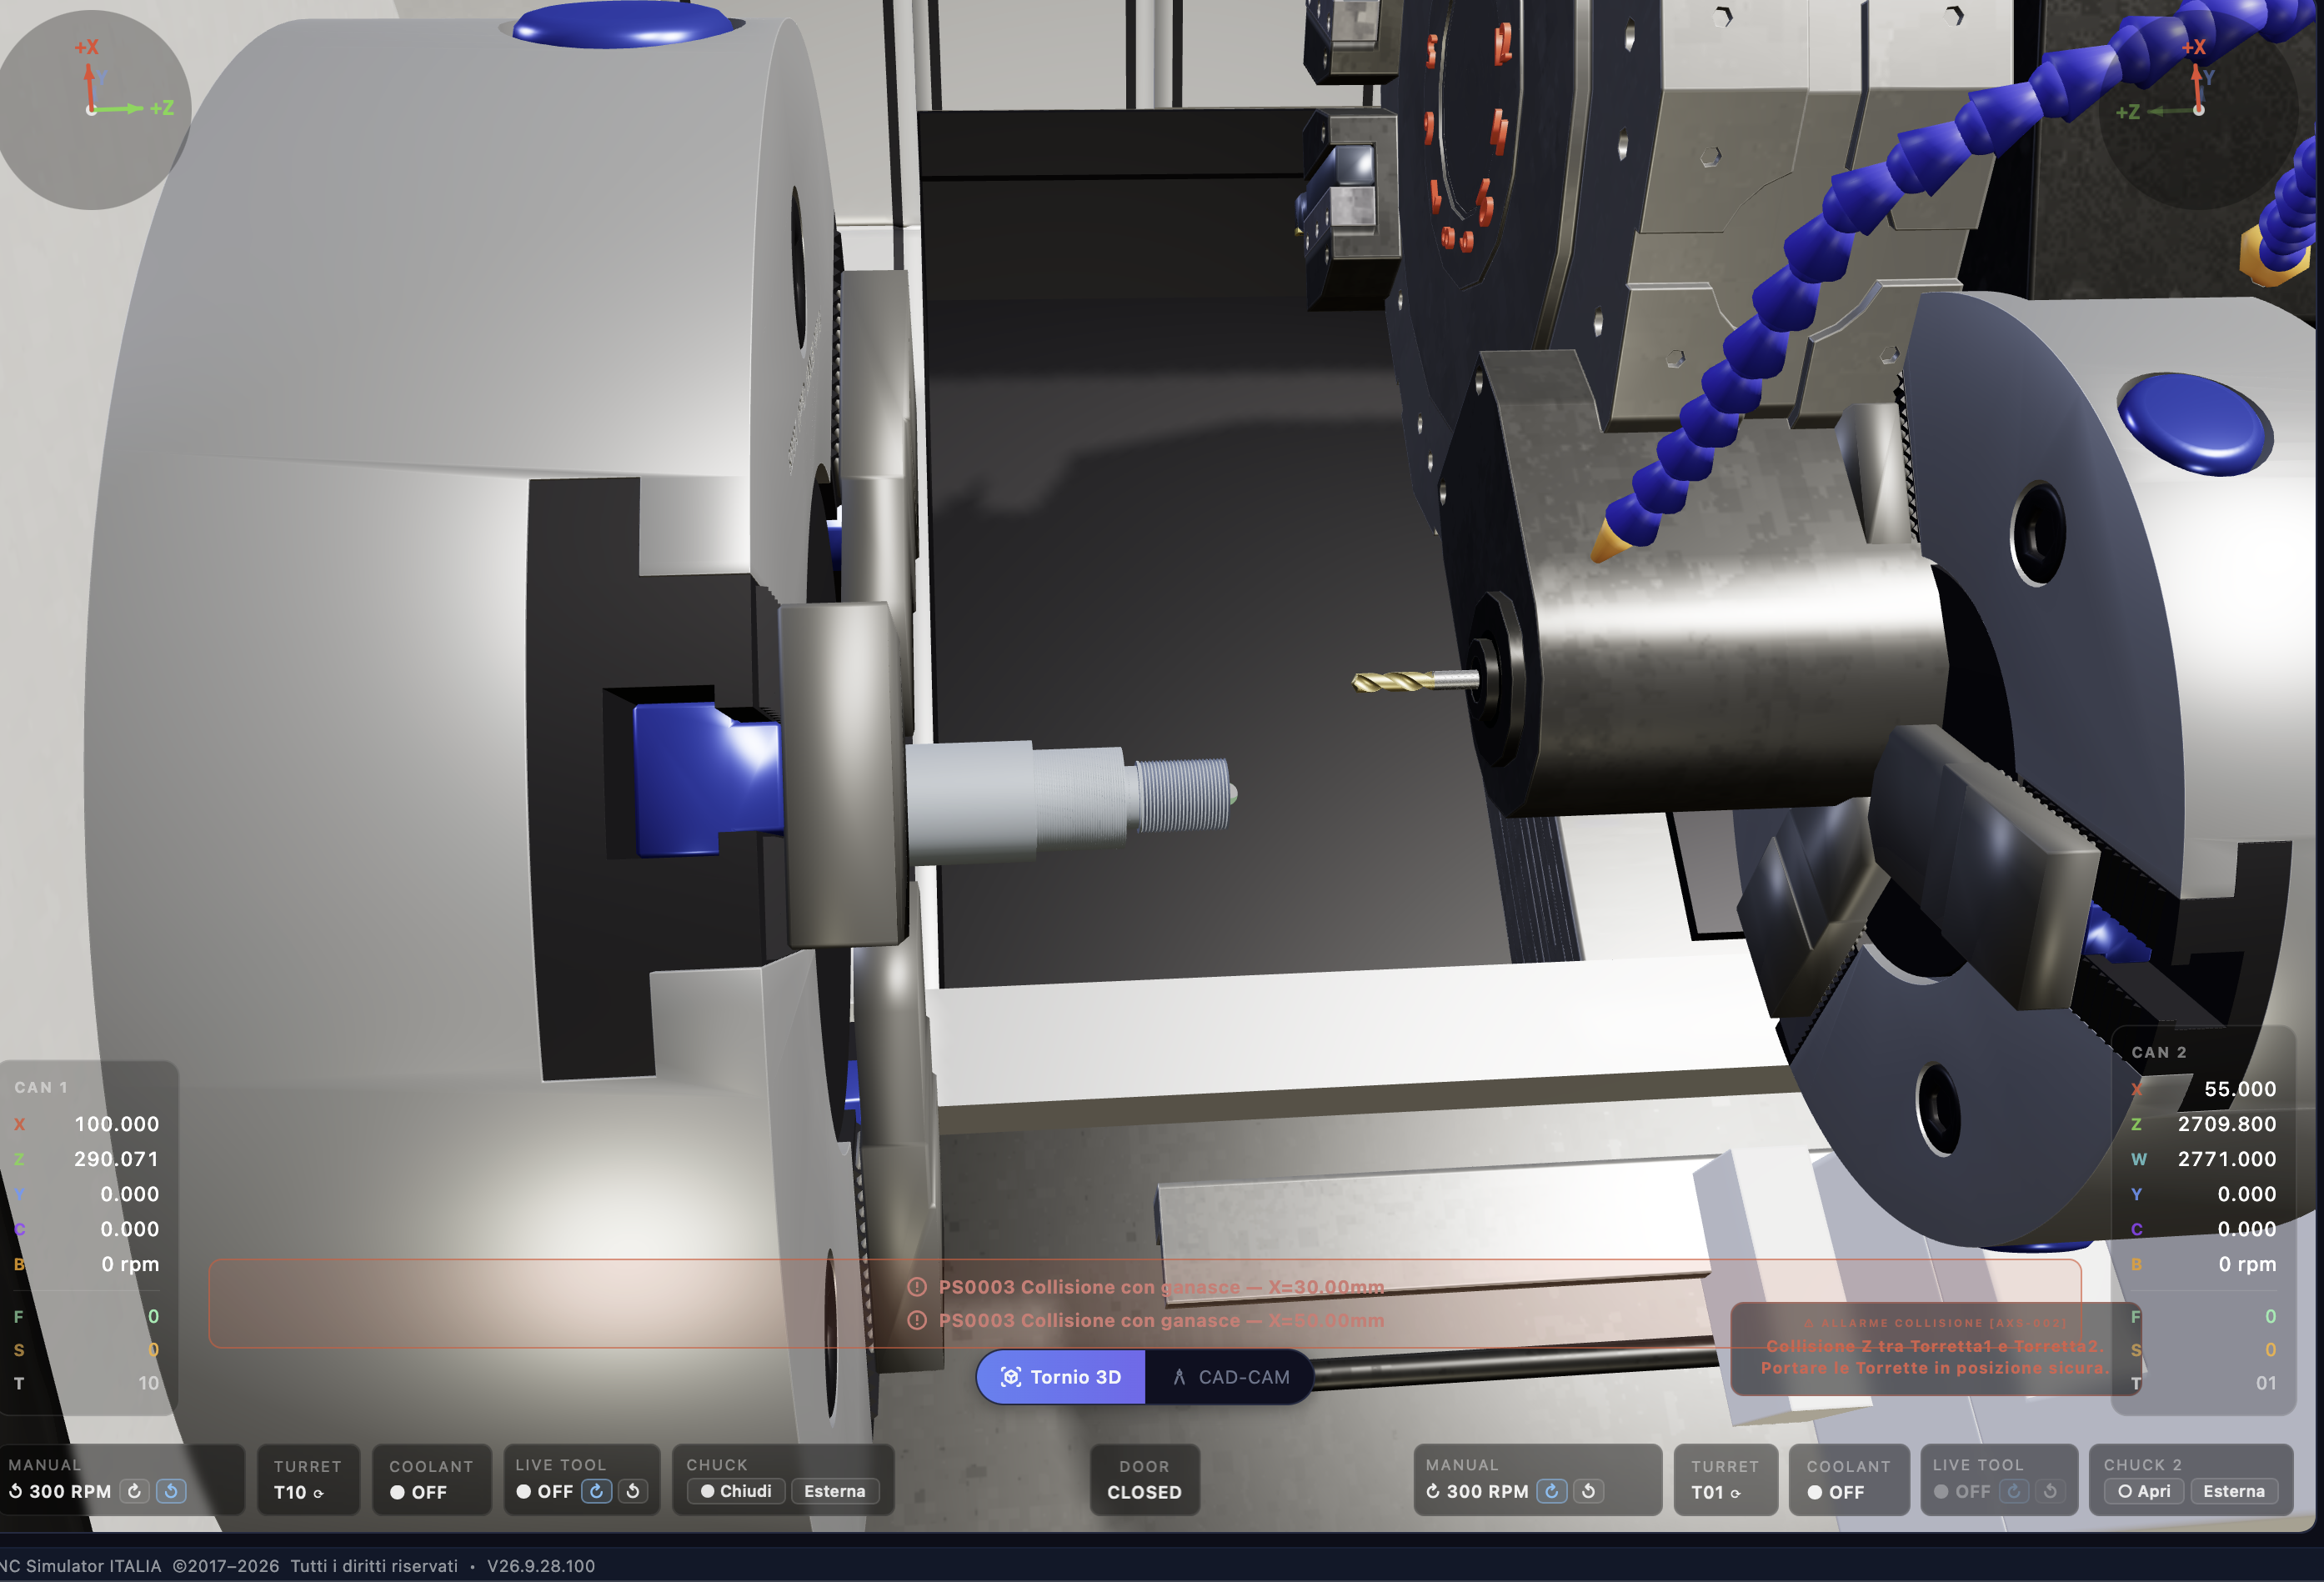
Pendant un instant j'ai eu peur !!! Puis je me suis souvenu que j'étais dans le simulateur CNC CODE et j'ai souri. Qu'importent les dégâts, je corrige tout de suite !
Voici le code erroné, vérifie-le et si tu peux, corrige-le. Allez..
CANAL1
%
O0001 (DEMO CNC CODE - AXE FILETÉ, 2 CANAUX)
(BRUT D50 X 160 - G54 Z0 = FACE LIBRE)
(CAN1: DRESSAGE, G71+G70, GORGE G75, FILETAGE G76 M30X1.5, PERÇAGE G83 AVEC OUTIL MOTORISÉ)
(PUIS TRANSFERT DE LA PIÈCE À LA CONTRE-BROCHE - CAN2 REPREND LA 2E FACE)
G21 G18 G40 G99
G54
T0101 (ÉBAUCHE EXTÉRIEURE)
G97 S1500 M04
G00 X55. Z2. M08
(DRESSAGE)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(ÉBAUCHE G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (FINITION)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (GORGE DE DÉGAGEMENT 3 MM)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (FILETAGE M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (FORET D10 SUR LA TOURELLE MOTORISÉE)
M05
M50 (AXE C: BROCHE ORIENTABLE)
G00 C0. (C ORIENTÉ À ZÉRO)
G00 X0. Z5.
G98 M23 S1200 (OUTIL MOTORISÉ SENS HORAIRE, AVANCE EN MM/MIN)
G83 Z-25. Q5000 R2 F120.
G80
M25 (ARRÊT OUTIL MOTORISÉ)
M51 (FIN AXE C)
G99
G00 X100. Z50. M09
(=== TRANSFERT DE LA PIÈCE À LA CONTRE-BROCHE ===)
M97 P1 (AUTORISATION : CAN2 VA PRENDRE LA PIÈCE)
M96 P2 (ATTENTE : CONTRE-BROCHE SERRÉE)
M11 (OUVRE LES MORS DU MANDRIN 1)
M97 P3 (PIÈCE LIBRE : CAN2 PEUT SE RETIRER)
M30
%
CANAL2
%
O0002 (DEMO CNC CODE - CAN2 REPRISE DANS LA CONTRE-BROCHE)
(DÉMARRE SUR AUTORISATION DE CAN1, PREND LA PIÈCE ET USINE LA SECONDE FACE)
G21 G18 G40 G99
G00 W2921.0 (CONTRE-BROCHE AU CONTACT DE LA PIÈCE)
M68 (SERRE LES MORS DE LA CONTRE-BROCHE)
M97 P2 (SERRÉ : CAN1 PEUT OUVRIR)
M96 P3 (ATTENTE : MANDRIN 1 OUVERT)
G00 W2771.0 (RETIRE LA CONTRE-BROCHE AVEC LA PIÈCE)
G54
T0101 (FINITION EXTÉRIEURE CAN2)
G97 S1500 M104
G00 X55. Z2.
(DRESSAGE DE LA SECONDE FACE)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(CHANFREIN 2 X 45)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
N'oublie pas de vérifier que la touche SINC est activée !