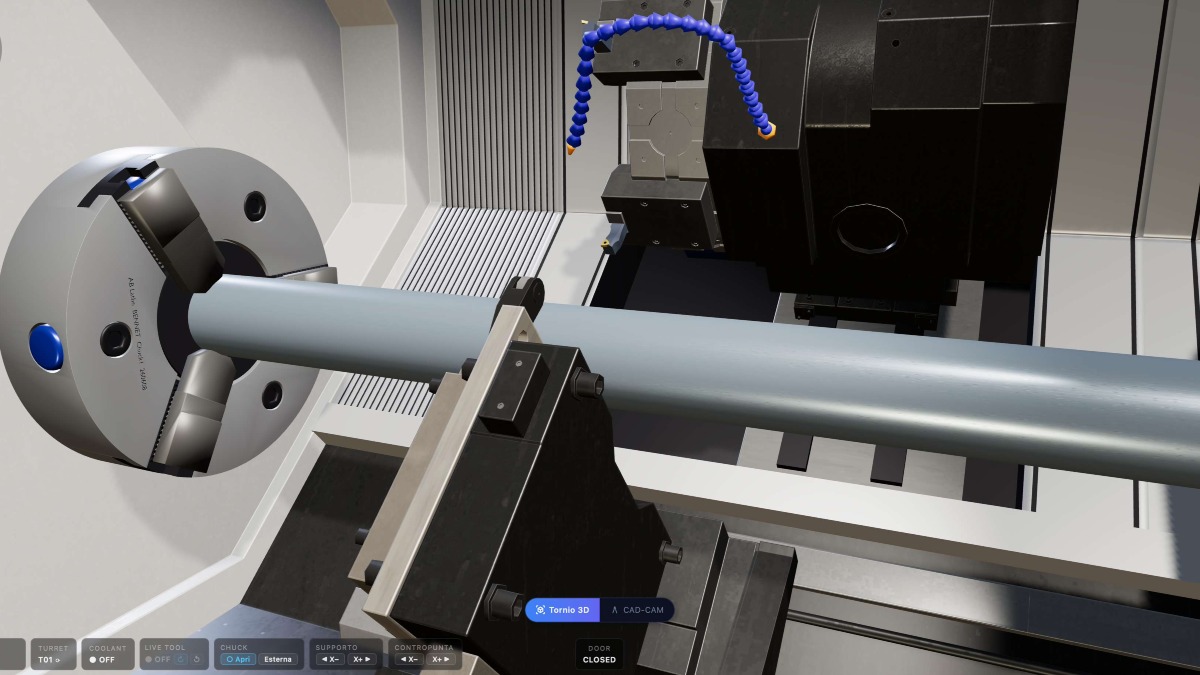
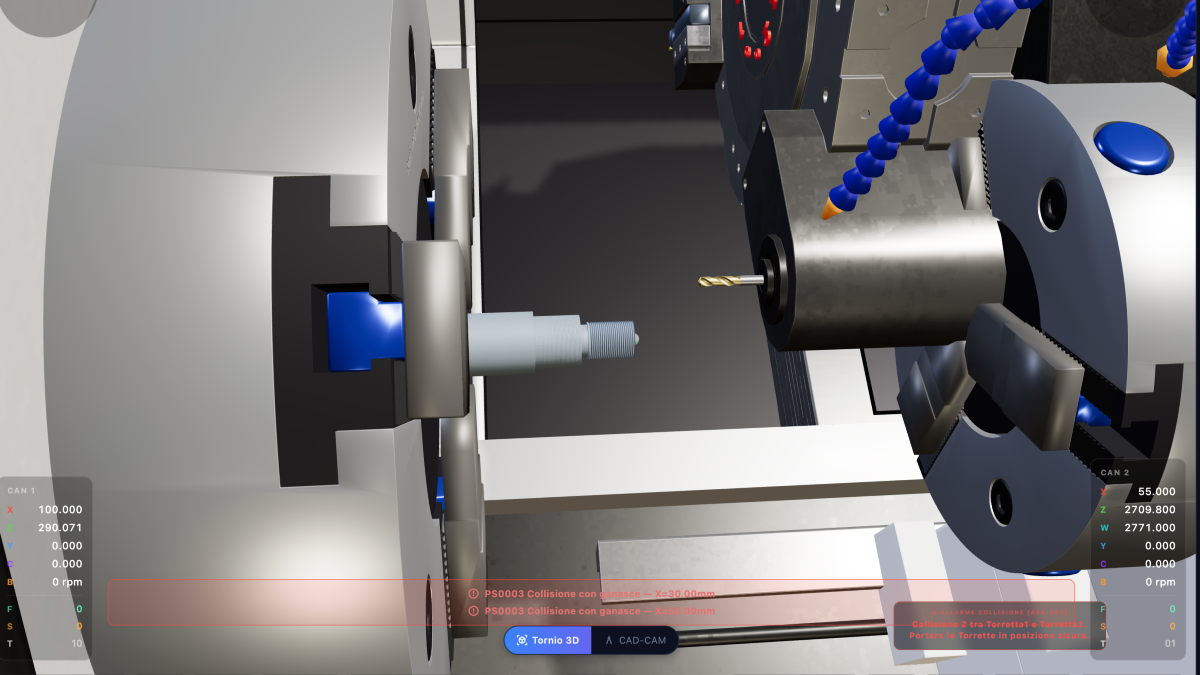
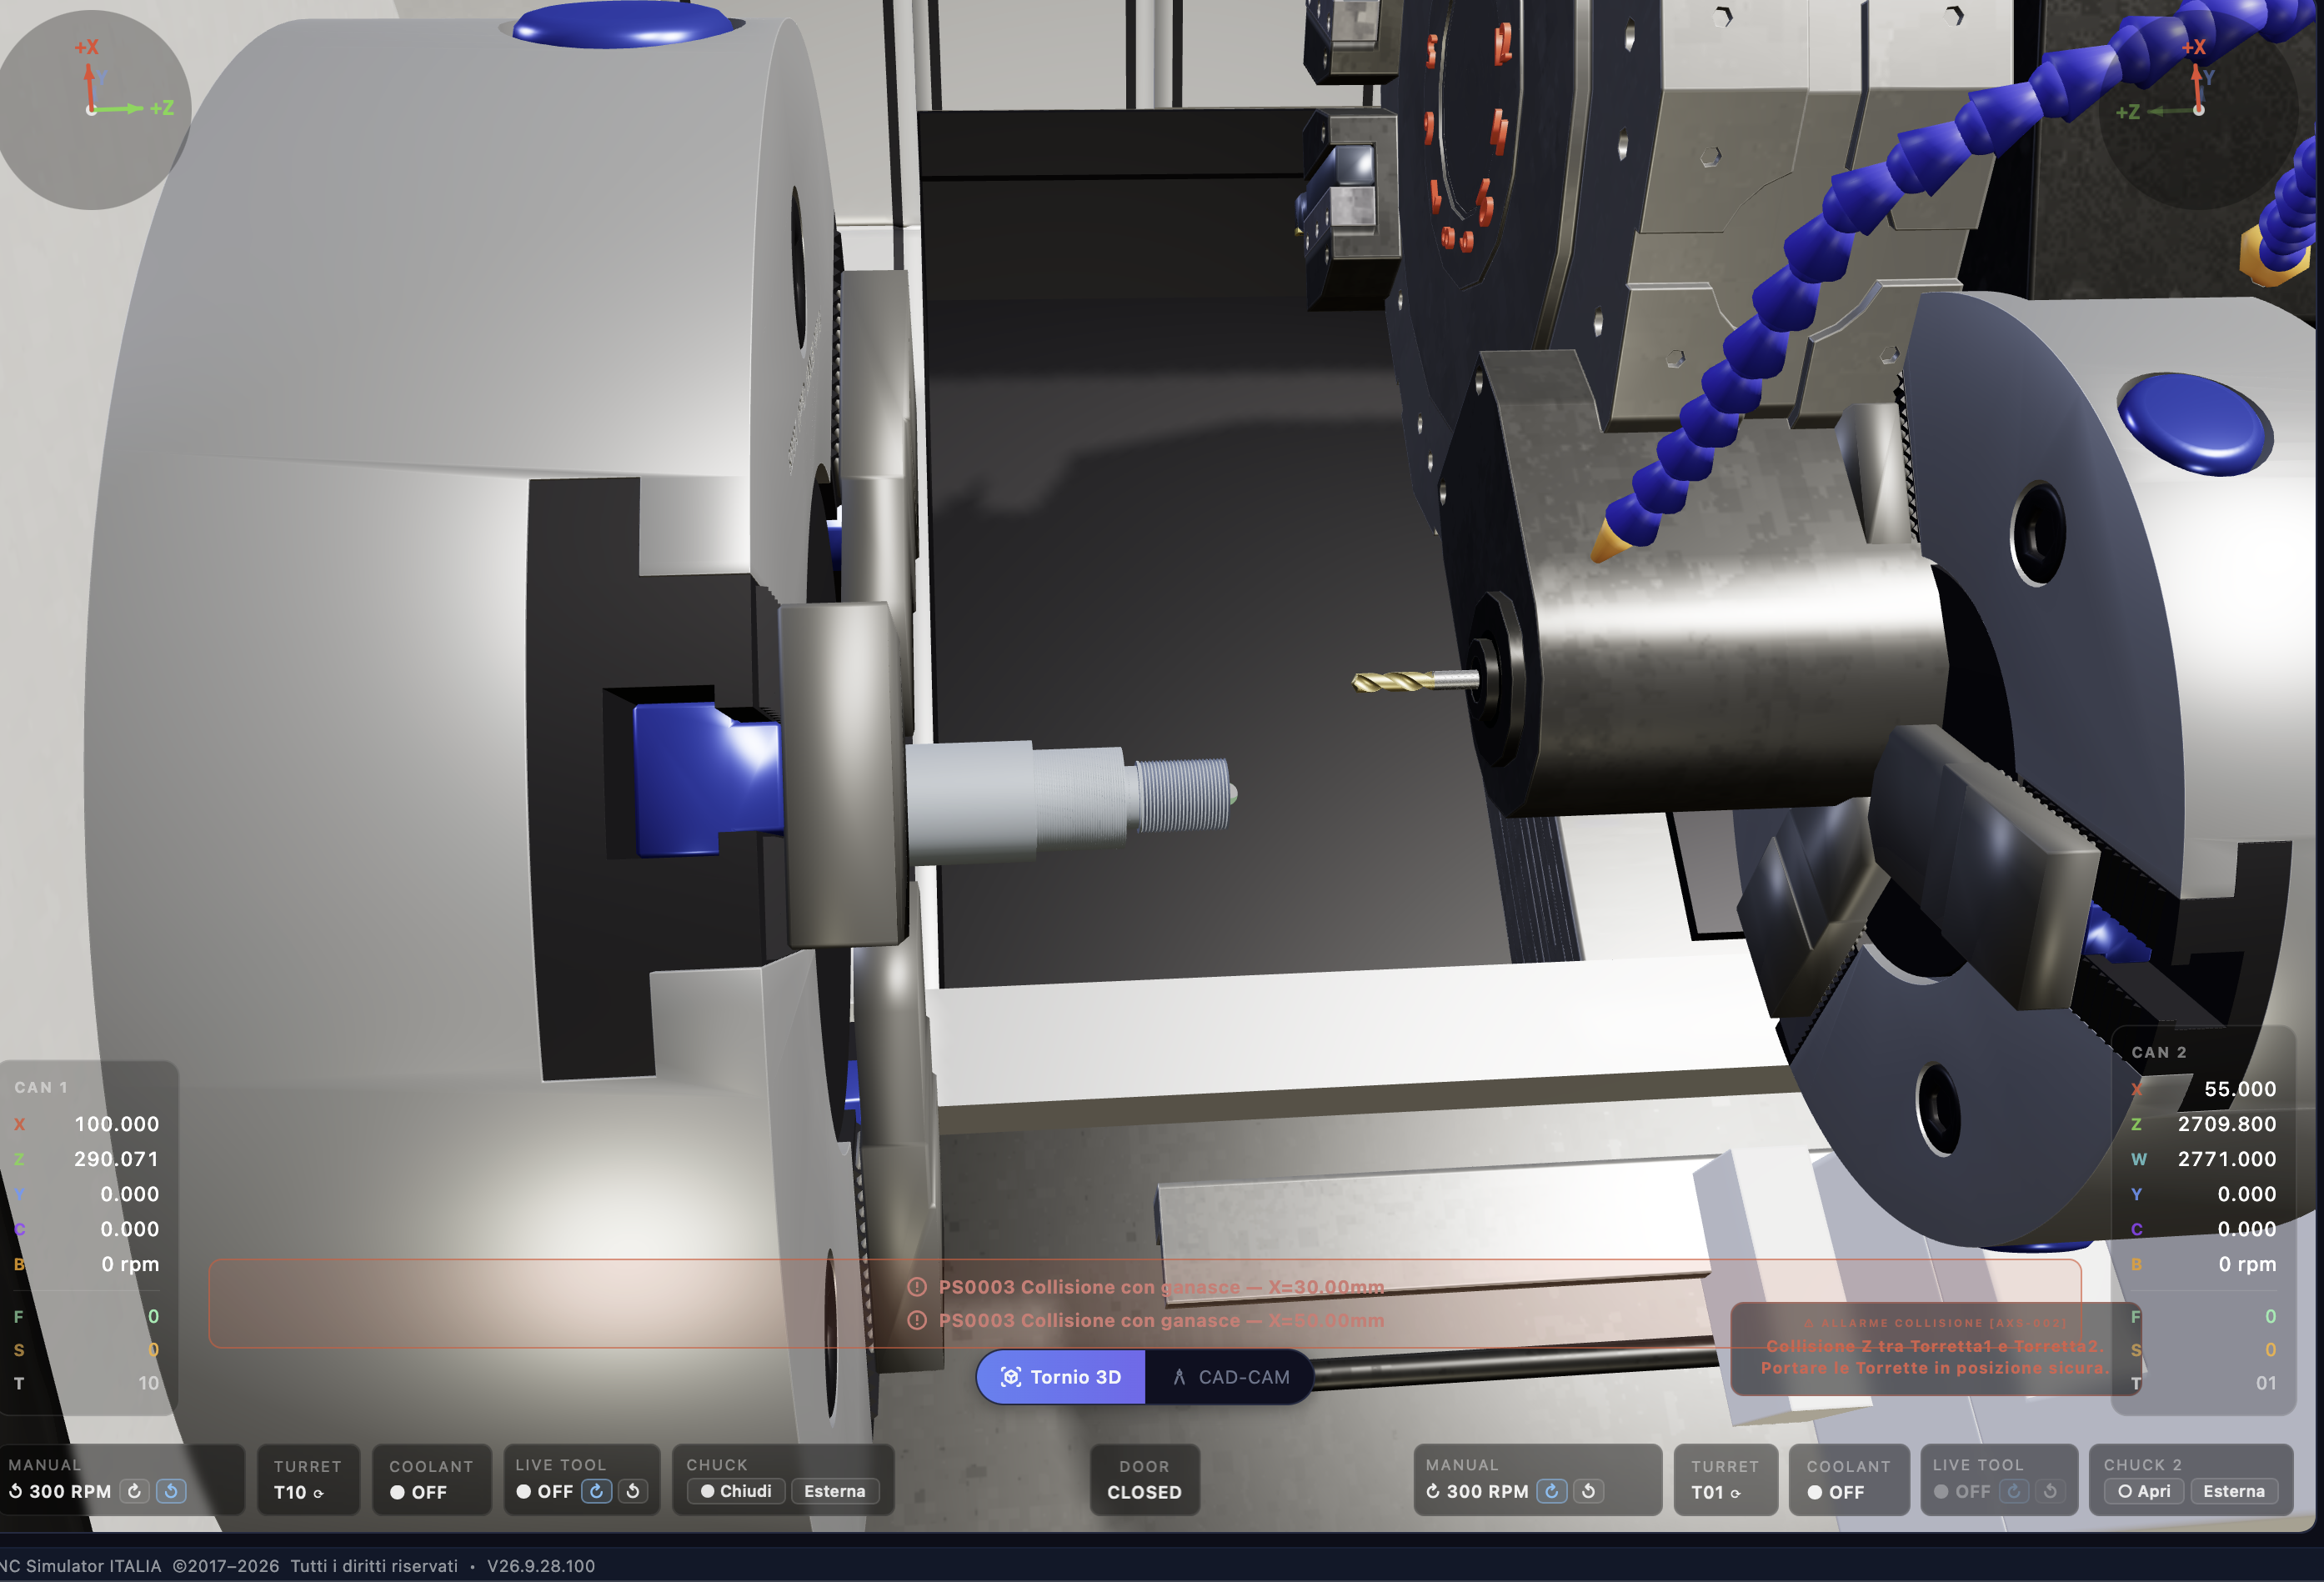
एक पल के लिए मैं डर गया!!! फिर मुझे याद आया कि मैं CNC CODE सिमुलेटर में था और मैं मुस्कुरा दिया। नुकसान की मुझे क्या चिंता, अब तुरंत ठीक कर देता हूं!
यह गलत कोड था, जांच कर लो और अगर कर सको तो सुधार लो। चलो..
चैनल1
%
O0001 (डेमो CNC CODE - थ्रेडेड पिन, 2 चैनल)
(ब्लैंक D50 X 160 - G54 Z0 = मुक्त सतह)
(CAN1: फेसिंग, G71+G70, ग्रूव G75, थ्रेड G76 M30X1.5, छेद G83 मोटराइज्ड टूल के साथ)
(फिर कॉन्ट्रो-स्पिंडल को पीस का पारगमन - CAN2 दूसरी सतह पर काम करता है)
G21 G18 G40 G99
G54
T0101 (बाहरी रफिंग)
G97 S1500 M04
G00 X55. Z2. M08
(फेसिंग)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(रफिंग G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (फिनिशिंग)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (डिस्चार्ज ग्रूव 3 मिमी)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (थ्रेडिंग M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (D10 ड्रिल सब-स्पिंडल पर)
M05
M50 (C अक्ष: ओरिएंटेबल स्पिंडल)
G00 C0. (C शून्य पर ओरिएंटेड)
G00 X0. Z5.
G98 M23 S1200 (मोटराइज्ड घड़ी की दिशा में, फीड मिमी/मिनट)
G83 Z-25. Q5000 R2 F120.
G80
M25 (मोटराइज्ड टूल स्टॉप)
M51 (C अक्ष समाप्त)
G99
G00 X100. Z50. M09
(=== पीस का कॉन्ट्रो-स्पिंडल को पारगमन ===)
M97 P1 (अनुमति: CAN2 पीस लेने जाता है)
M96 P2 (प्रतीक्षा: कॉन्ट्रो-स्पिंडल जकड़ा हुआ)
M11 (स्पिंडल 1 के जबड़े खोलता है)
M97 P3 (पीस मुक्त: CAN2 पीछे हट सकता है)
M30
%
चैनल2
%
O0002 (डेमो CNC CODE - CAN2 कॉन्ट्रो-स्पिंडल में पुनः पकड़)
(CAN1 की अनुमति पर शुरू होता है, पीस लेता है और दूसरी सतह पर काम करता है)
G21 G18 G40 G99
G00 W2921.0 (कॉन्ट्रो-स्पिंडल पीस के संपर्क में)
M68 (कॉन्ट्रो-स्पिंडल के जबड़े जकड़ता है)
M97 P2 (जकड़ा हुआ: CAN1 खोल सकता है)
M96 P3 (प्रतीक्षा: स्पिंडल 1 खुला)
G00 W2771.0 (कॉन्ट्रो-स्पिंडल को पीस के साथ पीछे खींचता है)
G54
T0101 (बाहरी फिनिशिंग CAN2)
G97 S1500 M104
G00 X55. Z2.
(दूसरी सतह की फेसिंग)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(चैम्फर 2 X 45)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
याद रखें कि SINC बटन सक्रिय है इसकी जांच करें!