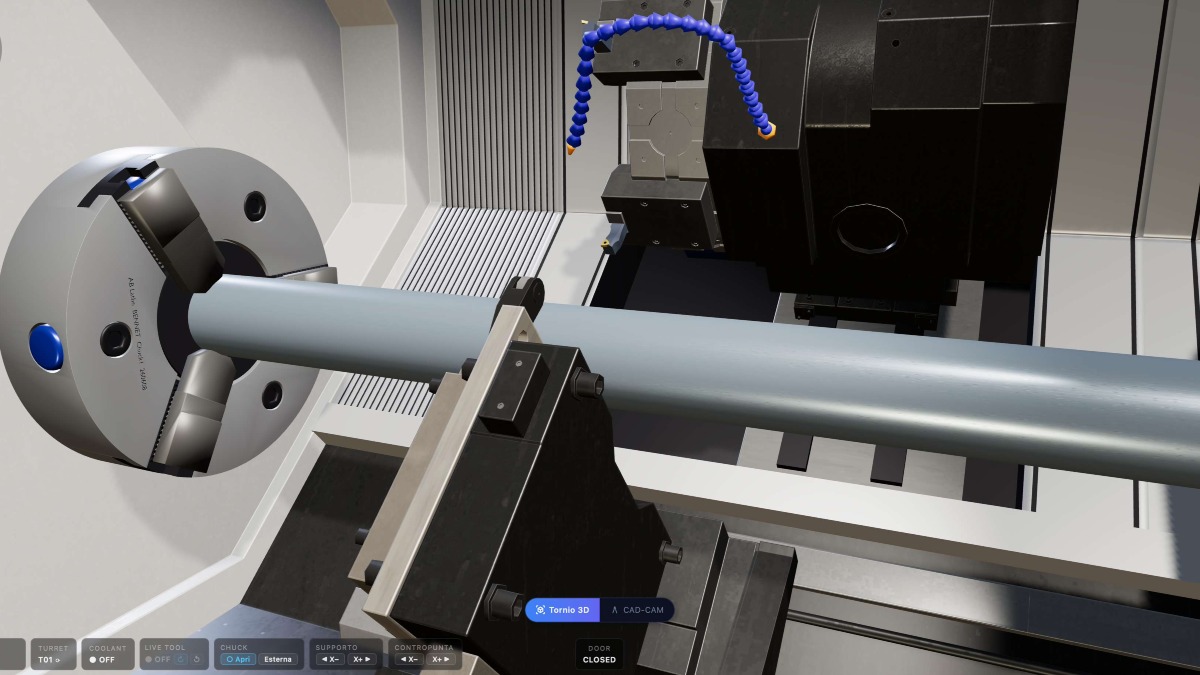
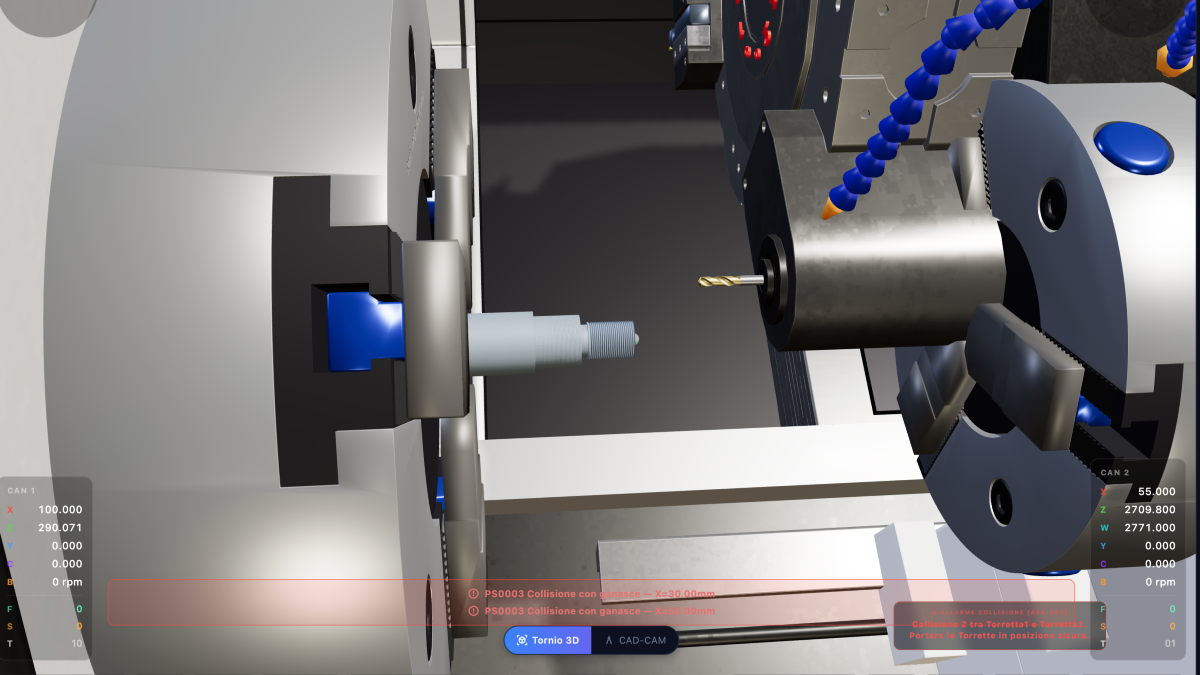
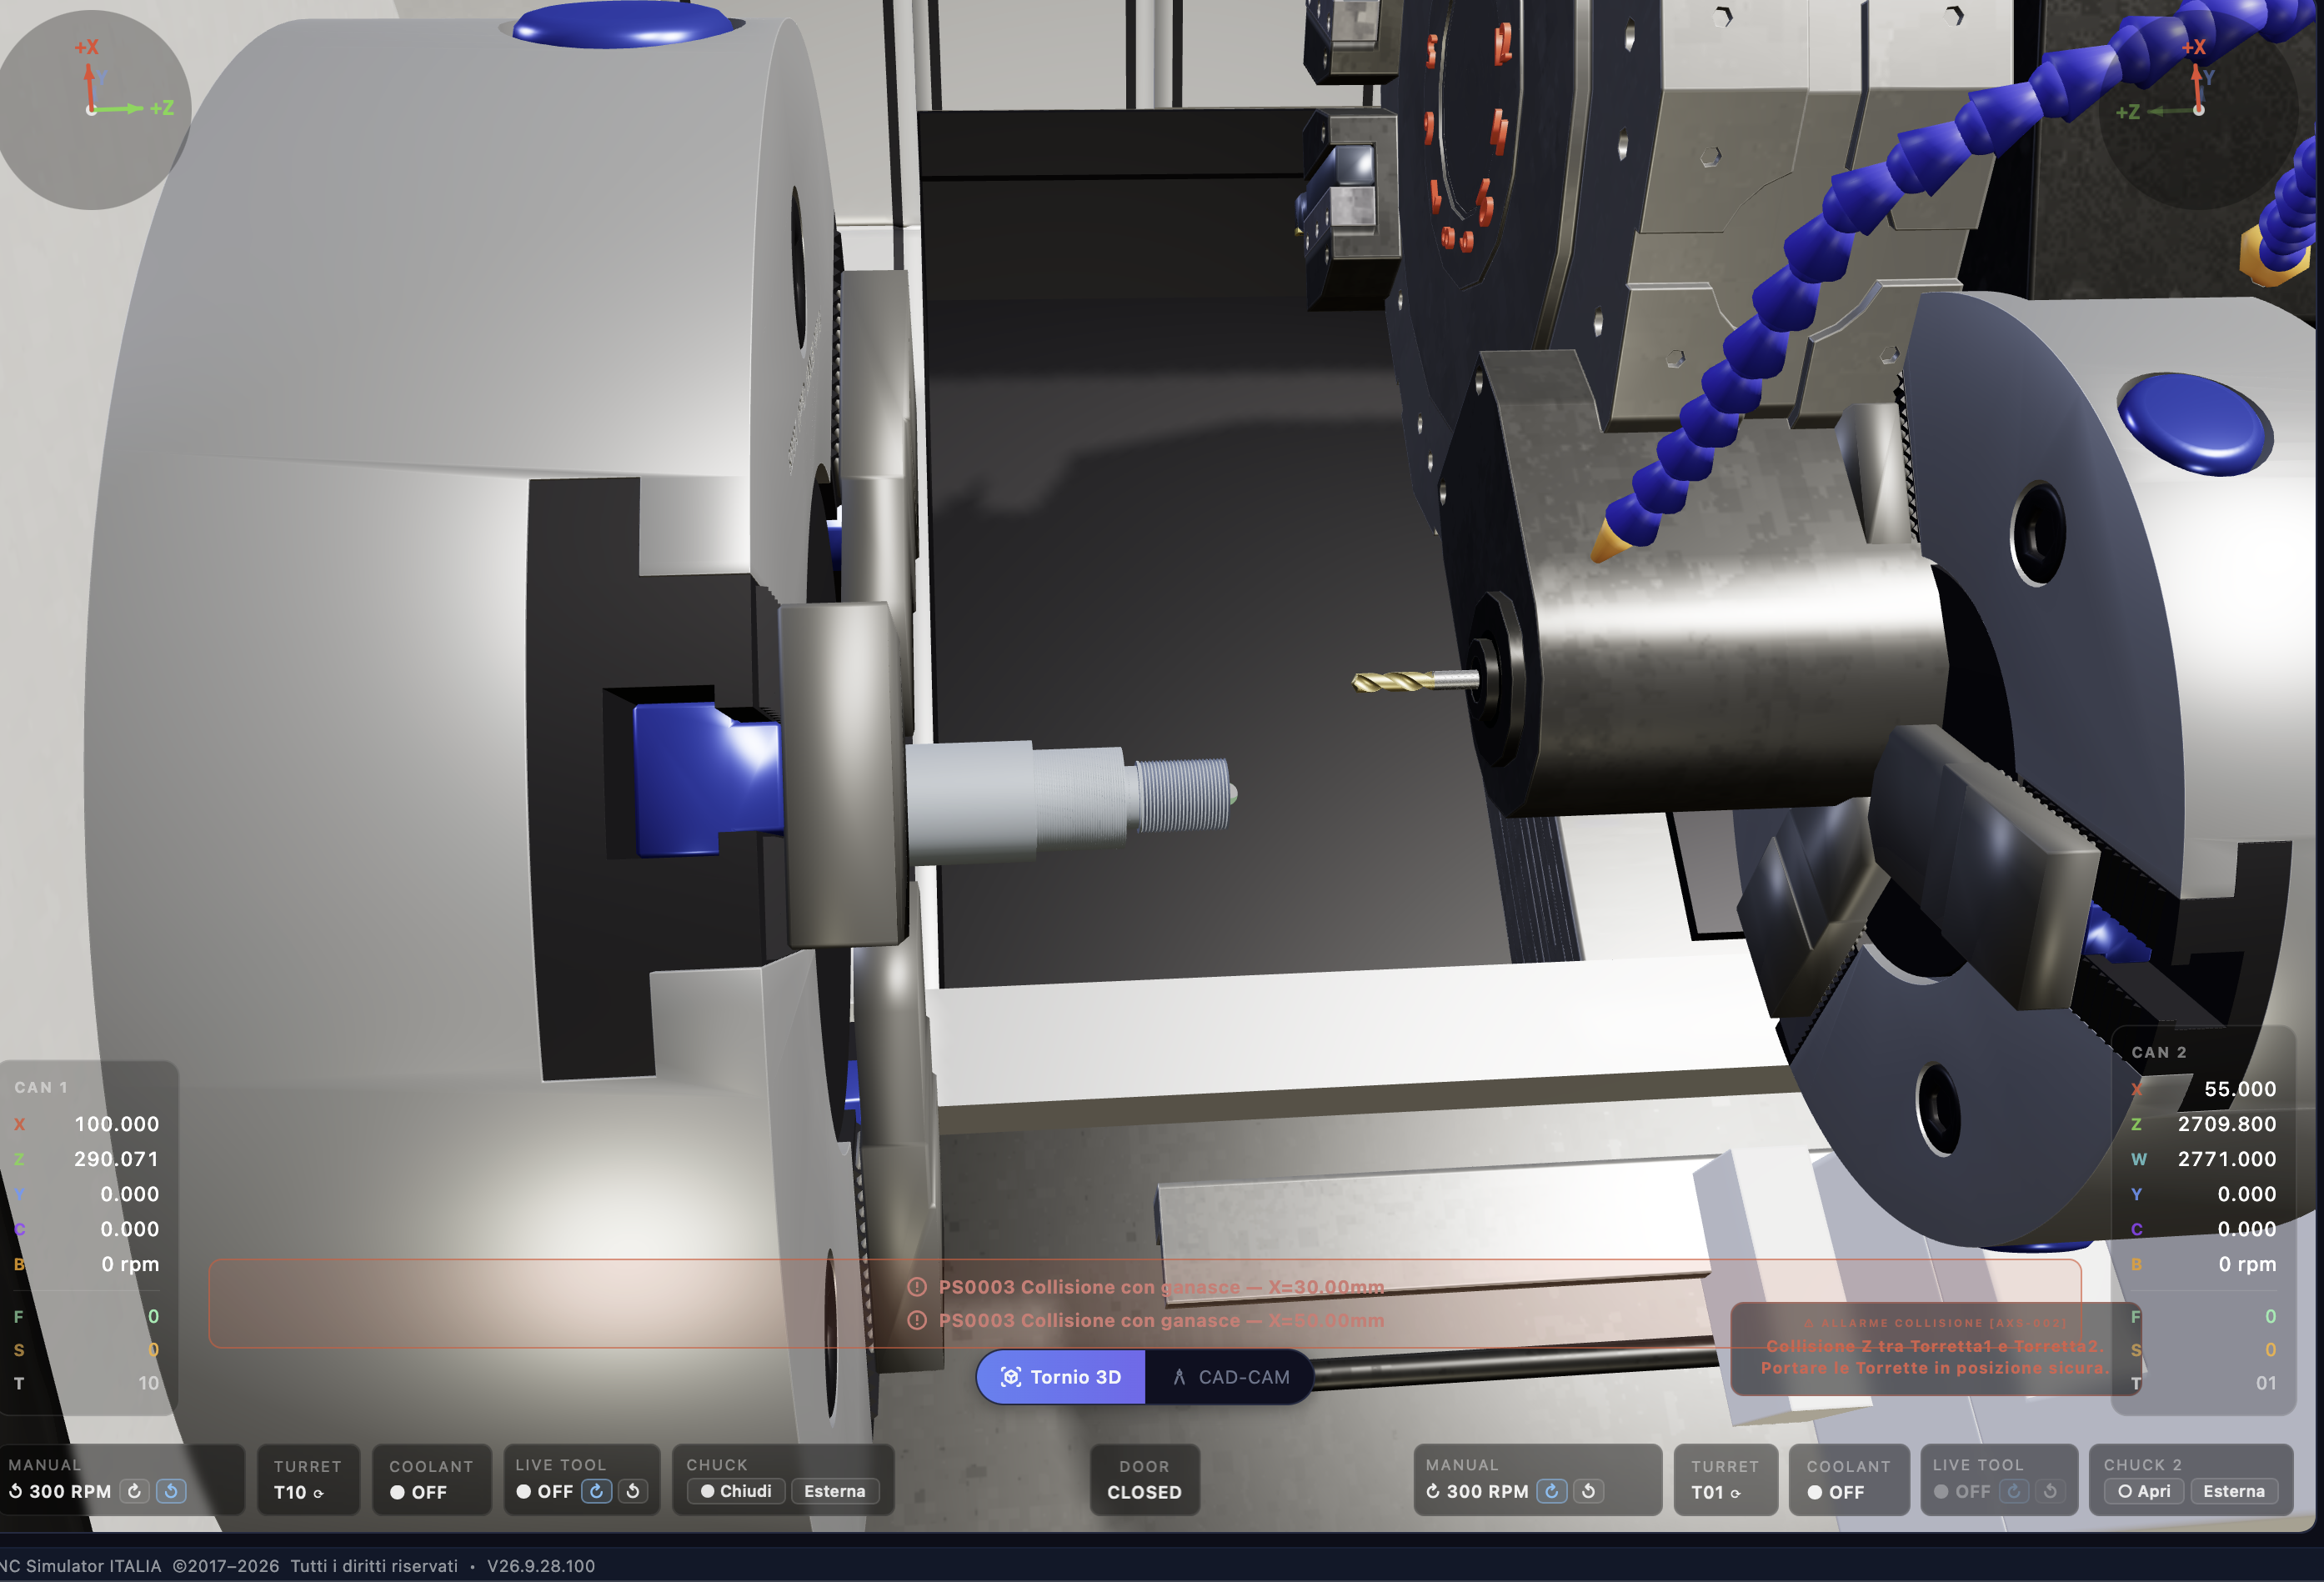
Por um momento fiquei com medo!!! Depois me lembrei que estava no simulador de CNC CODE e sorri. O que me importa o dano, agora corrijo na hora!
Este era o código errado, verifique e se conseguir, corrija. Vamos lá..
CANAL1
%
O0001 (DEMO CNC CODE - PINO ROSCADO, 2 CANAIS)
(BRUTO D50 X 160 - G54 Z0 = FACE LIVRE)
(CAN1: FACEAMENTO, G71+G70, RANHURA G75, ROSCA G76 M30X1.5, FURO G83 COM MOTORIZADO)
(DEPOIS PASSAGEM DA PEÇA PARA O CONTRA-FUSO - CAN2 RETOMA A 2ª FACE)
G21 G18 G40 G99
G54
T0101 (DESBASTE EXTERNO)
G97 S1500 M04
G00 X55. Z2. M08
(FACEAMENTO)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(DESBASTE G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (ACABAMENTO)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (RANHURA DE ALÍVIO 3 MM)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (ROSCA M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (BROCA D10 NO MANDRIL)
M05
M50 (EIXO C: FUSO ORIENTÁVEL)
G00 C0. (C ORIENTADO A ZERO)
G00 X0. Z5.
G98 M23 S1200 (MOTORIZADO HORÁRIO, AVANÇO MM/MIN)
G83 Z-25. Q5000 R2 F120.
G80
M25 (STOP MOTORIZADO)
M51 (FIM EIXO C)
G99
G00 X100. Z50. M09
(=== PASSAGEM DA PEÇA PARA O CONTRA-FUSO ===)
M97 P1 (CONSENTIMENTO: CAN2 VAI PEGAR A PEÇA)
M96 P2 (ESPERA: CONTRA-FUSO FECHADO)
M11 (ABRE AS GARRAS DO FUSO 1)
M97 P3 (PEÇA LIVRE: CAN2 PODE RECUAR)
M30
%
CANAL2
%
O0002 (DEMO CNC CODE - CAN2 RETOMADA NO CONTRA-FUSO)
(INICIA COM O CONSENTIMENTO DE CAN1, PEGA A PEÇA E USINA A SEGUNDA FACE)
G21 G18 G40 G99
G00 W2921.0 (CONTRA-FUSO EM CONTATO COM A PEÇA)
M68 (FECHA AS GARRAS DO CONTRA-FUSO)
M97 P2 (FECHADO: CAN1 PODE ABRIR)
M96 P3 (ESPERA: FUSO 1 ABERTO)
G00 W2771.0 (RECUA O CONTRA-FUSO COM A PEÇA)
G54
T0101 (ACABAMENTO EXTERNO CAN2)
G97 S1500 M104
G00 X55. Z2.
(FACEAMENTO DA SEGUNDA FACE)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(CHANFRO 2 X 45)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
Lembre-se de verificar se a tecla SINC está ativa!