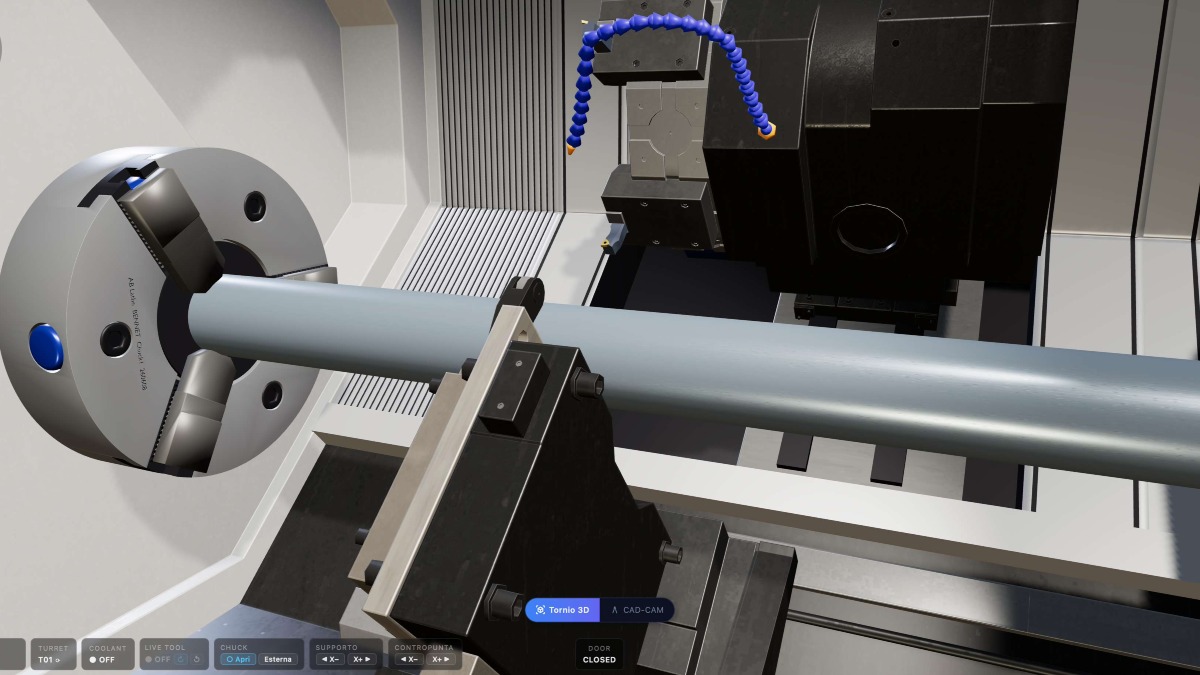
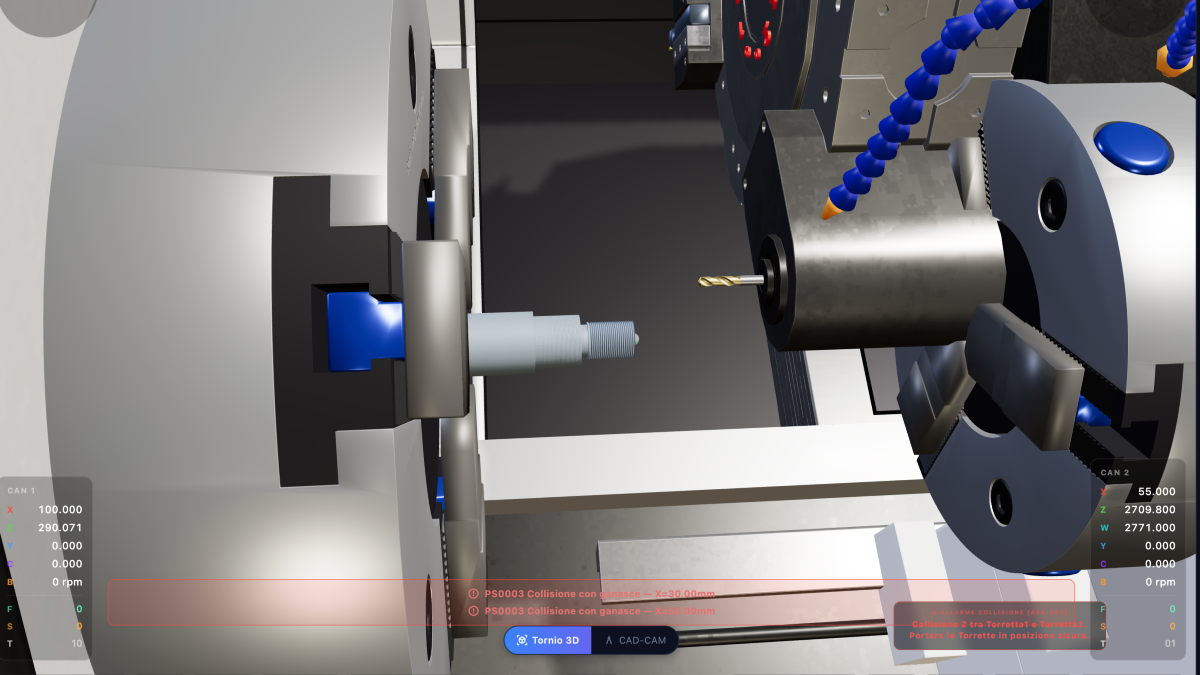
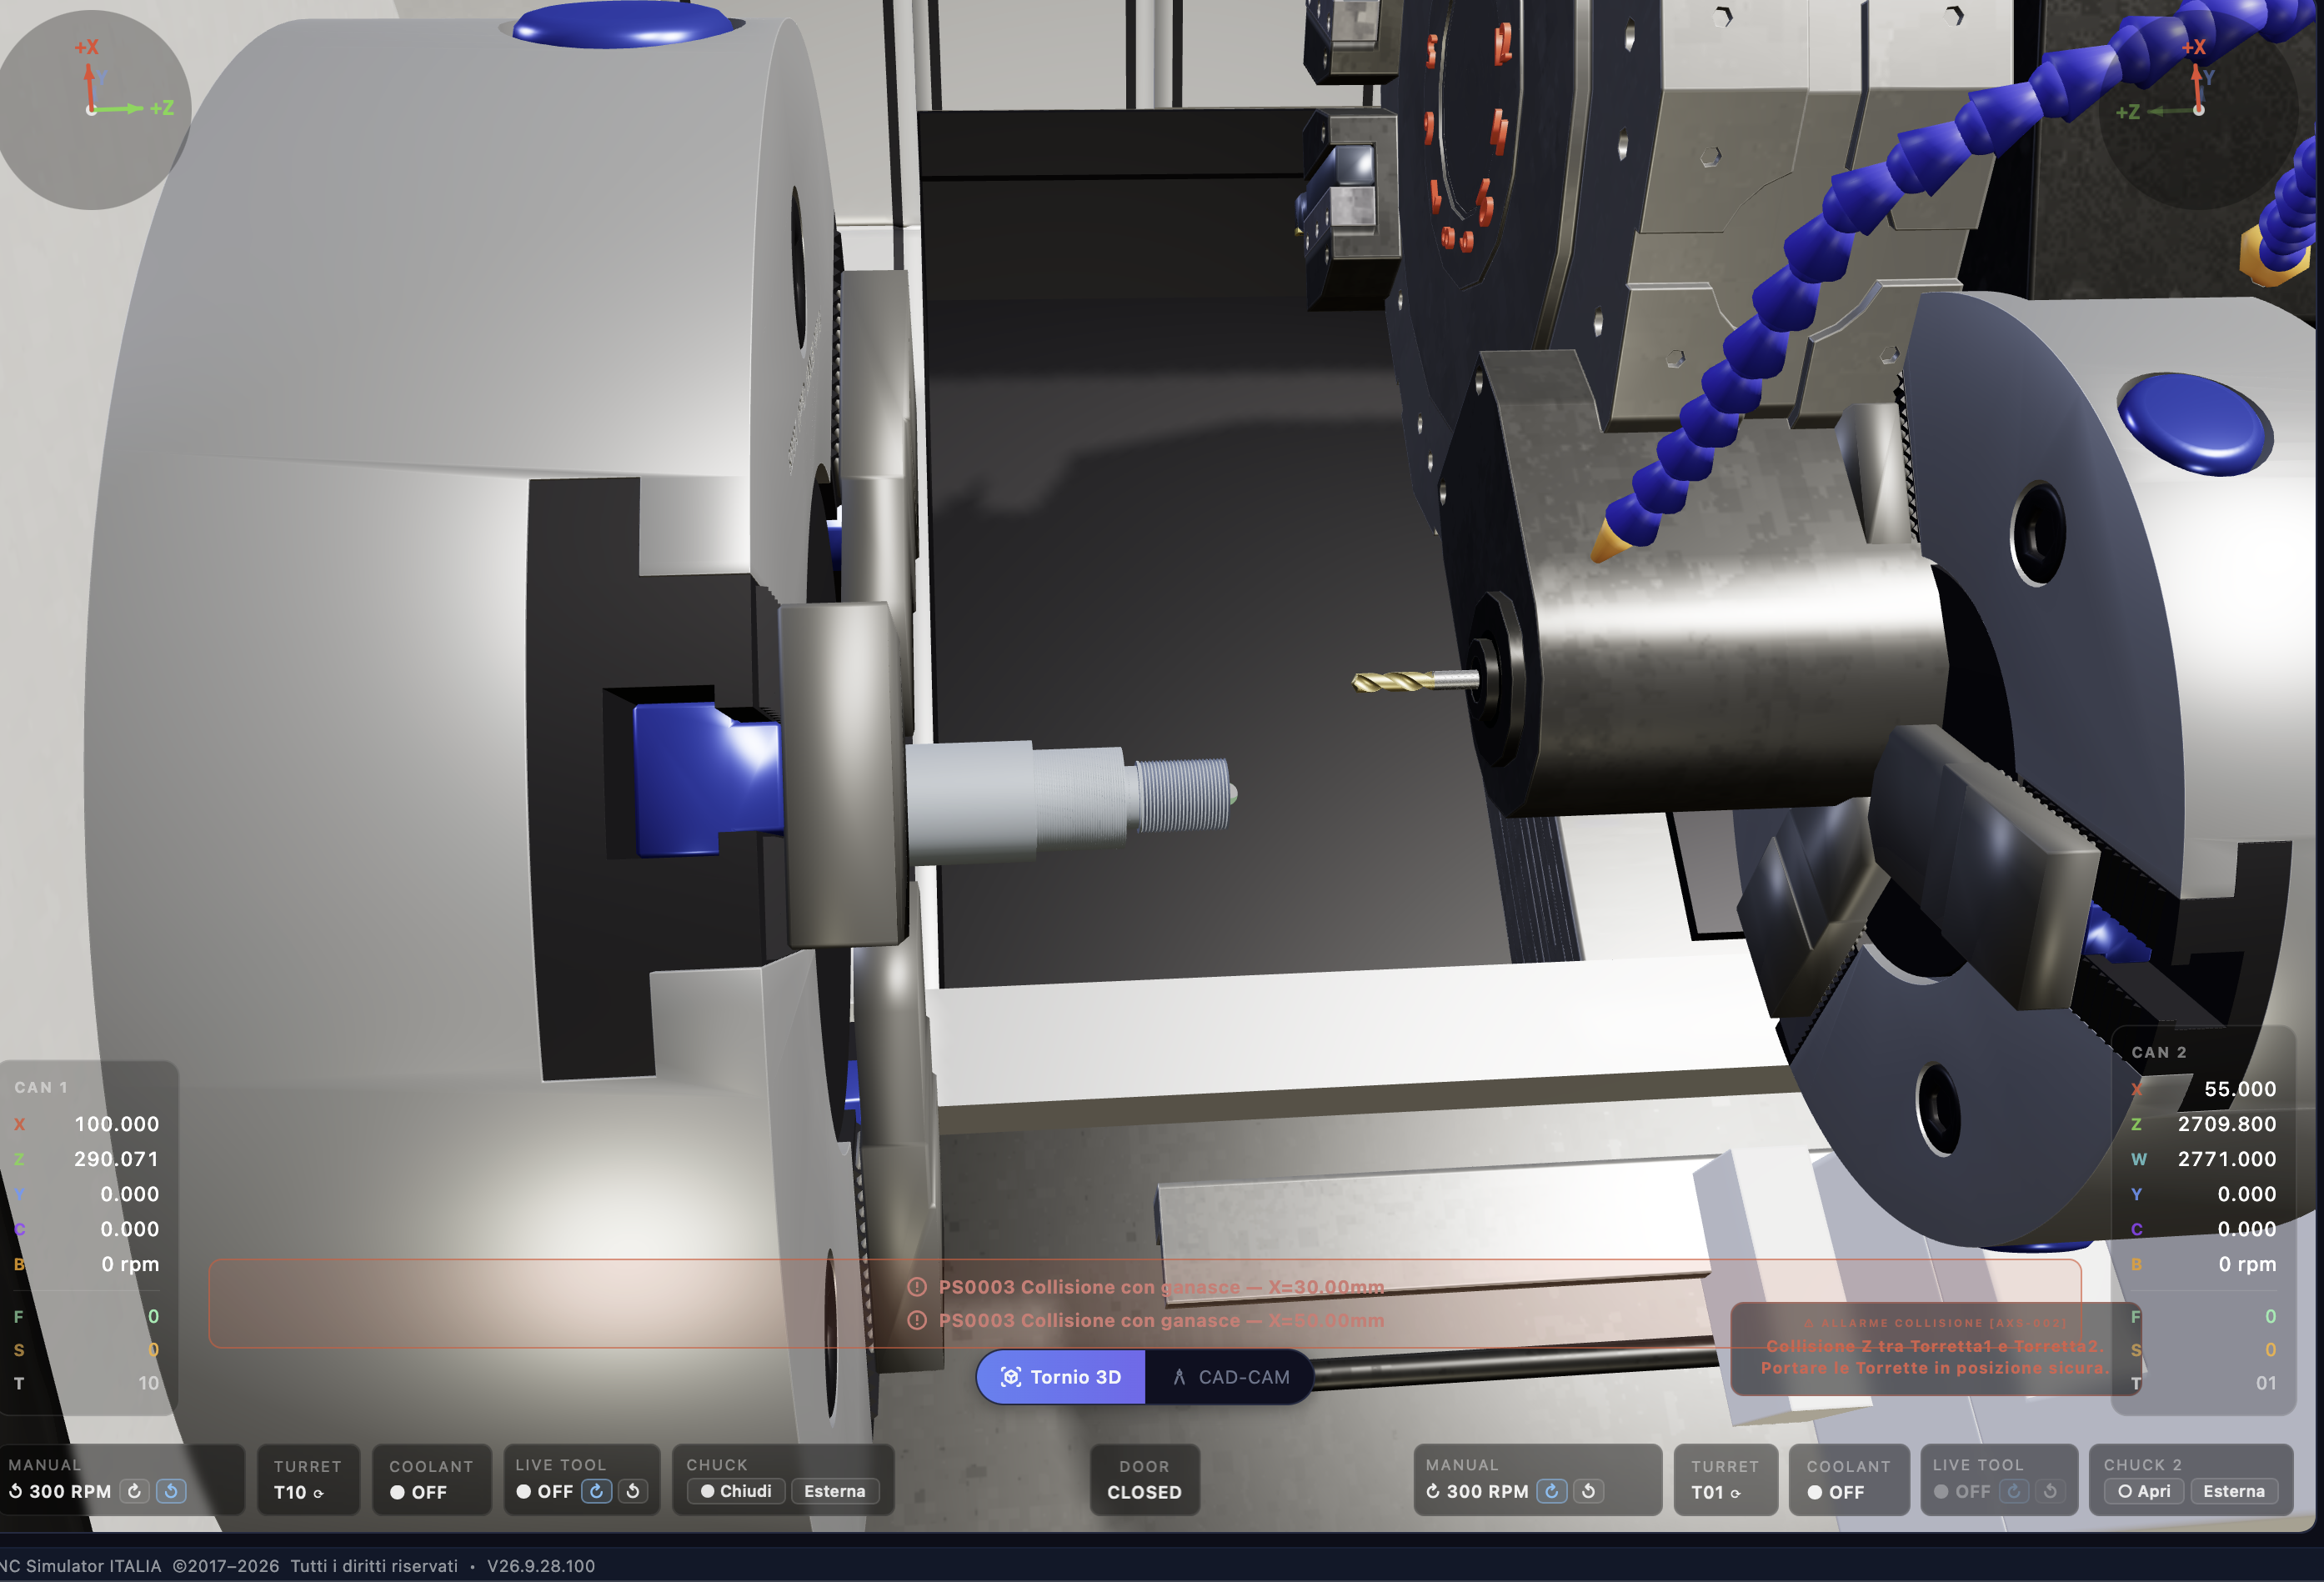
На мгновение я испугался!!! Потом вспомнил, что нахожусь в симуляторе CNC CODE, и улыбнулся. Какая разница в ущербе, сейчас сразу всё исправлю!
Вот этот неправильный код, проверь сам и, если сможешь, исправь. Давай..
КАНАЛ1
%
O0001 (ДЕМО CNC CODE - РЕЗЬБОВОЙ ВАЛИК, 2 КАНАЛА)
(ЗАГОТОВКА D50 X 160 - G54 Z0 = СВОБОДНЫЙ ТОРЕЦ)
(КАН1: ПОДРЕЗКА ТОРЦА, G71+G70, КАНАВКА G75, РЕЗЬБА G76 M30X1.5, ОТВЕРСТИЕ G83 С ПРИВОДНЫМ ИНСТРУМЕНТОМ)
(ЗАТЕМ ПЕРЕДАЧА ДЕТАЛИ НА КОНТРШПИНДЕЛЬ - CAN2 ОБРАБАТЫВАЕТ 2-Ю СТОРОНУ)
G21 G18 G40 G99
G54
T0101 (ЧЕРНОВАЯ ОБРАБОТКА НАРУЖНАЯ)
G97 S1500 M04
G00 X55. Z2. M08
(ПОДРЕЗКА ТОРЦА)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(ЧЕРНОВАЯ ОБРАБОТКА G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (ЧИСТОВАЯ ОБРАБОТКА)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (КАНАВКА ВЫТОЧКИ 3 ММ)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (НАРЕЗКА РЕЗЬБЫ M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (СВЕРЛО D10 НА РЕВОЛЬВЕРНОЙ ГОЛОВКЕ)
M05
M50 (ОСЬ C: ПОВОРОТНЫЙ ШПИНДЕЛЬ)
G00 C0. (C УСТАНОВЛЕНА В НОЛЬ)
G00 X0. Z5.
G98 M23 S1200 (ПРИВОДНОЙ ИНСТРУМЕНТ ПО ЧАСОВОЙ, ПОДАЧА ММ/МИН)
G83 Z-25. Q5000 R2 F120.
G80
M25 (СТОП ПРИВОДНОГО ИНСТРУМЕНТА)
M51 (КОНЕЦ ОСИ C)
G99
G00 X100. Z50. M09
(=== ПЕРЕДАЧА ДЕТАЛИ НА КОНТРШПИНДЕЛЬ ===)
M97 P1 (РАЗРЕШЕНИЕ: CAN2 ИДЁТ ЗАБИРАТЬ ДЕТАЛЬ)
M96 P2 (ОЖИДАНИЕ: КОНТРШПИНДЕЛЬ ЗАЖАТ)
M11 (ОТКРЫВАЕТ КУЛАЧКИ ШПИНДЕЛЯ 1)
M97 P3 (ДЕТАЛЬ СВОБОДНА: CAN2 МОЖЕТ ОТОЙТИ)
M30
%
КАНАЛ2
%
O0002 (ДЕМО CNC CODE - CAN2 ОБРАБОТКА НА КОНТРШПИНДЕЛЕ)
(ЗАПУСКАЕТСЯ ПО РАЗРЕШЕНИЮ CAN1, ЗАБИРАЕТ ДЕТАЛЬ И ОБРАБАТЫВАЕТ ВТОРУЮ СТОРОНУ)
G21 G18 G40 G99
G00 W2921.0 (КОНТРШПИНДЕЛЬ КАСАЕТСЯ ДЕТАЛИ)
M68 (ЗАЖИМАЕТ КУЛАЧКИ КОНТРШПИНДЕЛЯ)
M97 P2 (ЗАЖАТО: CAN1 МОЖЕТ ОТКРЫТЬ)
M96 P3 (ОЖИДАНИЕ: ШПИНДЕЛЬ 1 ОТКРЫТ)
G00 W2771.0 (ОТВОДИТ КОНТРШПИНДЕЛЬ С ДЕТАЛЬЮ)
G54
T0101 (ЧИСТОВАЯ ОБРАБОТКА НАРУЖНАЯ CAN2)
G97 S1500 M104
G00 X55. Z2.
(ПОДРЕЗКА ВТОРОГО ТОРЦА)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(ФАСКА 2 X 45)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
Не забудь проверить, что активна кнопка SINC!