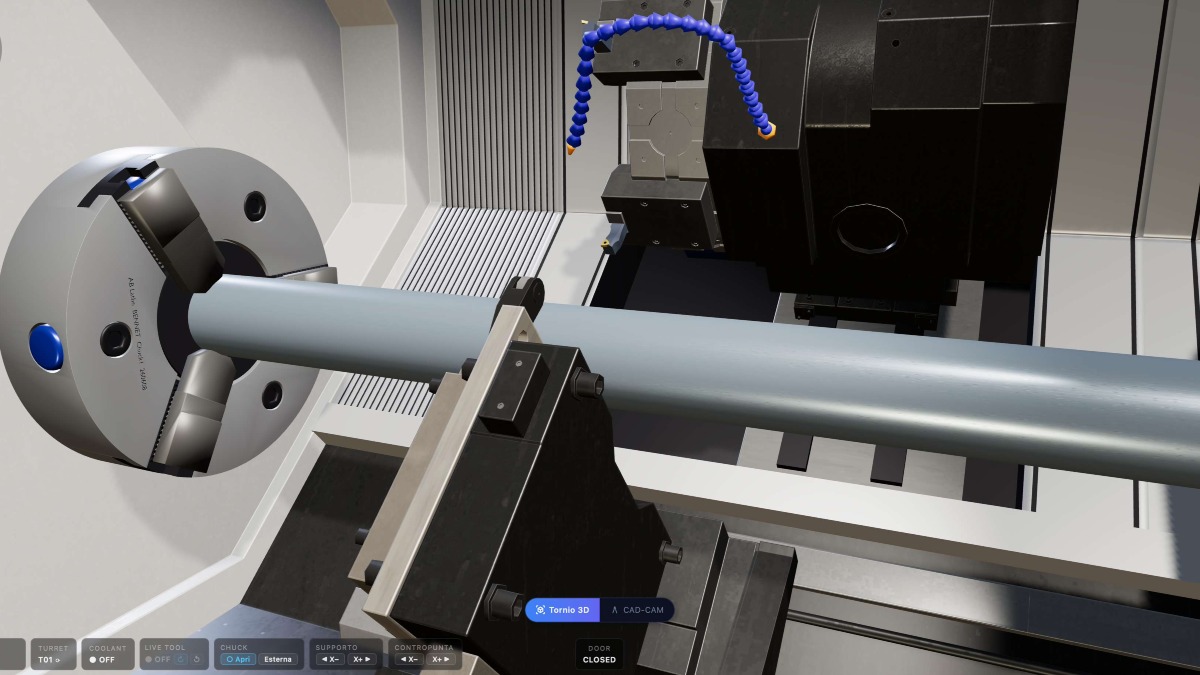
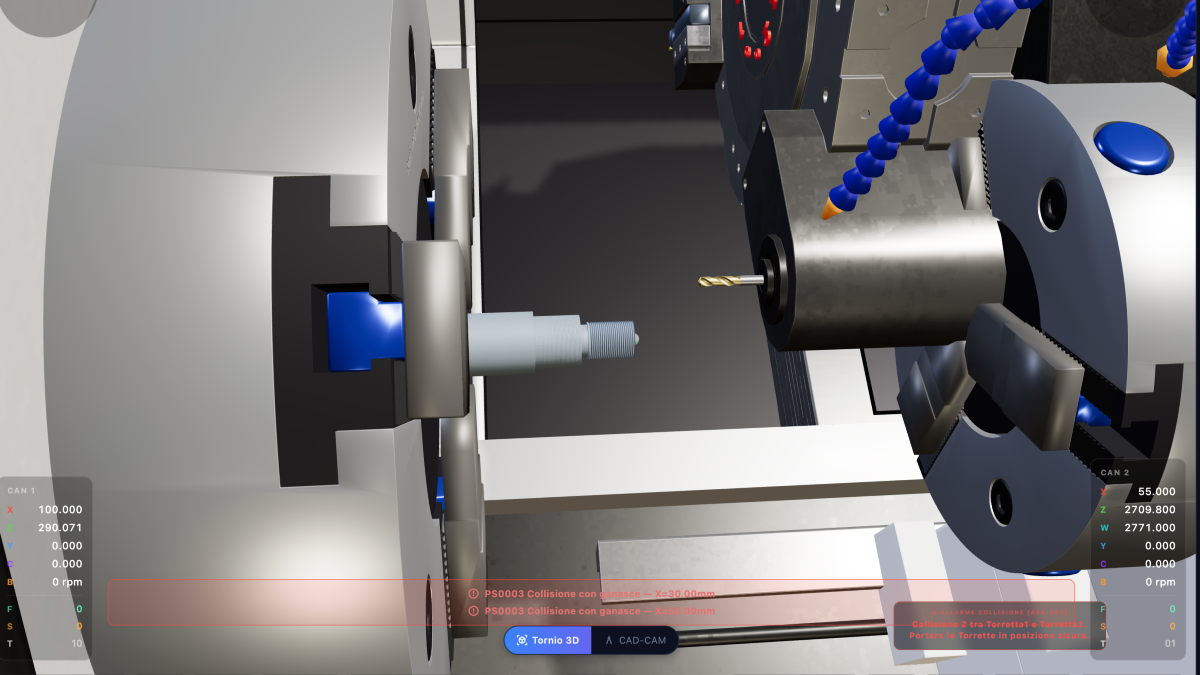
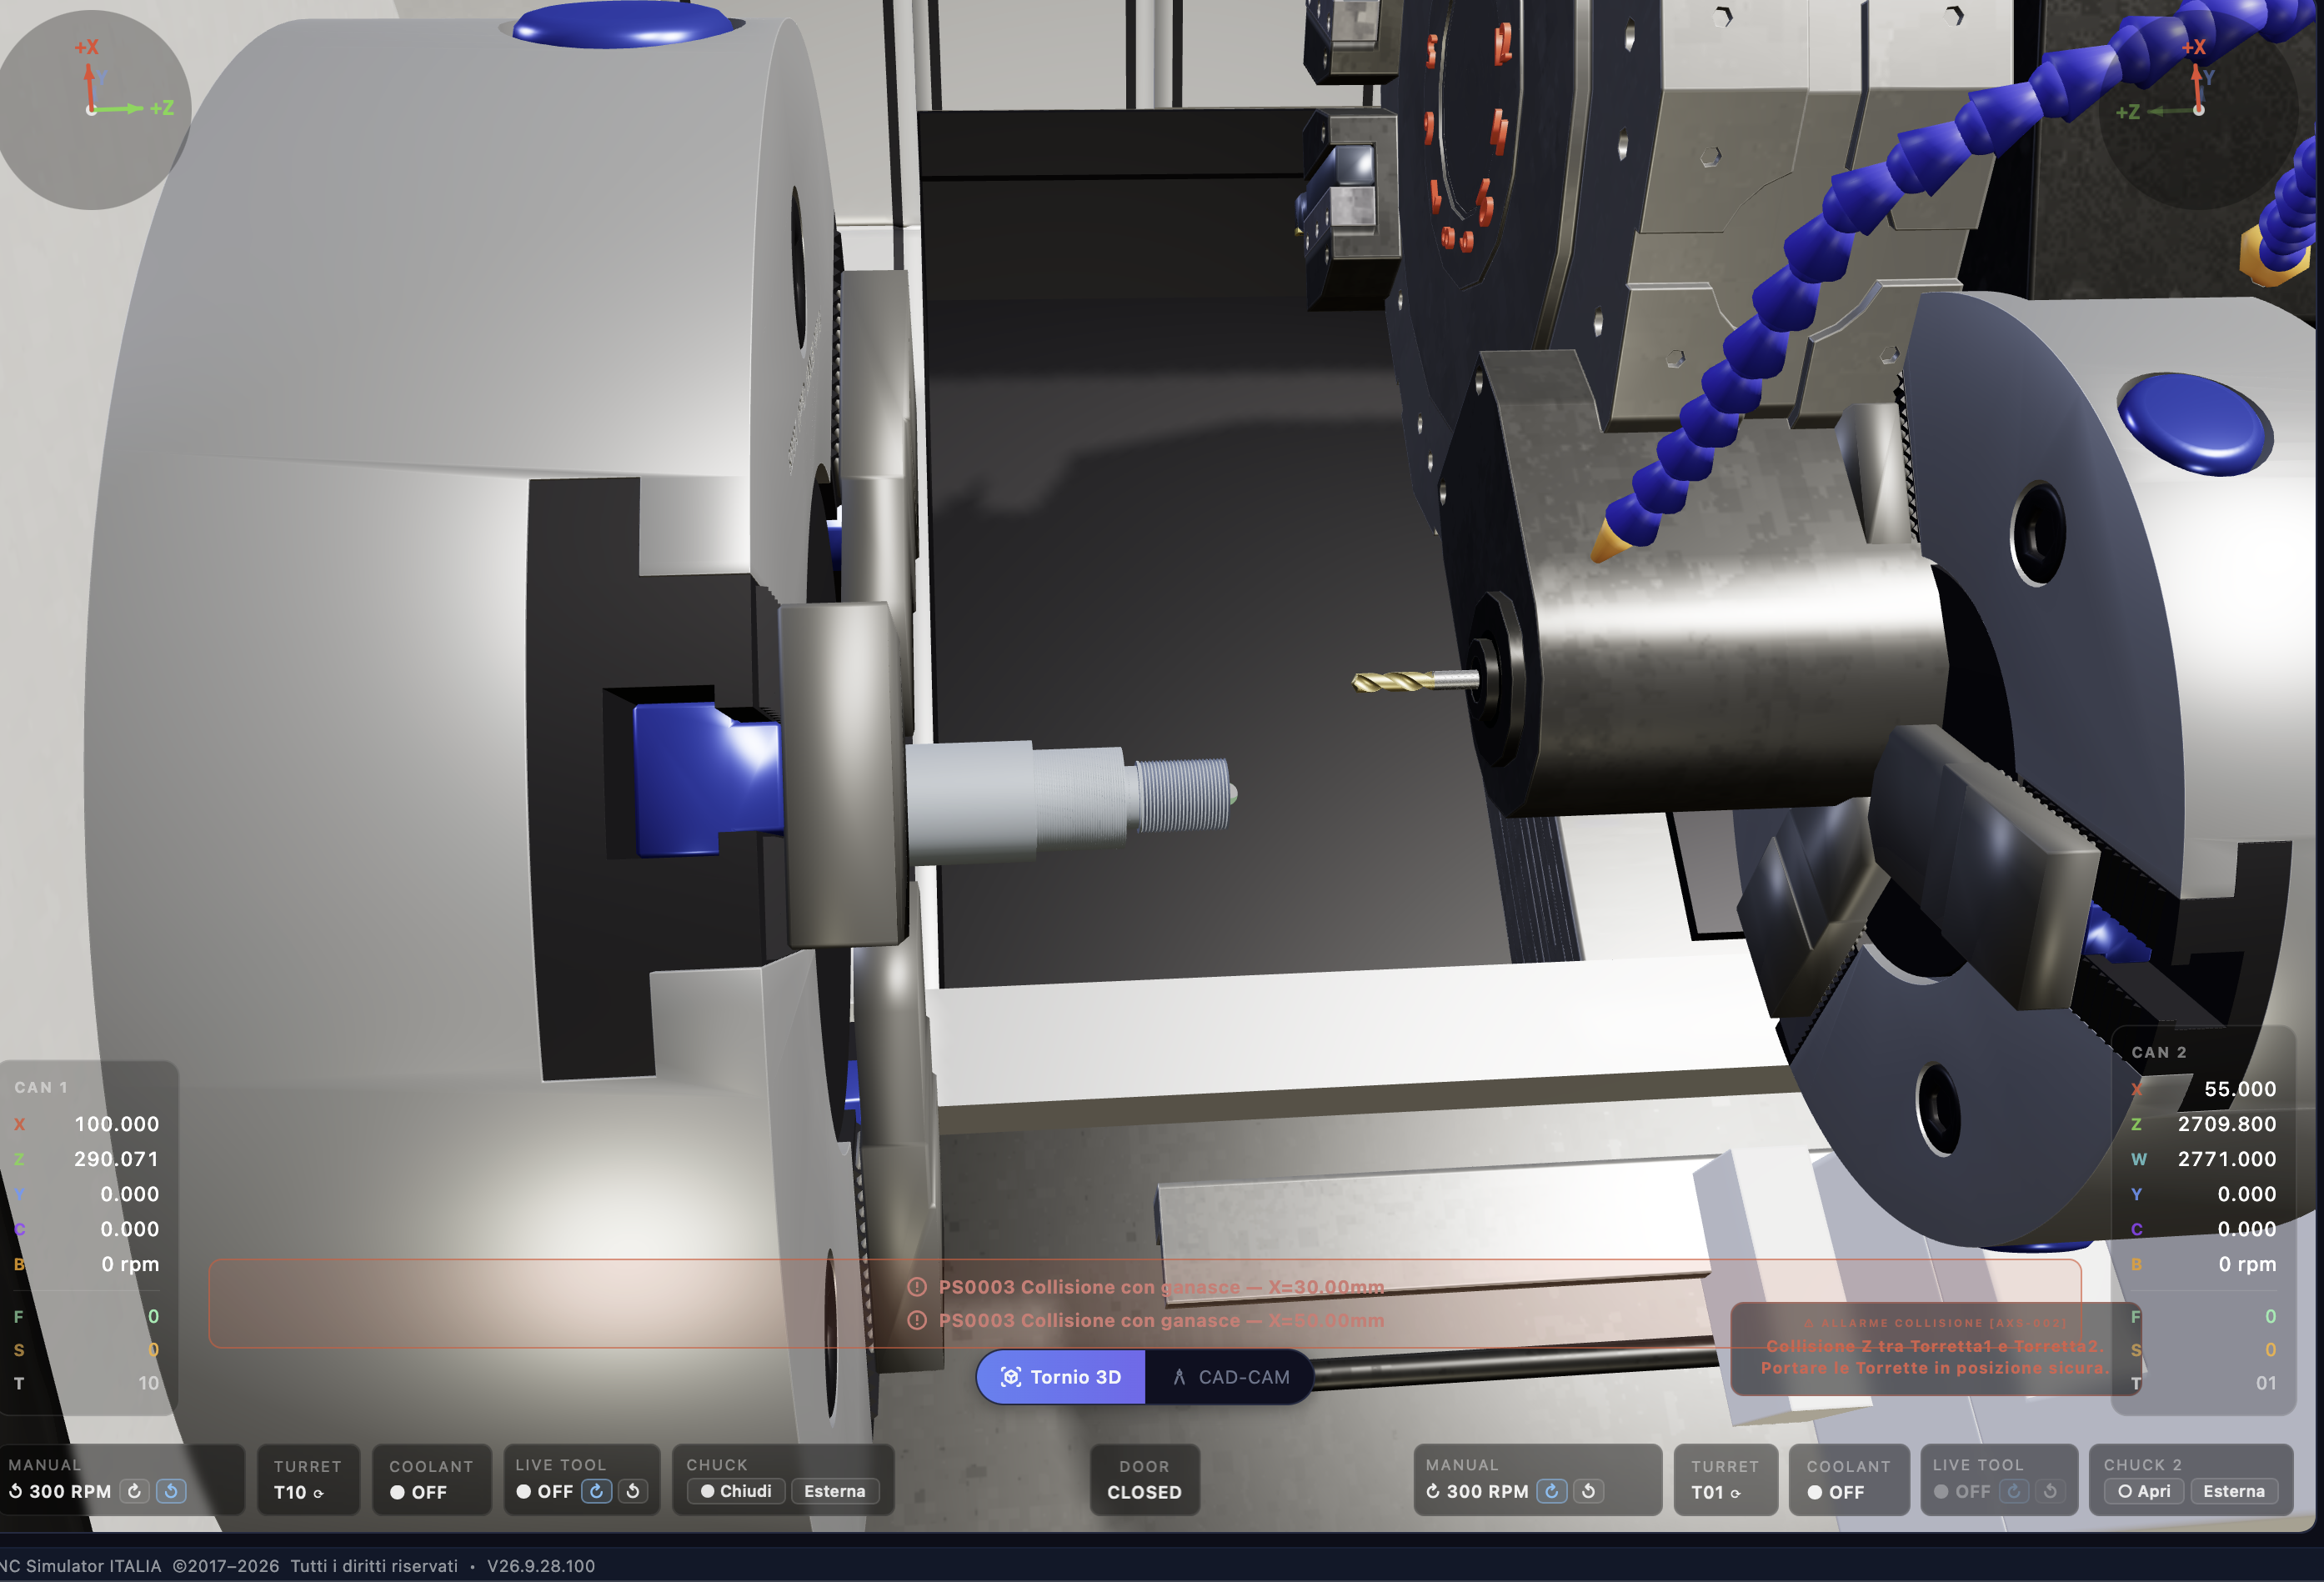
那一刻我真的吓到了!!!然后我想起来我是在CNC CODE模拟器里,就笑了。损坏算什么,现在马上修正!
这是错误的代码,你也可以检查一下,如果能的话就修正它。加油..
通道1
%
O0001 (DEMO CNC CODE - 螺纹轴, 2通道)
(毛坯 D50 X 160 - G54 Z0 = 自由端面)
(CAN1: 端面加工, G71+G70, 退刀槽G75, 螺纹G76 M30X1.5, 带动力头的孔G83)
(然后工件传递到副主轴 - CAN2接续加工第二端面)
G21 G18 G40 G99
G54
T0101 (外圆粗加工)
G97 S1500 M04
G00 X55. Z2. M08
(端面加工)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(粗加工 G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (精加工)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (3毫米退刀槽)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (螺纹加工 M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (动力头上的D10钻头)
M05
M50 (C轴: 可定位主轴)
G00 C0. (C轴定位到零点)
G00 X0. Z5.
G98 M23 S1200 (动力头顺时针, 进给单位mm/min)
G83 Z-25. Q5000 R2 F120.
G80
M25 (动力头停止)
M51 (C轴结束)
G99
G00 X100. Z50. M09
(=== 工件传递到副主轴 ===)
M97 P1 (允许信号: CAN2去抓取工件)
M96 P2 (等待: 副主轴已夹紧)
M11 (打开主轴1的卡爪)
M97 P3 (工件已释放: CAN2可以退回)
M30
%
通道2
%
O0002 (DEMO CNC CODE - CAN2在副主轴上接续加工)
(在CAN1的允许信号下启动, 抓取工件并加工第二端面)
G21 G18 G40 G99
G00 W2921.0 (副主轴与工件接触)
M68 (夹紧副主轴卡爪)
M97 P2 (已夹紧: CAN1可以打开)
M96 P3 (等待: 主轴1已打开)
G00 W2771.0 (副主轴带着工件退回)
G54
T0101 (CAN2外圆精加工)
G97 S1500 M104
G00 X55. Z2.
(第二端面加工)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(2 X 45倒角)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
记得检查一下SINC按键是否已激活!