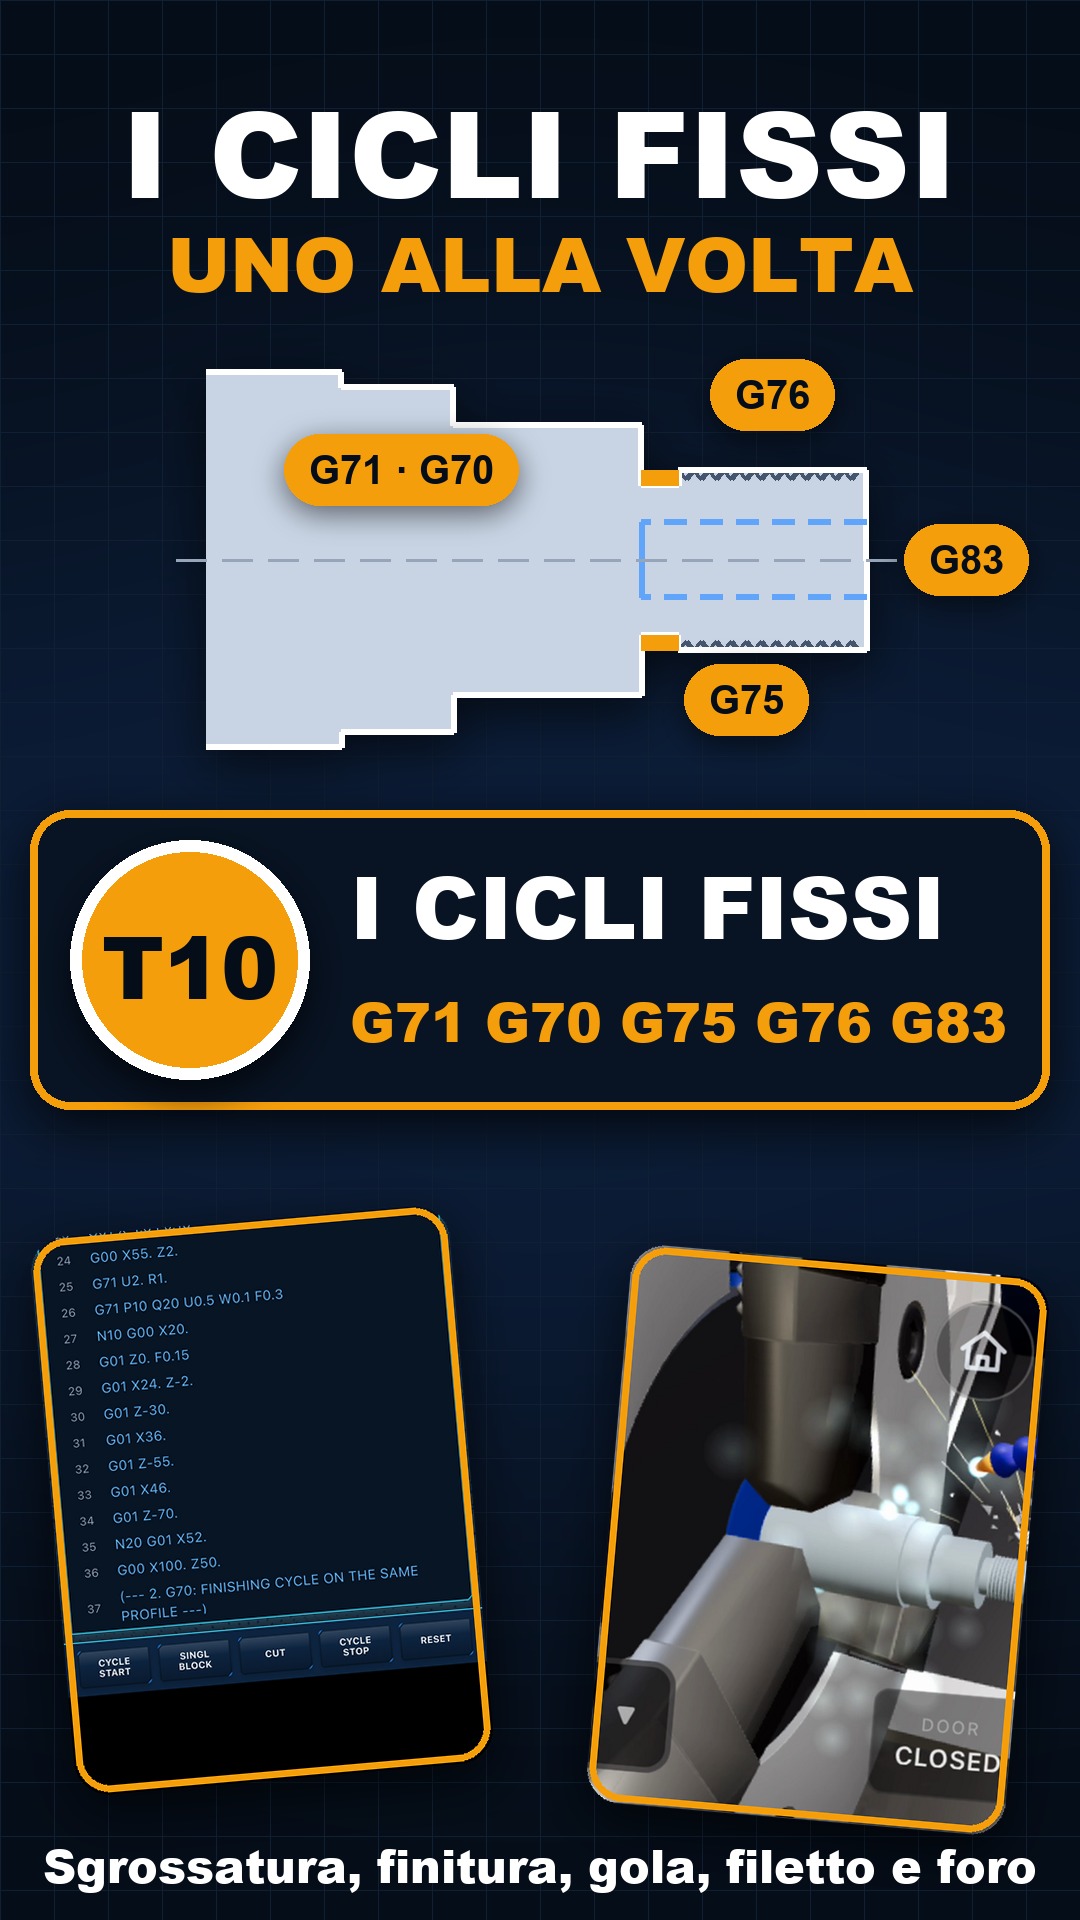
Un ciclo fisso è una riga sola che fa il lavoro di cinquanta. In questo video ne vediamo cinque, tutti sullo stesso pezzo: sgrossatura, finitura, gola, filetto e foratura.
Il programma è già nell'app. Si apre il tornio BENNET ABL 5AX e nella linguetta Esempi si carica il programma dei cicli fissi: la macchina si attrezza da sola con una barra da 50 lunga 150, 30 millimetri dentro le griffe e 5 utensili in torretta. Alla fine il pezzo ha un filetto M24, una gola di scarico, i suoi diametri e un foro al centro.
Il G71 è la sgrossatura, e sono due righe. Nella prima U2 vuol dire 2 millimetri per passata e R1 è lo stacco prima di tornare indietro. Nella seconda P10 e Q20 dicono dove sta il profilo, fra la riga N10 e la riga N20; U0.5 e W0.1 sono il sovrametallo che resta per la finitura. Si scrive solo il profilo finito: le passate le calcola il controllo.
Il G70 è la finitura, una riga sola: G70 P10 Q20. Ripassa lo stesso profilo del G71 e toglie il sovrametallo. Se cambia una quota del pezzo si cambia in un posto solo, e sgrossatura e finitura la seguono tutte e due.
Il G75 fa la gola. Serve una gola di scarico alla fine del filetto larga 5 millimetri, ma l'inserto è largo 3. Il G75 scende fino al diametro 20 a piccole beccate: P1500 vuol dire un millimetro e mezzo alla volta. Poi Q2000 lo sposta di 2 millimetri di lato, fino a Z-28, e scende di nuovo. Due tuffi, una gola da 5.
Il G76 fa il filetto, anche qui in due righe. Nella prima P010060 vuol dire una passata di finitura, nessuno smusso in uscita e 60 gradi di angolo. Nella seconda ci sono le misure: X21.546 è il fondo del filetto, Z-27 è dove finisce, dentro la gola; P1227 è l'altezza del dente, Q400 la prima passata di 4 decimi e F2 il passo. Le passate dopo le decide il controllo, sempre più leggere.
L'ultimo è il G83, la foratura profonda. La punta è in asse, quindi il mandrino gira in M03 e non in M04. Il G83 fora a beccate di 6 millimetri, Q6000; dopo ogni beccata esce fino a R2 per scaricare il truciolo e rientra. A fine ciclo torna dove era partito, e il G80 chiude il ciclo.
Tutto questo sta in una pagina di programma. Senza i cicli sarebbero centinaia di righe, e ogni modifica un rischio. Con i cicli si cambia un numero e il controllo rifà i conti. Una prova da fare: mettete U3 nel G71 e guardate le passate che diventano più profonde.
Nel prossimo video torniamo al CAD CAM e lo guardiamo a fondo.