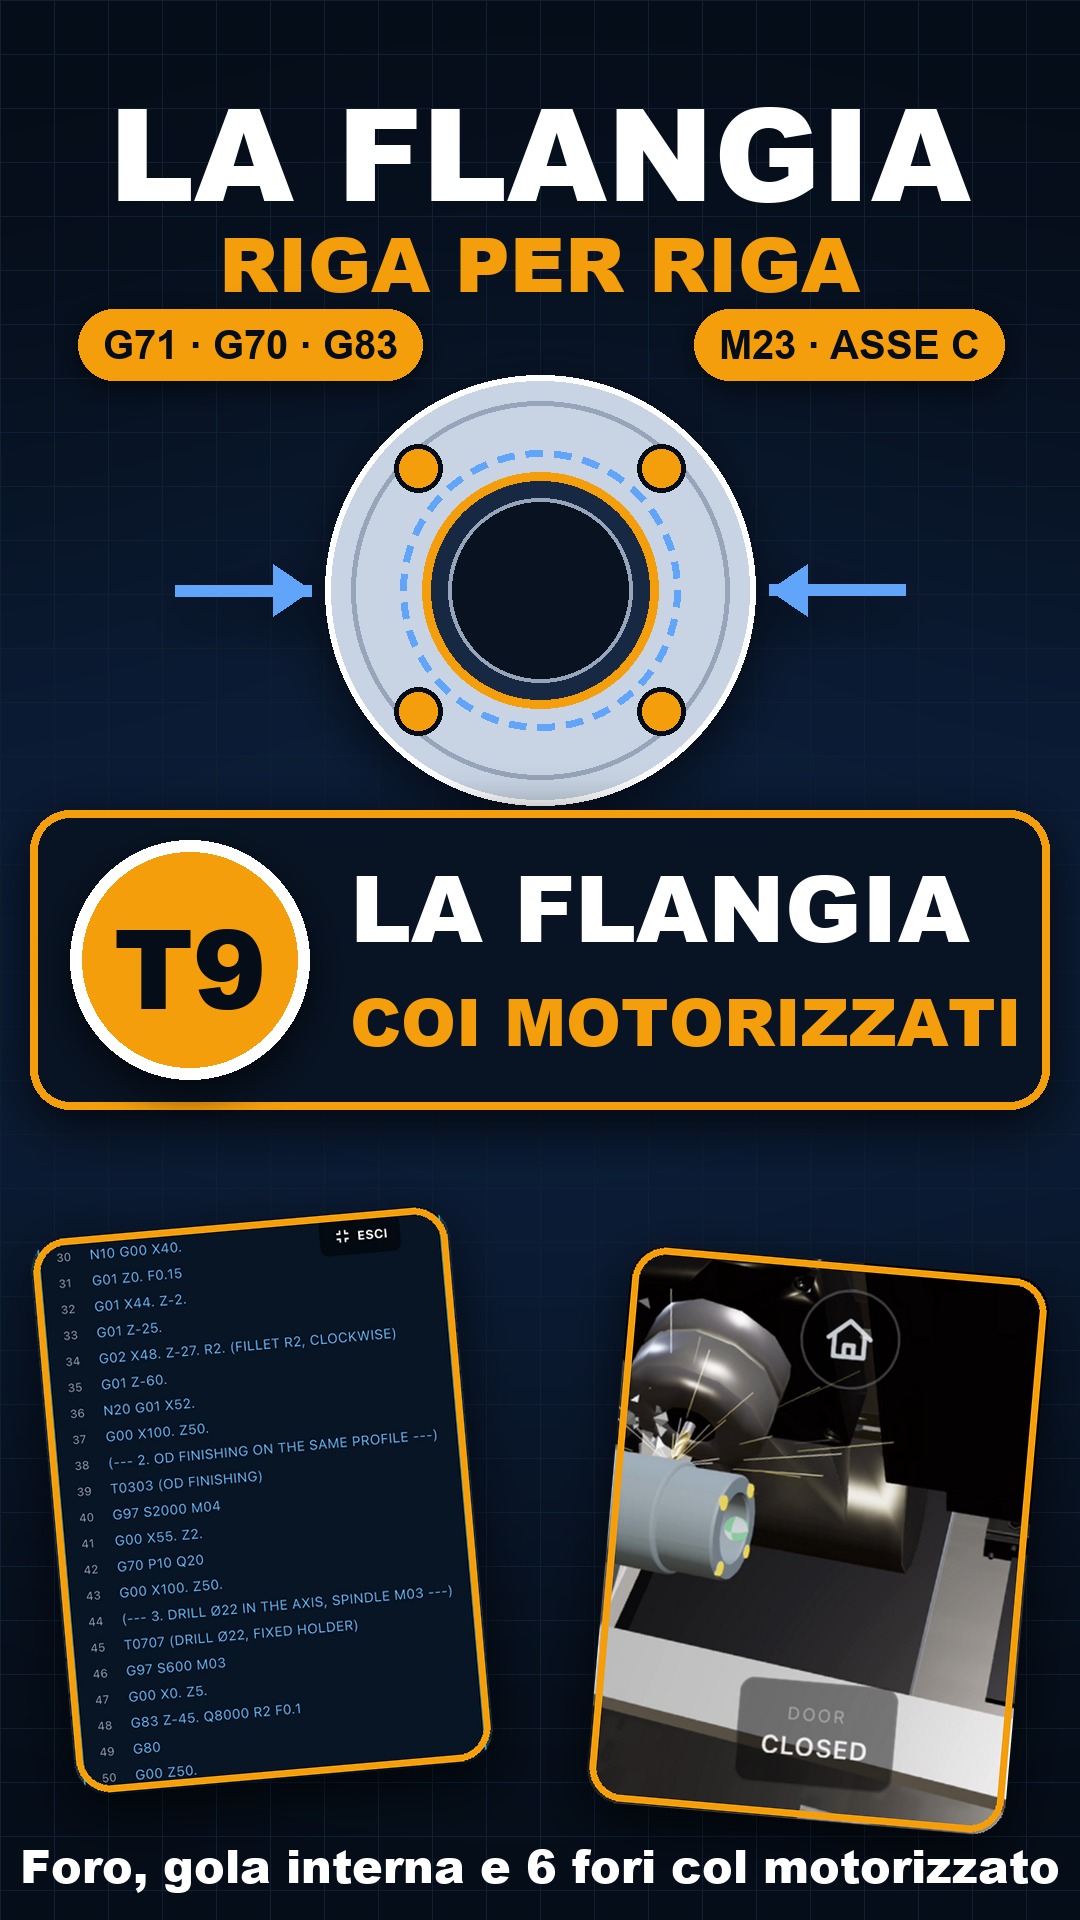
Questa volta niente esercizio da manuale: un pezzo vero. Una flangia con un foro, una barenatura, una gola dentro al foro e sei fori fatti col motorizzato, quattro sulla faccia e due sul diametro.
Il programma è già nell'app. Si apre il tornio BENNET ABL 5AX, quello coi motorizzati e l'asse C, e nella linguetta Esempi si carica la flangia: la macchina si attrezza da sola con una barra da 50 lunga 220, 30 millimetri dentro le griffe e 7 utensili in torretta. Lo zero pezzo è sulla faccia libera.
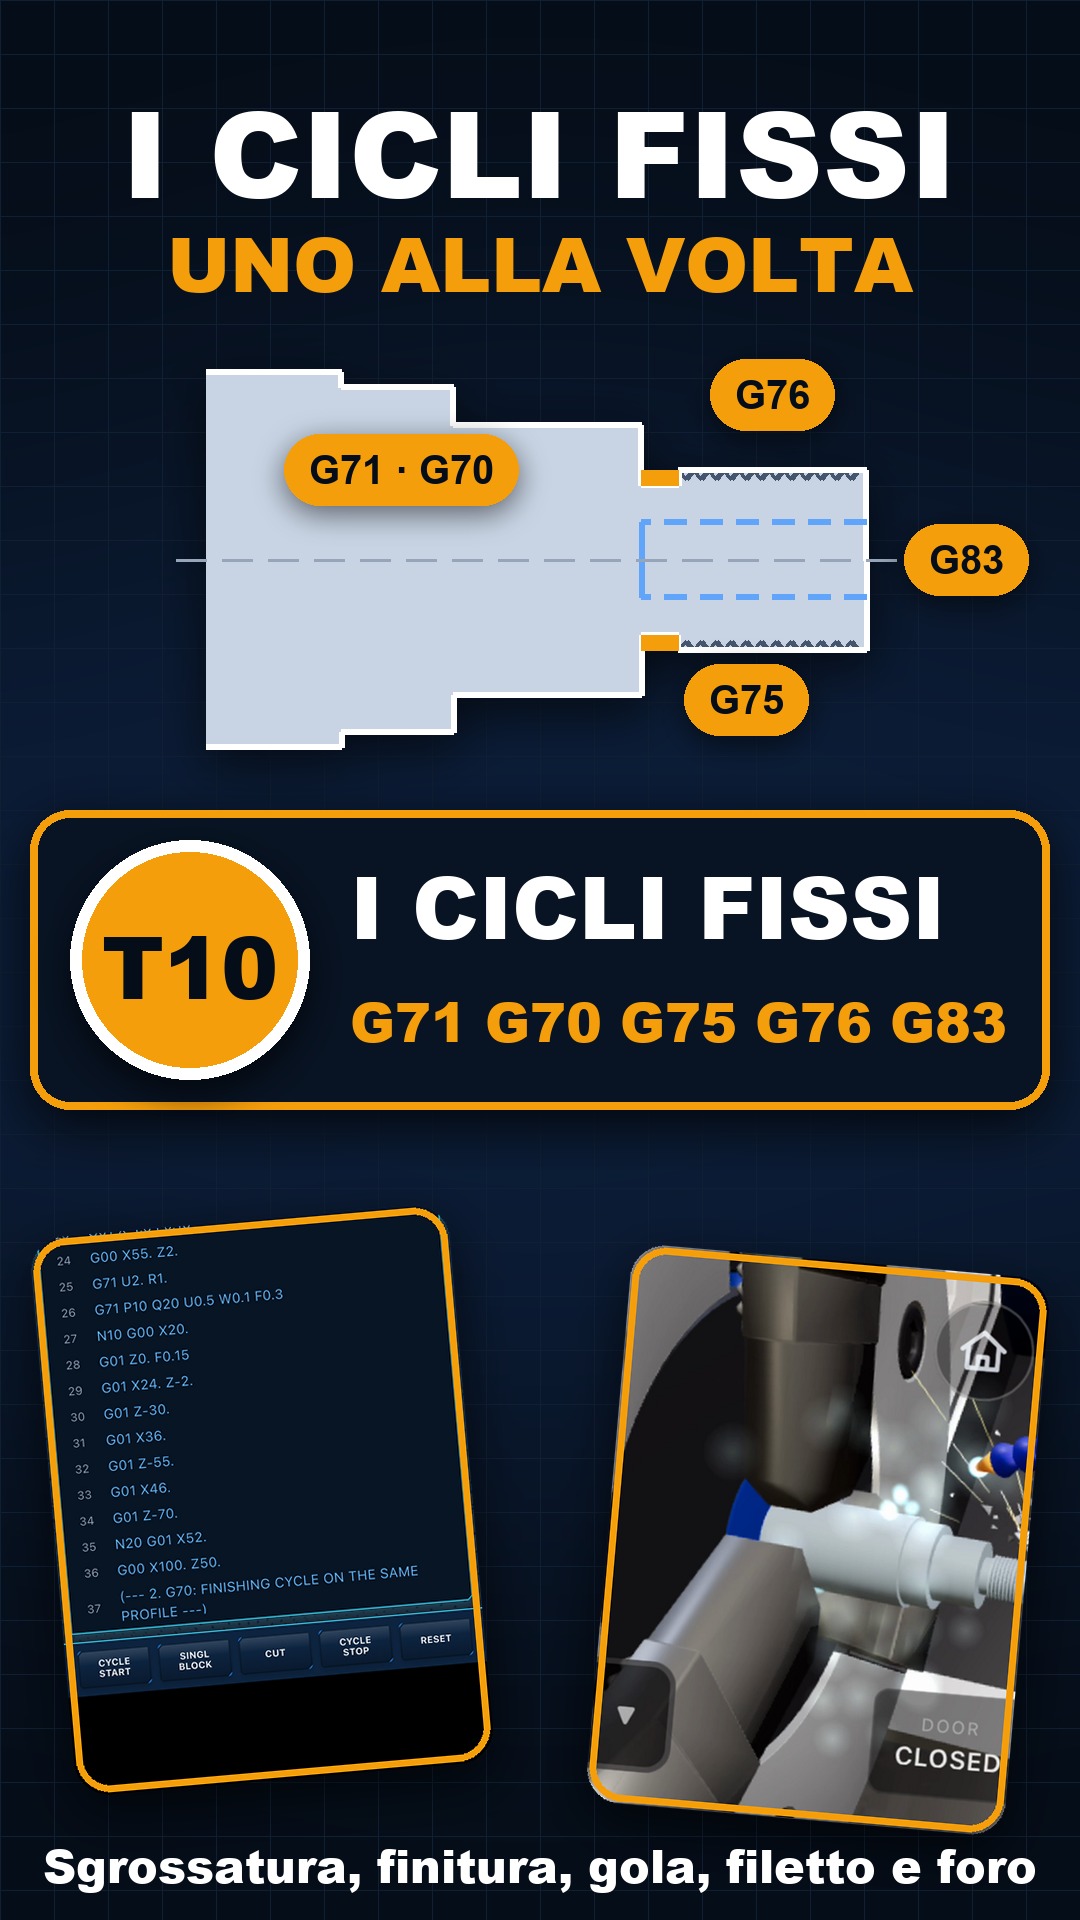
Si parte col T0101, lo sgrossatore, con G97 S1500 M04: su questa macchina gli utensili di lato girano in M04. Prima la sfacciatura, 1 millimetro da fuori fino al centro. Poi il G71, 2 millimetri per passata, col profilo scritto fra la riga N10 e la riga N20. Il G02 è il raccordo di raggio 2 fra il diametro 44 e il 48.
Il T0303 è il finitore. Il profilo non si riscrive: il G70 P10 Q20 ripassa le stesse righe del G71, con l'inserto più piccolo e più giri.
Il foro si fa con la punta da 22, in asse. Gli utensili in asse vogliono M03, non M04. Il G83 fora a beccate: entra 8 millimetri, torna fuori a scaricare il truciolo e riparte, fino a 45 di profondità. Il G80 chiude il ciclo.
Il bareno porta il foro da 22 a 28, con due passate di sgrossatura e una di finitura che parte con uno smusso a 45 gradi. Prima di uscire c'è un G00 U-1: ci si stacca di 1 millimetro dalla parete, così il bareno non riga il foro tornando indietro.
Poi la gola interna. Il bareno per gole entra nel foro, scende a Z-18 e allarga fino al diametro 32 con F0.05, cinque centesimi al giro. Rientra al diametro 26 prima di uscire in Z.
Per i fori il mandrino si ferma con M05 e lavora il motorizzato: M19 C0 orienta il mandrino, G98 passa l'avanzamento in millimetri al minuto, M23 accende la punta. Il primo foro è sul diametro 38, poi G00 C90 e il pezzo ruota di 90 gradi: quattro fori, quattro angoli. Sul diametro si fa lo stesso con la punta radiale: G01 X20 entra fin dentro al foro, poi C180 e il secondo foro dall'altra parte. M25 spegne il motorizzato, G99 rimette l'avanzamento al giro e M30 chiude il programma.
Un consiglio: lanciatelo in blocco singolo e guardate cosa fa ogni riga. Poi cambiate una quota e guardate cosa cambia sul pezzo.
Nel prossimo video i cicli fissi, uno alla volta.