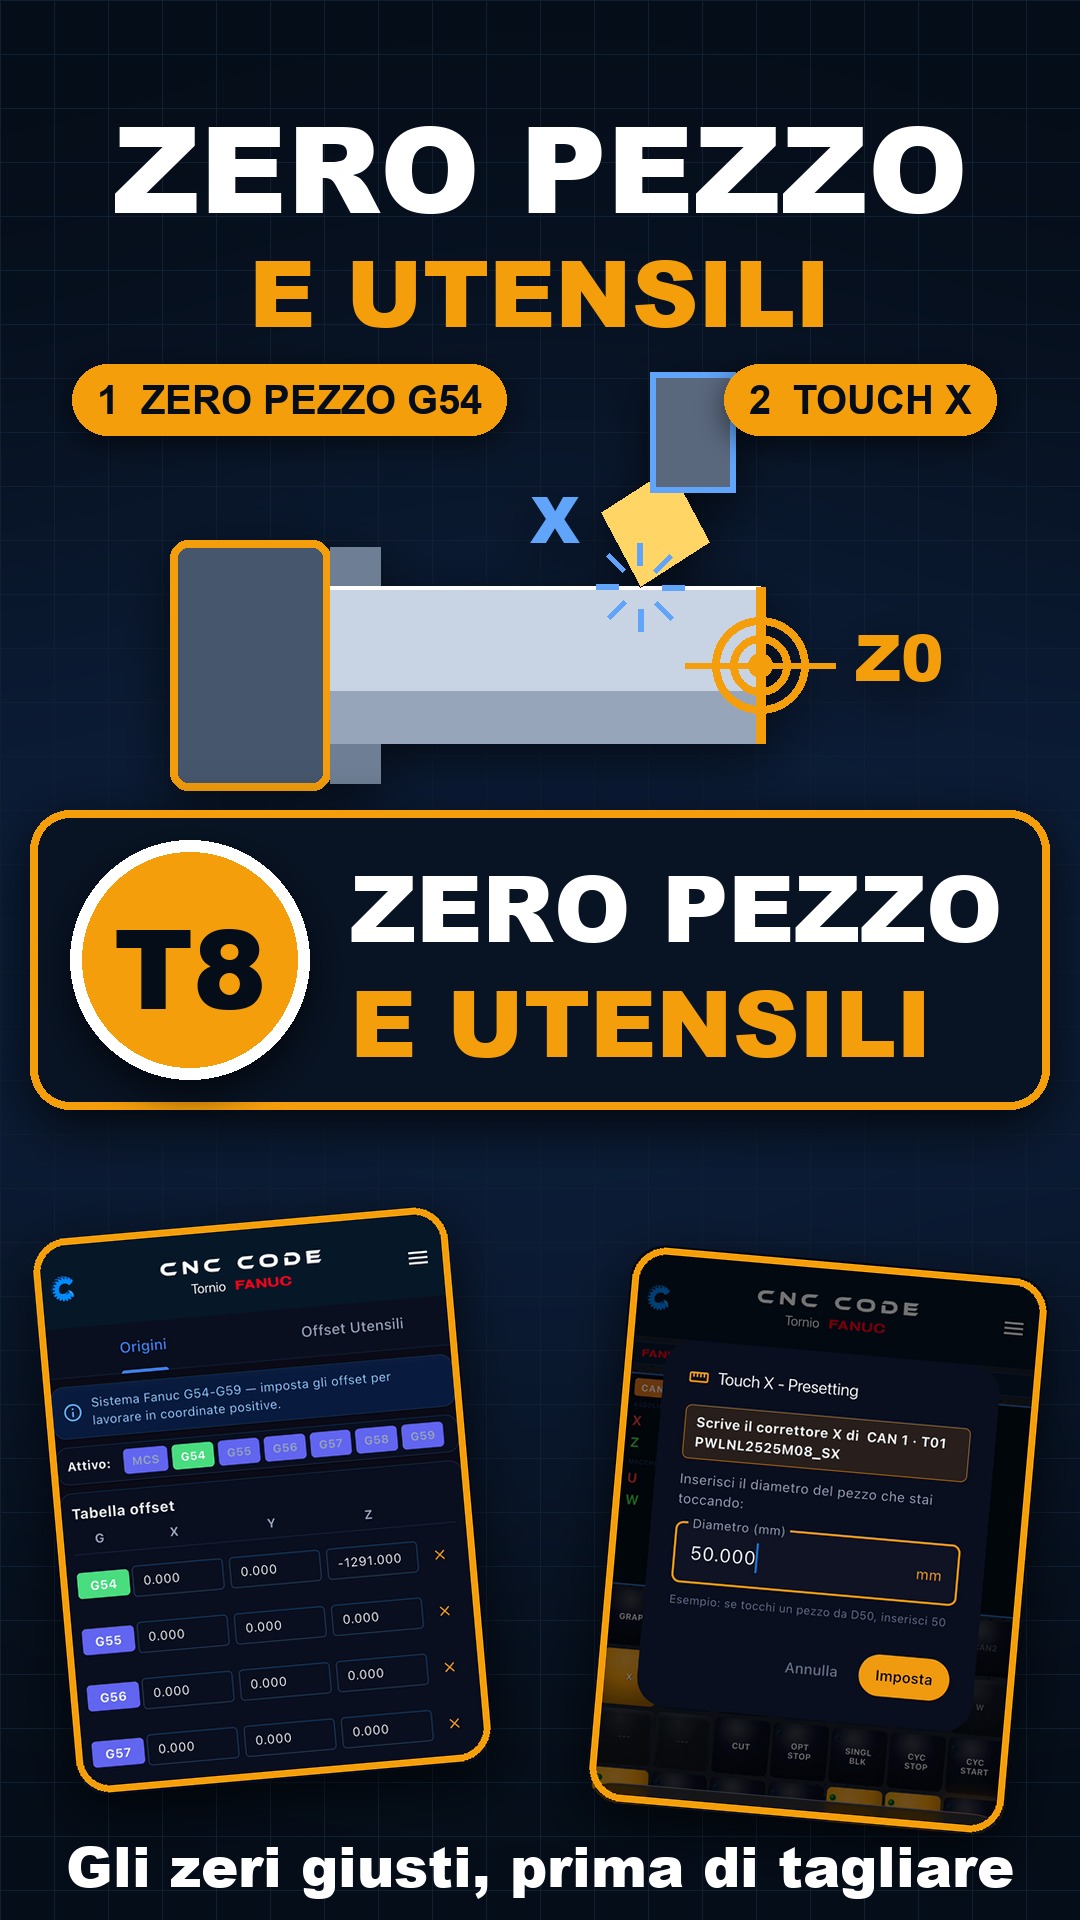
Per lavorare, il controllo deve sapere due cose: dove sta il pezzo e dove sta la punta di ogni utensile. La prima è lo zero pezzo, il G54. La seconda sono i correttori degli utensili. Se una delle due è sbagliata, il programma taglia nel posto sbagliato.
I correttori si trovano nel menu del tornio, alla voce Origini, nella linguetta Offset Utensili. Ogni riga è un utensile: X è l'offset radiale, Z quello longitudinale, TIP il verso della punta e R il raggio dell'inserto. Questi numeri li calcola il simulatore, perché sa già dove taglia ogni inserto: per questo si può lavorare subito, senza azzerare niente.
Nella linguetta Origini c'è la tabella da G54 a G59, con l'origine attiva in verde. Nel tornio conta soprattutto la Z: è la distanza fra lo zero della macchina e la faccia del pezzo, ed è da lì che il programma conta le sue quote.
Per rifare lo zero pezzo a mano si preme Touch Z0: il punto toccato diventa la Z scritta nel dialogo, e zero vuol dire la faccia di lavoro. Con il pezzo già sfacciato basta il tasto Faccia libera = Z0, che azzera sulla faccia senza toccare.
Per un utensile si preme JOG, si sceglie il passo (X1, X10 o X100) e lo si avvicina al pezzo con il volantino. Quando sfiora il diametro si preme Touch X0: il controllo dice quale utensile sta correggendo e propone il diametro del pezzo. Si controlla e si preme Imposta. Se il numero in tabella non cambia, era già perfetto. Per gli altri utensili si fa lo stesso: in MDI si scrive T0303, CYC START, e si ripete il tocco, uno alla volta.
Prima di lanciare il programma conviene una prova: in MDI si scrive T0101 G54 G00 X60 Z5 e si preme CYC START. In POSIT si deve leggere X 60 e Z 5, e la punta deve stare 5 millimetri davanti alla faccia, appena sopra il diametro. Se è così, gli zeri sono giusti.
Nel prossimo video facciamo un pezzo vero: una flangia coi motorizzati, riga per riga.