## Warum dieses Update
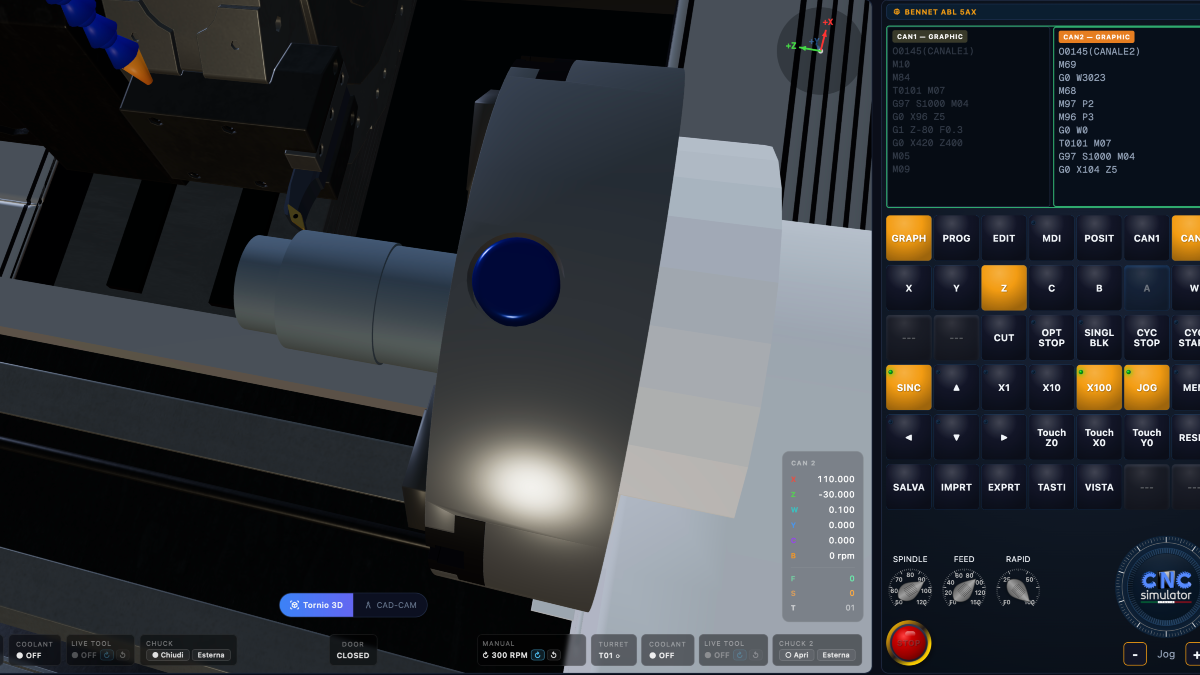
Ein Nutzer hat uns gemeldet, dass der Simulator einen korrekt geschriebenen G71-Schruppzyklus ablehnte und dabei einen Parameter als fehlend meldete, der tatsächlich in der Zeile vorhanden war. Er hatte recht. Wir haben den Fall überprüft und dann die Kontrolle auf alle Festzyklen der Drehmaschine ausgeweitet, mit einer systematischen Testkampagne: Für jeden Zyklus haben wir die Syntaxvarianten herangezogen, die sich in den Fanuc-Handbüchern
(Serien 0T/6T/10T/11T/15T und 0i/16i/18i/21i/31i) sowie in Lehrbüchern finden, und sie einzeln im Simulator ausgeführt, um zu prüfen, was passiert.
Das Ergebnis ist eine Reihe von Korrekturen, die den Interpreter dem Verhalten der realen Steuerung treu machen: Die Syntax, die in der Werkstatt funktioniert, muss auch im Simulator funktionieren, und wenn eine Zeile wirklich fehlerhaft ist, muss der Alarm angeben, was fehlt, und nicht etwas anderes.
Die Korrekturen betreffen die Interpretations-Engine, die für alle Plattformen einheitlich ist: Sie sind daher auf Desktop (Windows, macOS, Linux), Tablet und Smartphone mit derselben Version aktiv.
---
## G71 / G72 — Zyklen für Längs- und Plan-Schruppen
**Vorher.** Der erste Block des Zyklus wurde nur erkannt, wenn er sowohl die Zustelltiefe (U bei G71, W bei G72) als auch den Rückzug R enthielt. Ein `G71 U2` ohne R, eine bei Fanuc gültige Syntax, bei der R optional ist und der Rückzug aus Parameter 5133 stammt, wurde nicht erkannt: Im nächsten Block meldete der Simulator „Parameter U fehlt", obwohl die U in der Zeile stand. Dasselbe geschah beim einzeiligen Format `G71 P.. Q.. U.. W.. D.. F..` älterer Fanuc-Steuerungen und vieler Lehrbücher, bei dem D die Zustelltiefe ist.
**Jetzt.**
- Block 1 wird bereits mit der U allein (bzw. W bei G72) erkannt; R ist optional, mit einem Standardrückzug von 0,5 mm, wenn er fehlt.
- Das einzeilige Format mit D wird akzeptiert. D ohne Dezimalpunkt gilt in Mikrometern (`D2000` = 2 mm), mit Punkt in Millimetern (`D2.0` = 2 mm), wie bei der Steuerung.
- Fehlt Block 1 wirklich, gibt der Alarm dies klar an: „Block 1 von G71 fehlt (G71 U.. R..) vor G71 P.. Q.., oder die Zustelltiefe D in der einzeiligen Form".
- Neu hinzugefügte Prüfung: D muss größer als null sein.
Mit Paritätstests überprüft: Alle drei Syntaxvarianten (zwei Blöcke mit R, zwei Blöcke ohne R, einzeilige Form) hinterlassen dasselbe Profil am Werkstück, Punkt für Punkt, sowohl auf Kanal 1 als auch auf der Gegenspindel.
---
## G76 — Gewindeschneidzyklus
Hier waren die Probleme ernster, da der Simulator in einigen Fällen gar nichts meldete und den Gewindegang einfach nicht ausführte.
**Vorher.** Die beiden Blöcke wurden mit einem starren Vergleich der gesamten Zeile erkannt: `G76 P Q R` und `G76 X Z P Q F` in genau dieser Reihenfolge, wobei alle Parameter obligatorisch waren.
- Block 1 ohne R, mit R vor Q, oder mit Q mit Dezimalpunkt geschrieben: Alarm „P muss 6-stellig sein, gefunden P010060", obwohl die P vollkommen korrekt war.
- Block 2 mit F vor P und Q, mit der Konizitäts-R, mit inkrementellen U/W, mit Z vor X, mit Q vor P, mit P und Q in Millimetern, oder im einzeiligen Format `G76 X Z K D F A` der Fanuc 0T/10T: kein Alarm und kein Zyklus. Das Gewinde wurde nicht geschnitten.
- Block 2 ohne Z: korrekter Alarm, aber der Zyklus lief trotzdem an.
**Jetzt.**
- Die Wörter können in beliebiger Reihenfolge stehen, mit oder ohne Leerzeichen, groß- oder kleingeschrieben.
- Block 1: `G76 P{mmrraa} [Q..] [R..]`. Q und R sind optional. Die P muss 6-stellig sein und wird so gelesen, wie sie geschrieben ist, einschließlich führender Nullen.
- Block 2: `G76 X|U.. Z|W.. P|K.. Q|D.. F|E.. [R|I..] [A..]`. Akzeptiert werden sowohl das zweizeilige Format der Serie 0i/31i (P Gewindetiefe, Q erste Zustellung) als auch das einzeilige Format der Serie 0T/10T/15T (K Tiefe, D erste Zustellung, A Winkel). E wird als Präzisions-Steigung akzeptiert.
- P, Q, K, D ohne Dezimalpunkt gelten in Mikrometern (`P920` = 0,92 mm), mit Punkt in Millimetern.
- Inkrementelle U und W werden anhand der aktuellen Werkzeugposition aufgelöst.
- Fehlt die Zielachse, die Steigung, die Gewindetiefe oder die erste Zustellung, gibt der Alarm den fehlenden Parameter an und der Zyklus startet nicht.
- Die Konizität (R im zweizeiligen Format, I in der einzeiligen Form) wird gelesen, aber noch nicht simuliert: Das Gewinde wird zylindrisch ausgeführt.
Mit Paritätstests überprüft: Acht verschiedene Syntaxvarianten von Block 2 und drei von Block 1 erzeugen dasselbe Gewinde M48×3, alle 0,25 mm abgetastet, auf beiden Kanälen.
---
## G74, G75, G83, G84, G85, G88, G89 — Zyklen für Bohren, Einstiche, Gewindebohren, Ausdrehen
**Vorher.**
- Block 2 akzeptierte nur die absoluten Maße X und Z. Mit inkrementellem U oder W startete der Zyklus nicht, und die Zeile wurde ohne Alarm als lineare Arbeitsbewegung ausgeführt.
- Die Wörter P und Q wurden stets in Mikrometern interpretiert: Ein in Millimetern geschriebenes `Q5.0` wurde zu einem Zustellhub von 0,005 mm.
- G89 (radiales Ausdrehen am Durchmesser) war implementiert, erschien aber nicht unter den erkannten Codes und löste den Alarm „G-Code nicht unterstützt" aus.
**Jetzt.**
- U und W werden in Block 2 all dieser Zyklen akzeptiert und anhand der aktuellen Position der Werkzeugspitze auf dem aktiven Kanal absolut aufgelöst.
- P und Q folgen der einheitlichen Regel: ohne Dezimalpunkt Mikrometer, mit Punkt Millimeter. Die Regel ist für alle Zyklen dieselbe (G71, G72, G74, G75, G76, G83).
- G89 wird erkannt.
Mit Paritätstests überprüft: Das Bohren mit G83 mit `Z-30`, mit `W-35` ab Position Z5 und mit `Q10.0` erzeugt dasselbe Loch; der Einstich G75 mit `X80 Z-20` und mit `U-24 W-10` ab Position X104 Z-10 erzeugt denselben Einstich.
---
## G-Code-Parser — Zahlen mit führendem Punkt
Werte, die ohne die vorangestellte Null vor dem Punkt geschrieben werden, wie `X.5`, `R.05` oder `U-.2`, sind bei Fanuc gültig, wurden vom Parser aber nicht gelesen und als Null behandelt. Jetzt werden sie für alle Wörter korrekt gelesen.
---
## Was sich NICHT ändert
- Die Berechnungslogik der Zyklen (Zustellungen, Tiefen, Rückzüge, Gewindeablauf) bleibt dieselbe wie zuvor. Die Korrekturen betreffen die Syntaxerkennung und die Qualität der Alarme.
- Bereits geschriebene Programme im standardmäßigen zweizeiligen Format funktionieren weiterhin identisch.
---
## In Bearbeitung
Die Festzyklen des **G-Code-Systems A** der Fanuc-Drehmaschinen (G90 Drehzyklus, G92 Gewindeschneidzyklus, G94 Planschlichtzyklus), die im Unterricht viel verwendet werden, sind noch nicht simuliert. Sie stehen als Nächstes auf dem Programm.
---
## Wie man eine Anomalie meldet
Wenn Sie eine Programmzeile finden, die der Simulator ablehnt oder anders ausführt als die reale Steuerung, öffnen Sie eine Meldung über den In-App-Support (Menü Support, Ticket eröffnen) und fügen Sie das Programm bei: Wir verwenden es direkt als Testfall. Jeder in diesem Update korrigierte Zyklus ist so entstanden.
# CNC Code — Korrekturen an den Festzyklen der Drehmaschine (September 2026)
Verwandte Artikel
Ähnliche Inhalte weiterlesen