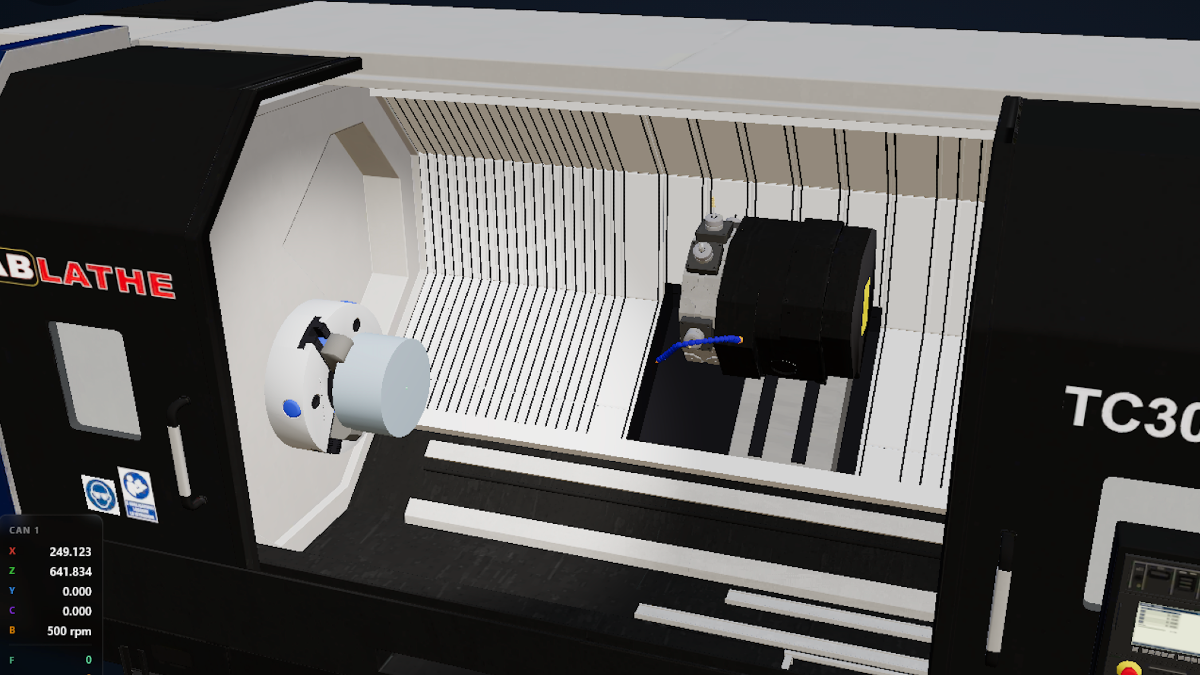
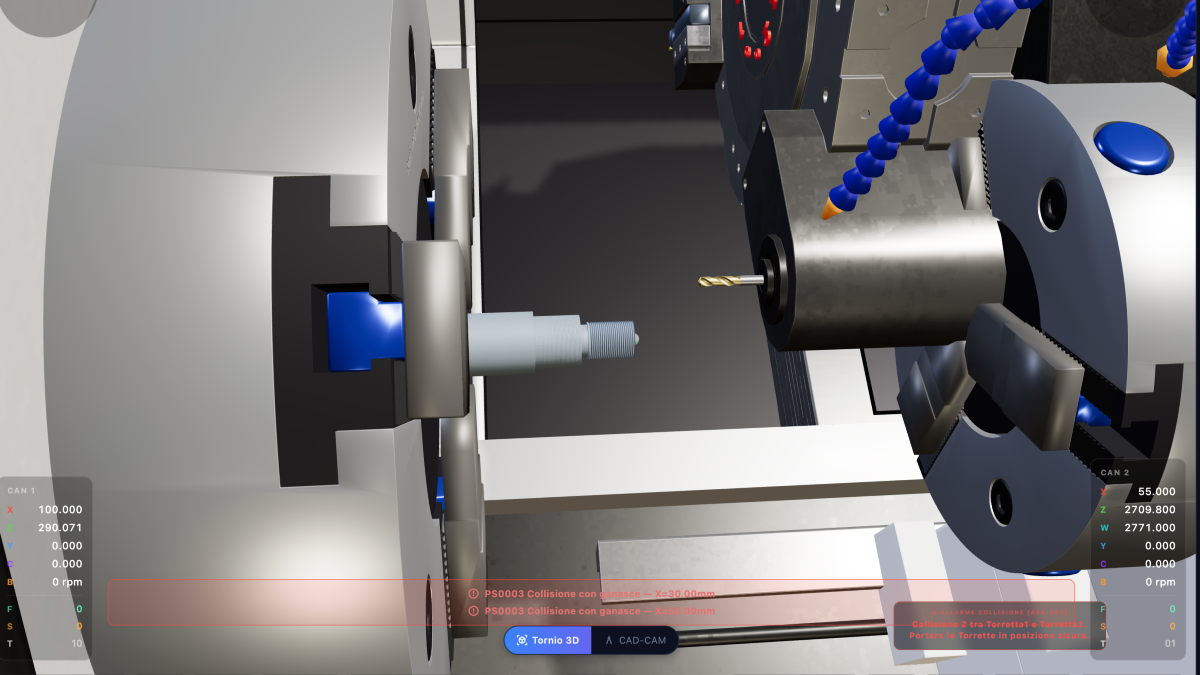
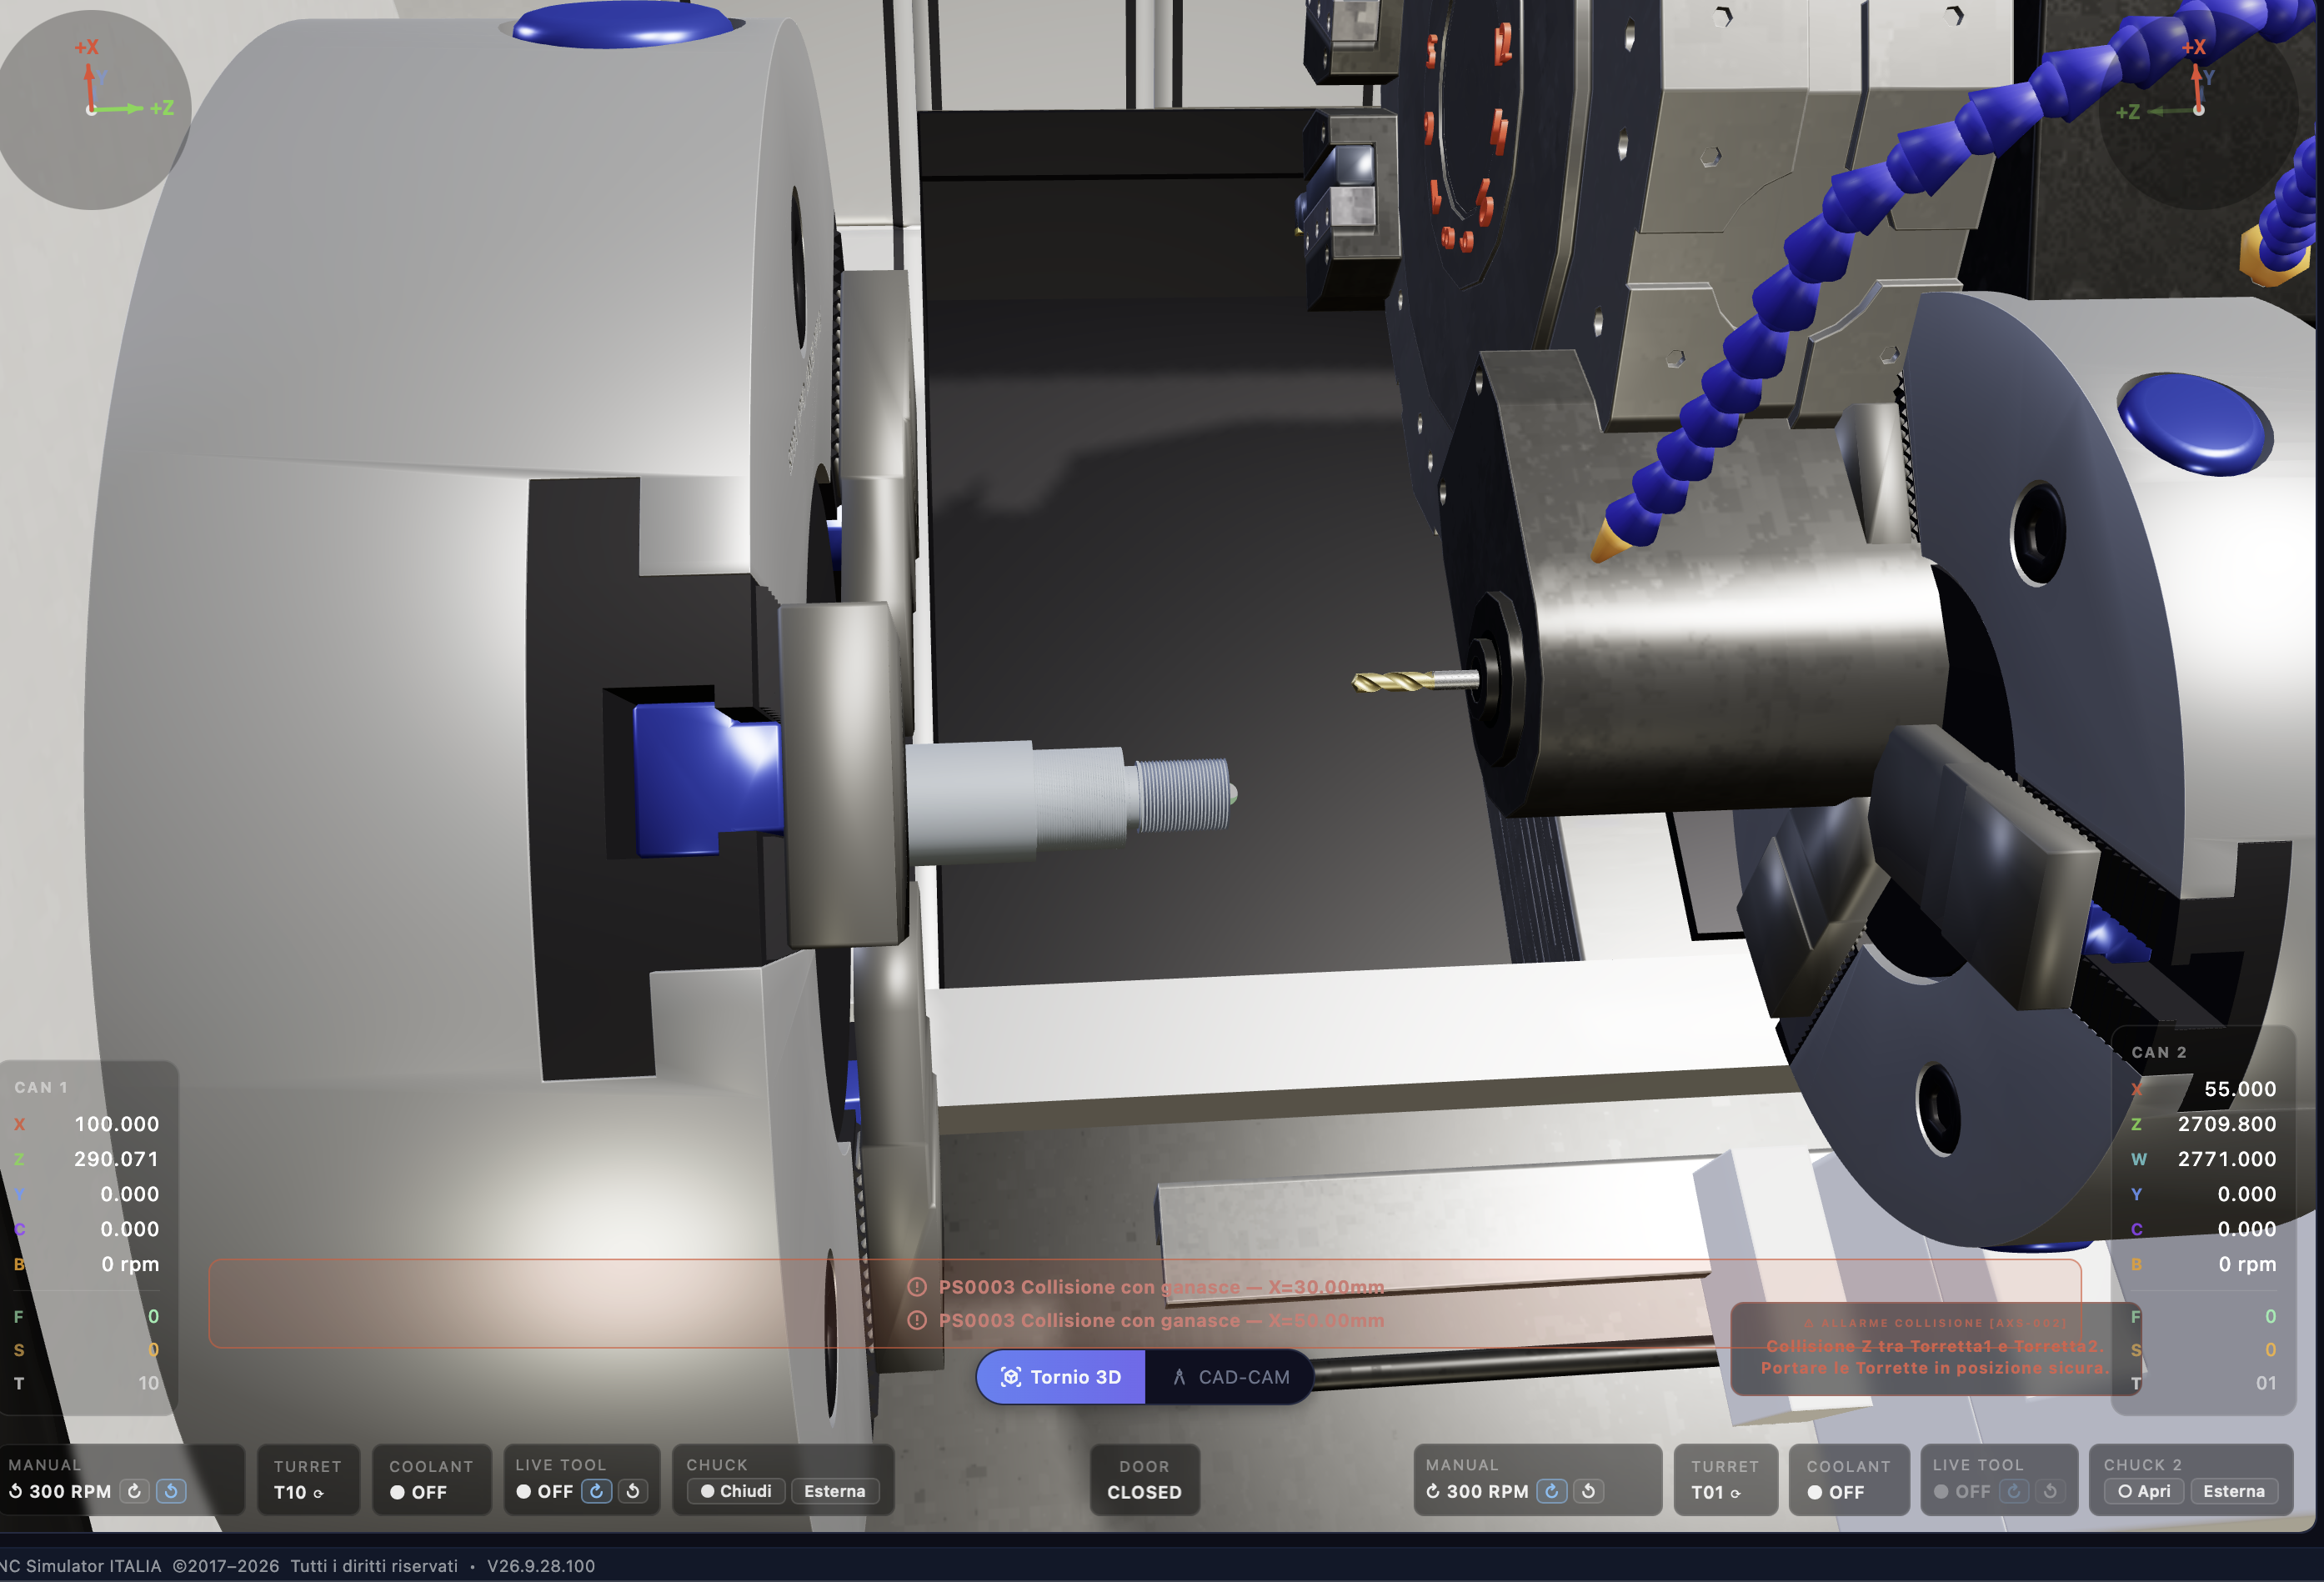
Per un momento ho preso paura!!! Poi mi sono ricordato che ero nel simulatore di CNC CODE e ho sorriso. Che mi frega del danno, ora correggo subito!
Questo era il codice sbagliato, verifica pure e se riesci correggilo. Daje..
CANALE1
%
O0001 (DEMO CNC CODE - PERNO FILETTATO, 2 CANALI)
(GREZZO D50 X 160 - G54 Z0 = FACCIA LIBERA)
(CAN1: SFACCIATURA, G71+G70, GOLA G75, FILETTO G76 M30X1.5, FORO G83 COL MOTORIZZATO)
(POI PASSAGGIO DEL PEZZO AL CONTROMANDRINO - CAN2 RIPRENDE LA 2A FACCIA)
G21 G18 G40 G99
G54
T0101 (SGROSSATURA ESTERNA)
G97 S1500 M04
G00 X55. Z2. M08
(SFACCIATURA)
G00 Z-1.
G01 X-1.6 F0.15
G00 X55. Z2.
(SGROSSATURA G71)
G71 U2. R1.
G71 P10 Q20 U0.5 W0.1 F0.3
N10 G00 X26.
G01 Z0. F0.15
G01 X30. Z-2.
G01 Z-40.
G01 X39.
G01 X42. Z-41.5
G01 Z-80.
N20 G01 X52.
G00 X100. Z50.
T0303 (FINITURA)
G97 S2000 M04
G00 X55. Z2.
G70 P10 Q20
G00 X100. Z50.
T0505 (GOLA DI SCARICO 3 MM)
G97 S1000 M04
G00 X44. Z-37.
G75 R0.5
G75 X26. Z-40. P1500 Q1500 F0.08
G00 X100. Z50.
T0606 (FILETTATURA M30 X 1.5)
G97 S800 M04
G00 X34. Z5.
G76 P010060 Q50 R20
G76 X28.16 Z-36. P920 Q300 F1.5
G00 X100. Z50.
T1010 (PUNTA D10 SUL MANDRINETTO)
M05
M50 (ASSE C: MANDRINO ORIENTABILE)
G00 C0. (C ORIENTATA A ZERO)
G00 X0. Z5.
G98 M23 S1200 (MOTORIZZATO ORARIO, AVANZAMENTO MM/MIN)
G83 Z-25. Q5000 R2 F120.
G80
M25 (STOP MOTORIZZATO)
M51 (FINE ASSE C)
G99
G00 X100. Z50. M09
(=== PASSAGGIO DEL PEZZO AL CONTROMANDRINO ===)
M97 P1 (CONSENSO: CAN2 VA A PRENDERE IL PEZZO)
M96 P2 (ATTESA: CONTROMANDRINO SERRATO)
M11 (APRE LE GRIFFE DEL MANDRINO 1)
M97 P3 (PEZZO LIBERO: CAN2 PUO RITIRARSI)
M30
%
CANALE2
%
O0002 (DEMO CNC CODE - CAN2 RIPRESA NEL CONTROMANDRINO)
(PARTE AL CONSENSO DI CAN1, PRENDE IL PEZZO E LAVORA LA SECONDA FACCIA)
G21 G18 G40 G99
G00 W2921.0 (CONTROMANDRINO A CONTATTO COL PEZZO)
M68 (SERRA LE GRIFFE DEL CONTROMANDRINO)
M97 P2 (SERRATO: CAN1 PUO APRIRE)
M96 P3 (ATTESA: MANDRINO 1 APERTO)
G00 W2771.0 (RITIRA IL CONTROMANDRINO COL PEZZO)
G54
T0101 (FINITURA ESTERNA CAN2)
G97 S1500 M104
G00 X55. Z2.
(SFACCIATURA DELLA SECONDA FACCIA)
G00 Z-1.
G01 X-1.6 F0.12
G00 X46. Z1.
(SMUSSO 2 X 45)
G01 X50. Z-1. F0.1
G01 Z-6.
G00 X100. Z50.
M105
M30
%
Ricordati di controllare che il tasto SINC sia attivo!